समाचार

उद्योग समाचार

सिंगल-स्क्रू बनाम समानांतर ट्विन-स्क्रू पेलेटाइजिंग लाइन: कौन सी आपकी सामग्री में फिट बैठती है?09 2026-09

सिंगल-स्क्रू बनाम समानांतर ट्विन-स्क्रू पेलेटाइजिंग लाइन: कौन सी आपकी सामग्री में फिट बैठती है?

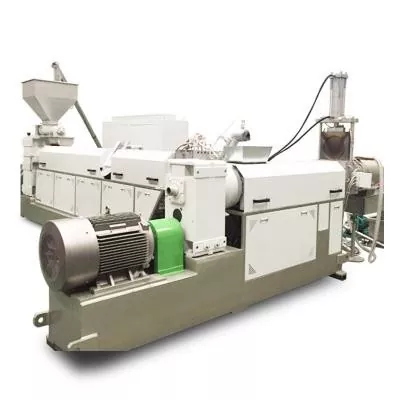
जब फीडस्टॉक पहले से ही अंतिम फॉर्मूलेशन के करीब हो और मुख्य कार्य स्थिर संप्रेषण, पिघलना, पिघला हुआ निस्पंदन, दबाव उत्पन्न करना और गोली काटना हो तो एकल-स्क्रू पेलेटाइजिंग लाइन चुनें। यह सुसंगत पीई या पीपी रीग्राइंड, सरल री-पेलेटाइज़िंग, प्रयोगशाला कार्य और छोटे से मध्यम उत्पादन के लिए एक व्यावहारिक प्रारंभिक बिंदु है। जब मशीन को कंपाउंड के साथ-साथ पेलेटाइज़ भी करना हो तो एक समानांतर ट्विन-स्क्रू पेलेटाइज़िंग लाइन चुनें। यह फिलर्स, पिगमेंट, पॉलिमर मिश्रण, मास्टरबैच, संशोधित प्लास्टिक, मल्टीपल फीड स्ट्रीम और मजबूत डिवोलैटिलाइजेशन के लिए बेहतर अनुकूल है। ट्विन-स्क्रू लाइन केवल इसलिए न खरीदें क्योंकि इसका सूचीबद्ध आउटपुट अधिक है। इसे तभी खरीदें जब इसकी प्रक्रिया के कार्य फॉर्मूलेशन से मेल खाते हों।
प्लैनेटरी स्क्रू बनाम सिंगल और ट्विन स्क्रू: अपग्रेड कब इसके लायक है?31 2026-08

प्लैनेटरी स्क्रू बनाम सिंगल और ट्विन स्क्रू: अपग्रेड कब इसके लायक है?

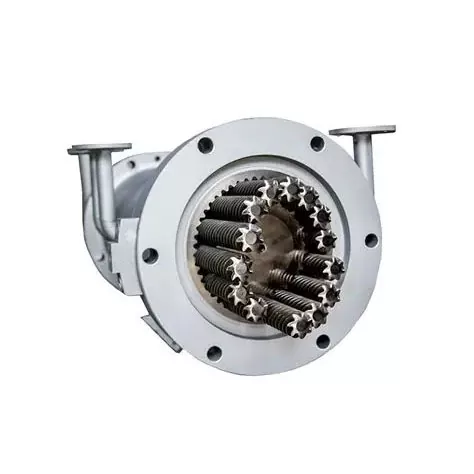
जब फॉर्मूलेशन को उत्कृष्ट वितरण मिश्रण, व्यापक गर्मी-स्थानांतरण क्षेत्र, स्व-पोंछने की क्रिया या चरणबद्ध डीगैसिंग की आवश्यकता होती है, विशेष रूप से गर्मी-संवेदनशील पीवीसी, उच्च-भरे यौगिकों, इलास्टोमर्स, चिपकने वाले और मिश्रित सामग्री के साथ, एक ग्रहीय पेंच चुनें। जब प्रक्रिया स्थिर हो और मुख्य रूप से किफायती पिघलने, संवहन और दबाव की आवश्यकता हो तो एक ही पेंच के साथ रहें। जब उच्च गति कंपाउंडिंग, लचीली साइड फीडिंग या मजबूत फैलाव कार्य प्राथमिकता हो तो सह-घूर्णन ट्विन स्क्रू चुनें। यदि डाई को ग्रहीय खंड द्वारा प्रदान किए जा सकने वाले दबाव से अधिक दबाव की आवश्यकता है, तो ऑर्डर देने से पहले डाउनस्ट्रीम दबाव चरण की योजना बनाएं।
इंजेक्शन मोल्डिंग स्क्रू टिप चयन: रिंग घिसाव, फिट और आरएफक्यू चेकलिस्ट की जांच करें31 2026-08

इंजेक्शन मोल्डिंग स्क्रू टिप चयन: रिंग घिसाव, फिट और आरएफक्यू चेकलिस्ट की जांच करें

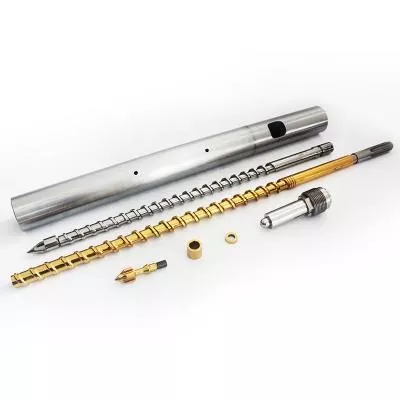
इंजेक्शन मोल्डिंग स्क्रू टिप को चार चीज़ों के आधार पर चुनें: नॉन-रिटर्न वाल्व डिज़ाइन, सटीक स्क्रू और बैरल इंटरफ़ेस, संसाधित राल और भराव, और मौजूदा असेंबली का पहनने का पैटर्न। जब संस्करण, पिछली मरम्मत या गैर-मानक स्क्रू मौजूद हों तो अकेले मशीन मॉडल पर्याप्त नहीं है। प्रतिस्थापन आदेश के लिए, जब उपलब्ध हो तो मूल ड्राइंग भेजें, फिर वास्तविक मशीन के विरुद्ध धागे, कंधे, टिप की लंबाई, रिंग यात्रा, सीट, बाहरी व्यास और पिघले मार्ग को सत्यापित करें। एक अच्छा उद्धरण ज्यामिति से शुरू होता है। सामग्री और सतह का उपचार इसके बाद आता है।
नाइट्राइडेड बनाम बाईमेटेलिक सिंगल स्क्रू: सतह को राल और भराव से मिलाएं31 2026-08

नाइट्राइडेड बनाम बाईमेटेलिक सिंगल स्क्रू: सतह को राल और भराव से मिलाएं

नाइट्राइडिंग तब चुनें जब उपचारित स्टील की सतह सत्यापित टूट-फूट, संक्षारण और आयामी कर्तव्य के अनुकूल हो। जब परियोजना को उच्चतम पहनने वाले क्षेत्र में एक अलग मिश्र धातु की आवश्यकता हो तो फ्लाइट हार्डफेसिंग या अन्य द्विधातु निर्माण चुनें। गंभीर सेवा के लिए, बेहतर उत्तर संगत द्विधातु बैरल के साथ एक कठोर पेंच हो सकता है। कोई भी विकल्प स्वचालित रूप से श्रेष्ठ नहीं है. विफलता मोड से प्रारंभ करें, फिर स्क्रू और बैरल सामग्री, परत स्थान, प्रसंस्करण मार्ग और निरीक्षण मानदंड को एक साथ अनुमोदित करें।
पेंच गति, पिघला हुआ तापमान और आउटपुट: क्यों एक सेटिंग दूसरों को बदल देती है31 2026-08

पेंच गति, पिघला हुआ तापमान और आउटपुट: क्यों एक सेटिंग दूसरों को बदल देती है

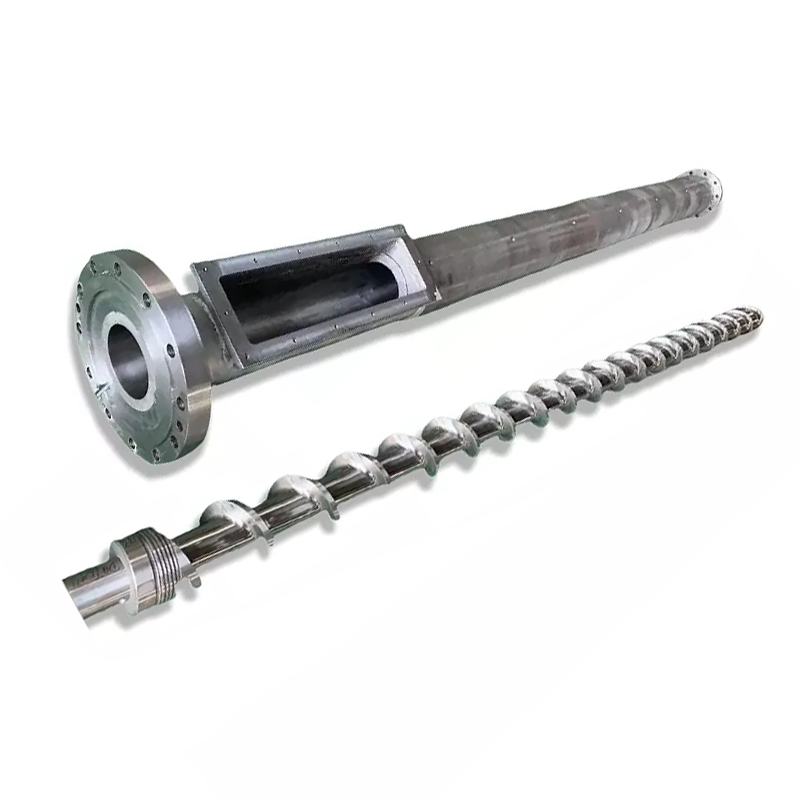
स्क्रू की गति बढ़ाने से आम तौर पर ड्रैग प्रवाह बढ़ता है और वह दर जिस पर सामग्री प्रक्रिया में प्रवेश करती है, लेकिन संबंध असीमित या पूरी तरह से रैखिक नहीं है। अधिक आरपीएम कतरनी गर्मी को भी बढ़ा सकता है, निवास समय को कम कर सकता है और कमजोर फ़ीड या पिघलने वाले खंड को उजागर कर सकता है। एक समय में एक नियंत्रित चर बदलें, स्थिर स्थिति की प्रतीक्षा करें, फिर आउटपुट, पिघल तापमान प्रोफ़ाइल, दबाव, मोटर लोड और उत्पाद की गुणवत्ता की तुलना करें। जब उनमें से एक अपनी स्वीकृत सीमा तक पहुंच जाए तो रुकें, भले ही ड्राइव तेजी से घूम सकती हो।
स्क्रू या बैरल को नुकसान पहुंचाए बिना सिंगल स्क्रू एक्सट्रूडर को कैसे साफ करें28 2026-08

स्क्रू या बैरल को नुकसान पहुंचाए बिना सिंगल स्क्रू एक्सट्रूडर को कैसे साफ करें

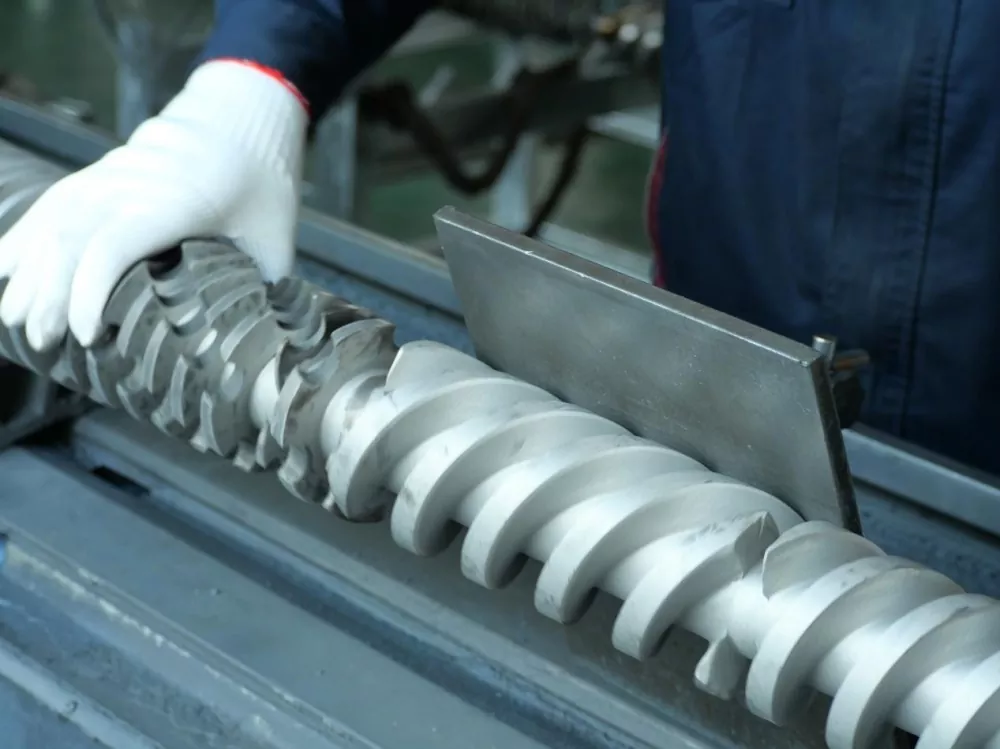
एक स्तरित विधि का प्रयोग करें. सामग्री और मशीन आपूर्तिकर्ता की अनुमोदित पर्ज प्रक्रिया से शुरुआत करें, जबकि एक्सट्रूडर सामान्य परिचालन नियंत्रण में रहता है। यदि अवशेष वापस आता है या पेंच उजागर होना चाहिए, तो संयंत्र प्रक्रिया के अनुसार खतरनाक ऊर्जा को रोकें, अलग करें और सत्यापित करें। हटाए गए पेंच के लिए, घटक-अनुमोदित गैर-हानिकारक उपकरण का उपयोग करें। उद्योग मार्गदर्शन पीतल के औजारों, तांबे की जाली और सूती कपड़े की सिफारिश करता है, और स्टील स्क्रेपर्स और स्थानीयकृत टॉर्च हीटिंग के खिलाफ चेतावनी देता है। यह तय करने से पहले कि समस्या घिसाव की है, साफ सतहों का निरीक्षण करें।
X
हम आपको बेहतर ब्राउज़िंग अनुभव प्रदान करने, साइट ट्रैफ़िक का विश्लेषण करने और सामग्री को वैयक्तिकृत करने के लिए कुकीज़ का उपयोग करते हैं। इस साइट का उपयोग करके, आप कुकीज़ के हमारे उपयोग से सहमत हैं। गोपनीयता नीति
अस्वीकार करनास्वीकार करना