स्क्रू आरपीएम अपने आप में एक आउटपुट डायल नहीं है। गति परिवर्तन ठोस पदार्थों के संवहन, पिघलने के समय, कतरनी, दबाव उत्पादन और निवास समय को बदल देता है, इसलिए उपयोगी परिणाम को पिघले तापमान, मोटर लोड, दबाव और उत्पाद की गुणवत्ता के साथ आंका जाना चाहिए।

त्वरित जवाब
स्क्रू की गति बढ़ाने से आम तौर पर ड्रैग प्रवाह बढ़ता है और वह दर जिस पर सामग्री प्रक्रिया में प्रवेश करती है, लेकिन संबंध असीमित या पूरी तरह से रैखिक नहीं है। अधिक आरपीएम कतरनी गर्मी को भी बढ़ा सकता है, निवास समय को कम कर सकता है और कमजोर फ़ीड या पिघलने वाले खंड को उजागर कर सकता है।
एक समय में एक नियंत्रित चर बदलें, स्थिर स्थिति की प्रतीक्षा करें, फिर आउटपुट, पिघल तापमान प्रोफ़ाइल, दबाव, मोटर लोड और उत्पाद की गुणवत्ता की तुलना करें। जब उनमें से एक अपनी स्वीकृत सीमा तक पहुंच जाए तो रुकें, भले ही ड्राइव तेजी से घूम सकती हो।
एक्सट्रूडर को एक कनेक्टेड सिस्टम के रूप में पढ़ें
सामग्री थोक ठोस के रूप में प्रवेश करती है, एक सघन बिस्तर बन जाती है, पिघलती है, मिश्रित होती है और एक प्रतिबंधात्मक प्रवाह पथ से निकल जाती है। मोटर यांत्रिक ऊर्जा की आपूर्ति करती है जबकि बैरल हीटर और कूलिंग सर्किट प्रक्रिया के साथ गर्मी का आदान-प्रदान करते हैं। पेंच और डाई दबाव कर्तव्य साझा करते हैं।
2016 के औद्योगिक पैमाने के अध्ययन में 135 ऑपरेटिंग स्थितियों के लिए तीन पॉलिमर, तीन स्क्रू ज्यामिति, पांच गति और तीन तापमान स्थितियों का परीक्षण किया गया। लेखकों ने ऊर्जा की मांग और पिघले तापमान में भिन्नता को एक साथ मापा। उनके परिणाम सामग्री, पेंच और शर्तों के साथ बदल गए, यही कारण है कि एक सार्वभौमिक आरपीएम-टू-आउटपुट नियम अविश्वसनीय है।
हमारा कारखाना दृश्य:सबसे अच्छा ऑपरेटिंग बिंदु इन्वर्टर द्वारा स्वीकार किया जाने वाला उच्चतम आरपीएम नहीं है। यह उच्चतम स्थिर उत्पादन स्थिति है जो अनुमोदित मोटर, गियरबॉक्स, दबाव, तापमान और उत्पाद-गुणवत्ता सीमा के अंदर रहती है। यदि कोई सीमा जल्दी आ जाती है, तो तेज़ ड्राइव या नया स्क्रू ऑर्डर करने से पहले उस बाधा की पहचान करें।
पेंच की गति बढ़ने पर क्या परिवर्तन होता है?
उच्च आरपीएम बैरल के सापेक्ष पेंच की सतह को तेजी से आगे बढ़ाता है। एक स्थिर सीमा में, यह ठोस पदार्थों के परिवहन और पिघलने के परिवहन को बढ़ा सकता है। यह कतरनी दर, यांत्रिक ऊर्जा इनपुट, पिघलने के लिए उपलब्ध समय और सामग्री द्वारा अनुभव किए जाने वाले पेंच क्रांतियों की संख्या को भी बदलता है।
पिघले-तापमान परिवर्तन की दिशा सार्वभौमिक नहीं है। 2014 के एचडीपीई अध्ययन में तीन राल चिपचिपाहट, तीन स्क्रू ज्यामिति और कई गति और निर्धारित तापमान का उपयोग किया गया। इसमें पाया गया कि पेंच का प्रकार, राल की चिपचिपाहट, निर्धारित तापमान और गति सभी ऊर्जा के उपयोग और पिघलने की स्थिरता को प्रभावित करते हैं।
एकल-उड़ान वाले स्क्रू ने एक महत्वपूर्ण गति दिखाई जहां पिघलने की गुणवत्ता खराब हो गई, जबकि परीक्षण किए गए बैरियर स्क्रू ने बेहतर तापमान एकरूपता बनाए रखी।


बैरल सेट तापमान पिघला हुआ तापमान नहीं है
नियंत्रक हीटर-ज़ोन लक्ष्य और आमतौर पर बैरल दीवार के पास तापमान प्रदर्शित करता है। चैनल के अंदर पॉलिमर भी विरूपण और घर्षण से यांत्रिक ऊर्जा प्राप्त करता है। ठंडा करने से उस गर्मी का कुछ हिस्सा दूर हो सकता है, लेकिन अंतिम पिघल एक नियंत्रक रीडिंग के सुझाव से अधिक गर्म, ठंडा या कम समान रह सकता है।
एक निर्धारित स्थान पर पिघले हुए तापमान को मापें और सेंसर विधि बताएं। 2006 के पॉलिमर इंजीनियरिंग और विज्ञान अध्ययन में पिघले प्रवाह में थर्मोकपल ग्रिड का उपयोग किया गया। इसमें सिंगल-फ़्लाइटेड स्क्रू के साथ उच्च थ्रूपुट पर कम तापमान वाले क्षेत्र पाए गए, जबकि मैडॉक मिक्सर के साथ परीक्षण किए गए बैरियर स्क्रू ने बेहतर पिघलने और कम भिन्नता हासिल की।
प्रत्येक हीटर जोन को सिर्फ इसलिए नीचे न करें क्योंकि मापा गया पिघला गर्म है।यदि पेंच अधिकांश गर्मी पैदा कर रहा है, तो एक आक्रामक कटौती ठोस बिस्तर को ठंडा कर सकती है जबकि कतरनी ऊंची रहती है। पूरी प्रोफ़ाइल बदलने से पहले समीक्षा करें कि पिघलन कहाँ होता है, हीटर आउटपुट, शीतलन प्रतिक्रिया और मोटर लोड।
सीधी रेखा में आरपीएम के बाद आउटपुट क्यों बंद हो जाता है?
कम गति पर, एक अच्छी तरह से संचालित एक्सट्रूडर आरपीएम और द्रव्यमान प्रवाह के बीच एक निकट-रेखीय संबंध दिखा सकता है। यह संबंध तब कमजोर हो जाता है जब छर्रे चैनल को आनुपातिक रूप से नहीं भरते हैं, थोक घनत्व में परिवर्तन होता है, फ़ीड गला फिसल जाता है, पिघलने में कमी आती है, या डाउनस्ट्रीम प्रतिरोध दबाव-प्रवाह संतुलन को बदल देता है।
स्टटगार्ट विश्वविद्यालय के 2022 के एक अध्ययन में उच्च पेंच गति पर चिकने, हेलिकली ग्रूव्ड और अक्षीय रूप से ग्रूव्ड फ़ीड ज़ोन की तुलना की गई। इसमें एक सीमा पाई गई जिसके आगे थ्रूपुट अरेखीय हो गया, और गोली के आकार और आकार ने उस सीमा को प्रभावित किया। यह एक व्यावहारिक फ़ैक्टरी नियम का समर्थन करता है: वास्तविक फीडस्टॉक के साथ-साथ पॉलिमर नाम भी रिकॉर्ड करें।



नन्हैया की प्रकाशित गति और आउटपुट रेंज को कैसे पढ़ें
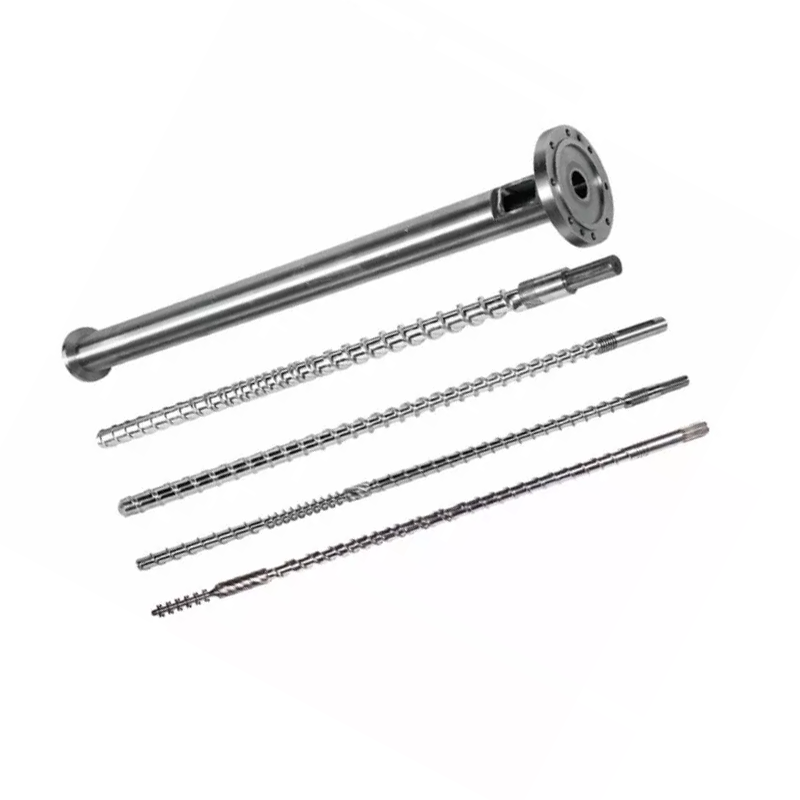
नन्हैया ने अपने दोनों पर निम्नलिखित परिवार तालिका प्रकाशित की हैएकल पेंच श्रेणीऔर पीई/पीपी हाई-स्पीड पेज। यह कंपनी की घोषित उत्पाद श्रृंखला की पहचान करने के लिए उपयोगी है। यह किसी अनिर्दिष्ट सामग्री और डाई के लिए परिचालन गारंटी नहीं है।
| नमूना | एल/डी | प्रकाशित आउटपुट | प्रकाशित गति | मोटर चलाना |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 से 5 किग्रा/घंटा | 10 से 60 आरपीएम | 1.1/1.5/2.2 किलोवाट |
| NHYZS25 | 25:1 | 5 से 8 किग्रा/घंटा | 10 से 60 आरपीएम | 2.2/3.0/4.0 किलोवाट |
| NHY30 | 25:1 | 5 से 10 किग्रा/घंटा | 10 से 60 आरपीएम | 2.2/3.0/4.0 किलोवाट |
| एनएचवाई45 | 25:1 से 36:1 | 10 से 120 किग्रा/घंटा | 10 से 150 आरपीएम | 5.5 से 22 किलोवाट |
| NHY65 | 25:1 से 36:1 | 60 से 300 किग्रा/घंटा | 20 से 150 आरपीएम | 22 से 75 किलोवाट |
| NHY75 | 25:1 से 36:1 | 200 से 450 किग्रा/घंटा | 20 से 150 आरपीएम | 30 से 132 किलोवाट |
| NHY90 | 25:1 से 36:1 | 180 से 600 किग्रा/घंटा | 20 से 110 आरपीएम | 30 से 185 किलोवाट |
| NHY120 | 25:1 से 36:1 | 320 से 1000 किग्रा/घंटा | 20 से 90 आरपीएम | 75 से 280 किलोवाट |
| एनएचवाई150 | 25:1 से 36:1 | 400 से 1300 किग्रा/घंटा | 20 से 75 आरपीएम | 90 से 400 किलोवाट |
स्रोत: नन्हैया वेबसाइट, 31 अगस्त 2026 को जाँची गई। प्रत्येक पंक्ति में व्यापक श्रृंखला मान शामिल हैं। उच्चतम आउटपुट, गति और मोटर संख्या को एक अनुमानित मशीन कॉन्फ़िगरेशन में संयोजित न करें।
नन्हैया वेबसाइट का दावा:पीई/पीपी हाई-स्पीड पेज बताता है कि अनुकूलित स्क्रू संरचना और एक उच्च-टोक़ गियरबॉक्स पारंपरिक उपकरणों की तुलना में दक्षता को दोगुना कर सकता है, और इसका डिज़ाइन पीपी एक्सट्रूज़न तापमान को कम कर सकता है।
पृष्ठ में तुलना मशीन, रेजिन, डाई, परीक्षण विधि या स्वीकृति विंडो नहीं बताई गई है। दोनों बयानों को आपूर्तिकर्ता के दावों के रूप में मानें जिन्हें आरओआई या खरीद गारंटी दर्ज करने से पहले परियोजना-विशिष्ट परीक्षण प्रोटोकॉल की आवश्यकता होती है।
संयोजनों की व्याख्या करें, पृथक पाठन की नहीं
| आरपीएम वृद्धि के बाद रुझान | संभावित व्याख्या | अगली जांच |
|---|---|---|
| आउटपुट बढ़ता है, दबाव और भार स्थिर रहता है, गुणवत्ता बनी रहती है | लाइन अभी भी इसकी उपयोगी ऑपरेटिंग विंडो के अंदर हो सकती है | पिघले-तापमान की एकरूपता और डाउनस्ट्रीम शीतलन क्षमता की पुष्टि करें |
| आरपीएम बढ़ता है लेकिन आउटपुट लाभ कम हो जाता है | फ़ीड क्षमता, पिघलने या डाउनस्ट्रीम प्रतिरोध सीमित हो सकता है | फ़ीड की स्थिरता, विशिष्ट आउटपुट, फ़िल्टर और डाई दबाव की जाँच करें |
| पिघलने का तापमान और मोटर लोड तेजी से बढ़ता है | यांत्रिक ऊर्जा और प्रतिरोध बढ़ रहा है | राल चिपचिपापन, पेंच ज्यामिति, फिल्टर स्थिति और गर्मी प्रोफ़ाइल की समीक्षा करें |
| औसत पिघला हुआ तापमान गिरता है लेकिन भिन्नता बढ़ जाती है | देर से या अधूरा पिघलना मौजूद हो सकता है | उत्पाद दोषों का निरीक्षण करें और स्क्रू की पिघलने की क्षमता से तुलना करें |
| आउटपुट और मोटर लोड के साथ दबाव चक्र | समस्या फ़ीड, पिघलने, तापमान नियंत्रण या प्रतिबंध हो सकती है | उपयोगसर्जिंग डायग्नोस्टिक गाइड |
| फ़िल्टर या डाई बदलने के बाद लोड बढ़ जाता है | डाउनस्ट्रीम प्रतिरोध ने ऑपरेटिंग बिंदु को बदल दिया | एक ही सामग्री और दर पर साफ और गंदे दबाव की तुलना करें |


नियंत्रणों का पीछा करने के बजाय नियंत्रित चरण परीक्षण का उपयोग करें
- एक स्थिर सामग्री लॉट और उत्पाद चुनें।रेज़िन ग्रेड, पेलेट या रिग्राइंड फॉर्म, एडिटिव्स, नमी और हालिया सामग्री अनुक्रम रिकॉर्ड करें।
- एक आधार रेखा स्थापित करें.लाइन स्थिर होने के बाद वास्तविक आरपीएम, फ़ीड, आउटपुट, पिघला हुआ तापमान, दबाव, मोटर लोड, ज़ोन रीडिंग और उत्पाद की गुणवत्ता रिकॉर्ड करें।
- एक स्वीकृत चर बदलें.लाइन प्रक्रिया द्वारा परिभाषित वृद्धि और स्थिरीकरण समय का उपयोग करें। गति, फ़ीड और तापमान को एक साथ न बदलें।
- औसत और भिन्नता दोनों की तुलना करें.एक स्वीकार्य औसत साइकिल चलाने के दबाव या असमान पिघल-तापमान प्रोफ़ाइल को छिपा सकता है।
- पहली सीमित स्थिति को चिह्नित करें.यह मोटर लोड, दबाव, पिघलने की गुणवत्ता, आयामी स्थिरता, शीतलन क्षमता या सतह दोष हो सकता है।
- केवल स्वीकृत सीमा के अंदर ही दोहराएं।उपयोगी अधिकतम तब पहुँच जाता है जब एक और वृद्धि बहुत कम आउटपुट देती है या मापी गई स्थिति को स्वीकृति से बाहर धकेल देती है।
हमारा कारखाना दृश्य:एक ग्राहक जो पांच स्थिर परिचालन बिंदु भेजता है, वह हमें एक अधिकतम आरपीएम भेजने वाले ग्राहक की तुलना में अधिक उपयोगी डिज़ाइन साक्ष्य देता है। प्रवृत्ति से पता चलता है कि लाइन कहाँ दक्षता खो देती है और क्या अगला परिवर्तन फ़ीड अनुभाग, स्क्रू ज्यामिति, पहनने की स्थिति या डाउनस्ट्रीम उपकरण से संबंधित है।
जब प्रक्रिया की प्रवृत्ति हार्डवेयर की ओर वापस इंगित करती है
उच्च आरपीएम अत्यधिक स्क्रू-टू-बैरल क्लीयरेंस, एक कम आकार के फ़ीड अनुभाग, एक पिघलने वाले अनुभाग जो पीछे रह जाता है, या एक मिक्सर जो बहुत अधिक दबाव हानि पैदा करता है, की मरम्मत नहीं कर सकता है। इससे उन सीमाओं को देखना आसान हो सकता है। घिसे हुए घटकों को कॉपी करने से पहले उन्हें साफ करें और मापें।
उपयोगबाधा, पारंपरिक और मिश्रण पेंच तुलनाजब पिघलती है तो गति के साथ एकरूपता बदलती है। उपयोगमाप गाइड पहनेंजब स्वच्छ प्रवाह पथ और स्थिर सामग्री के साथ विशिष्ट आउटपुट में गिरावट आती है।
नन्हैया कीउपकरण पृष्ठबताता है कि इसके सीएनसी लेथ्स 6 मीटर तक वर्कपीस की मशीनिंग कर सकते हैं और इसके ड्रिलिंग और मिलिंग उपकरण में 0.02 मिमी पोजिशनिंग सटीकता है। वे फ़ैक्टरी-स्तरीय प्रकाशित क्षमताएँ हैं। अनुमोदित ड्राइंग में अभी भी ऑर्डर के लिए आयाम और निरीक्षण बिंदु परिभाषित होने चाहिए।

उच्च-आउटपुट सिंगल स्क्रू समीक्षा के लिए डेटा
- मशीन निर्माता, मॉडल और पेंच व्यास
- मूल और वर्तमान पेंच और बैरल माप
- रेज़िन ग्रेड, पेलेट फॉर्म, रीग्राइंड और एडिटिव्स
- स्वीकृत गुणवत्ता के साथ सामान्य और लक्षित आउटपुट
- मोटर, गियरबॉक्स अनुपात और रेटेड टॉर्क डेटा
- वास्तविक आरपीएम, मोटर लोड और ऊर्जा प्रवृत्ति
- बैरल सेटपॉइंट और वास्तविक ज़ोन रीडिंग
- पिघले तापमान का स्थान और सेंसर विधि
- दबाव की प्रवृत्ति, फ़िल्टर और डाई विवरण
- शीतलन, ढुलाई-बंद और बहाव सीमाएँ
- दोषों और रखे गए नमूनों की तस्वीरें
- मूल ड्राइंग और कनेक्शन आयाम
अक्सर पूछे जाने वाले प्रश्नों
क्या स्क्रू की गति बढ़ाने से हमेशा एक्सट्रूडर आउटपुट बढ़ता है?
नहीं, एक स्थिर ऑपरेटिंग विंडो के अंदर स्क्रू गति के साथ आउटपुट बढ़ सकता है, लेकिन फ़ीड क्षमता, गोली का रूप, स्क्रू ज्यामिति, पिघलने की क्षमता, डाई प्रतिरोध, मोटर लोड और घिसाव परिणाम को सीमित कर सकते हैं। उच्च गति पर, विशिष्ट आउटपुट गिर सकता है या पिघल कम समान हो सकता है।
क्या बैरल सेट तापमान पिघले तापमान के समान है?
नहीं, बैरल सेटपॉइंट हीटर ज़ोन को नियंत्रित करते हैं, जबकि पॉलिमर स्क्रू रोटेशन और कतरनी से यांत्रिक ऊर्जा भी प्राप्त करता है। एक उपयुक्त सेंसर के साथ एक परिभाषित स्थान पर पिघल को मापें और नियंत्रक सेटपॉइंट को वास्तविक पिघल तापमान के रूप में मानने के बजाय विधि को रिकॉर्ड करें।
पेंच की गति बढ़ने पर पिघले तापमान में वृद्धि क्यों हो सकती है?
उच्च पेंच गति कतरनी दर और यांत्रिक ऊर्जा इनपुट को बढ़ा सकती है। पिघले हुए तापमान में कितना परिवर्तन होता है यह राल की चिपचिपाहट, पेंच ज्यामिति, भराव, बैरल प्रोफ़ाइल और डाउनस्ट्रीम प्रतिरोध पर निर्भर करता है। इसके बजाय कुछ पेंच और सामग्री संयोजन एक महत्वपूर्ण गति से परे खराब या अधूरा पिघलना दिखा सकते हैं।
आरपीएम बढ़ने पर भी आउटपुट बढ़ना क्यों बंद हो सकता है?
फ़ीड अनुभाग आनुपातिक रूप से भरना बंद कर सकता है, पेलेट स्लिप बदल सकती है, थोक घनत्व भिन्न हो सकता है, पिघलने की क्षमता तक पहुंच सकती है, या डाई और फ़िल्टर प्रतिरोध सिस्टम को प्रतिबंधित कर सकता है। घिसा हुआ स्क्रू और बैरल भी रिसाव को बढ़ा सकता है और उपयोगी पंपिंग को कम कर सकता है।
स्क्रू स्पीड बदलने के बाद ऑपरेटरों को क्या रिकॉर्ड करना चाहिए?
वास्तविक पेंच गति, फ़ीड दर, आउटपुट, पिघल तापमान और भिन्नता, पिघल दबाव और भिन्नता, मोटर लोड, ज़ोन तापमान, शीतलन प्रतिक्रिया, उत्पाद की गुणवत्ता और एक नई स्थिर स्थिति तक पहुंचने के लिए दिए गए समय को रिकॉर्ड करें।
हाई-आउटपुट सिंगल स्क्रू समीक्षा के लिए मुझे नन्हैया को कौन सा डेटा भेजना चाहिए?
रेज़िन ग्रेड और फॉर्म, एडिटिव्स और फिलर्स, आवश्यक आउटपुट, वर्तमान आरपीएम, मोटर और गियरबॉक्स डेटा, बैरल प्रोफ़ाइल, पिघल तापमान और दबाव के रुझान, डाई और फ़िल्टर विवरण, स्क्रू और बैरल चित्र, पहनने के माप और उत्पाद दोष या उत्पादन सीमा भेजें जिसे आपको हल करने की आवश्यकता है।
संपादकीय नोट: नन्हैया उत्पाद विनिर्देशों और दावों को कंपनी द्वारा प्रकाशित जानकारी के रूप में पहचाना जाता है। स्वतंत्र अनुसंधान प्रक्रिया संबंधों का समर्थन करता है, न कि किसी नानहैया मॉडल के लिए गारंटी। अंतिम सीमा और स्वीकृति शर्तों के लिए सामग्री, मशीन, अनुमोदित ड्राइंग और परियोजना परीक्षण योजना की आवश्यकता होती है।