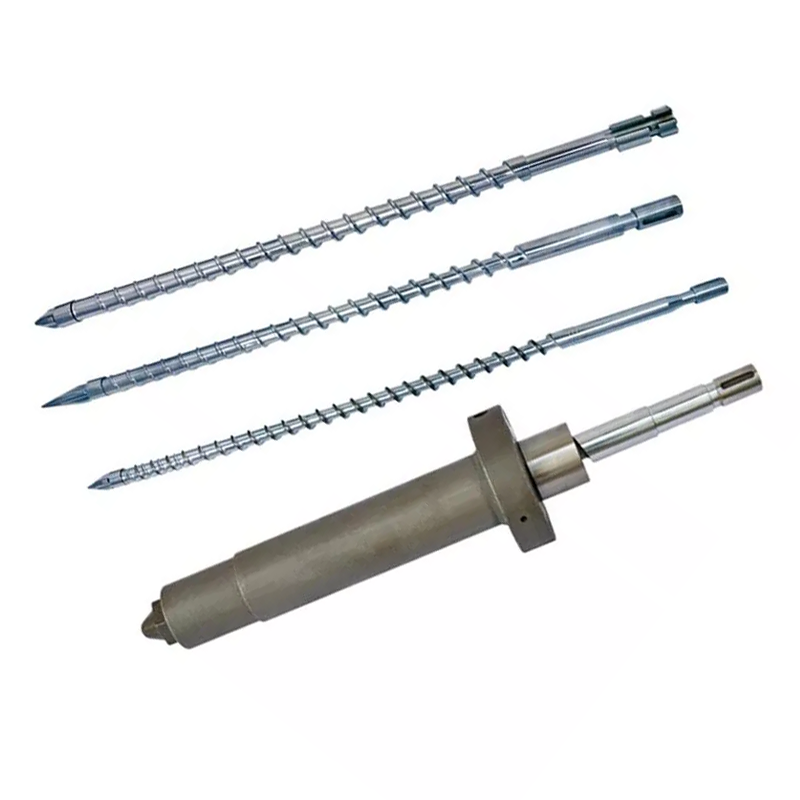
एक स्क्रू टिप इतनी छोटी होती है कि उसे एक अतिरिक्त हिस्से की तरह माना जा सकता है, फिर भी यह तय करने के लिए पर्याप्त सटीक है कि क्या प्रत्येक शॉट पिघल की समान मात्रा के साथ शुरू होता है। इसे एक मिलान प्रवाह और सीलिंग असेंबली के रूप में खरीदें, थ्रेडेड मेटल पॉइंट के रूप में नहीं।


त्वरित जवाब
इंजेक्शन मोल्डिंग स्क्रू टिप को चार चीज़ों के आधार पर चुनें: नॉन-रिटर्न वाल्व डिज़ाइन, सटीक स्क्रू और बैरल इंटरफ़ेस, संसाधित राल और भराव, और मौजूदा असेंबली का पहनने का पैटर्न। जब संस्करण, पिछली मरम्मत या गैर-मानक स्क्रू मौजूद हों तो अकेले मशीन मॉडल पर्याप्त नहीं है।
प्रतिस्थापन आदेश के लिए, जब उपलब्ध हो तो मूल ड्राइंग भेजें, फिर वास्तविक मशीन के विरुद्ध धागे, कंधे, टिप की लंबाई, रिंग यात्रा, सीट, बाहरी व्यास और पिघले मार्ग को सत्यापित करें। एक अच्छा उद्धरण ज्यामिति से शुरू होता है। सामग्री और सतह का उपचार इसके बाद आता है।
स्क्रू टिप दोनों दिशाओं में प्रवाह को नियंत्रित करती है
स्क्रू रिकवरी के दौरान, नॉन-रिटर्न वाल्व खुलता है और पिघले हुए पॉलिमर को स्क्रू के सामने की ओर जाने देता है। इंजेक्शन की शुरुआत में, यह बंद हो जाता है इसलिए स्क्रू की गति और दबाव स्क्रू के साथ मेल्ट को पीछे की ओर धकेलने के बजाय शॉट पर कार्य करता है।
यही कारण है कि स्क्रू टिप, चेक रिंग और सीट प्रक्रिया से संबंधित हैं, न कि केवल रखरखाव से।ENGEL का नॉन-रिटर्न वाल्व ट्यूटोरियलसमान दो ऑपरेटिंग स्थितियों का वर्णन करता है और समापन व्यवहार को सीधे इंजेक्शन दोहराव से जोड़ता है।
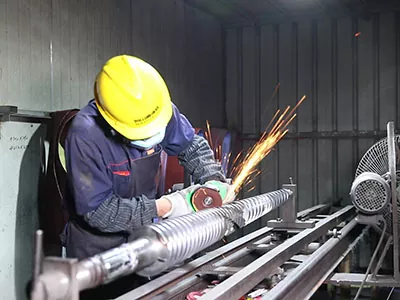
हमारा कारखाना दृश्य:सबसे महंगी स्क्रू-टिप गलती शायद ही कभी दो सामग्री ग्रेड के बीच अंतर होती है। यह एक ऐसा हिस्सा है जो पेंच पर धागा डालता है लेकिन सही ढंग से यात्रा, सील या संरेखित नहीं करता है। एक सफल फिट परीक्षण बिक्री विशेषणों की लंबी सूची से अधिक मूल्यवान है।
मोल्डिंग ड्यूटी के आसपास असेंबली चुनें
सही डिज़ाइन को पुनर्प्राप्ति के दौरान स्वतंत्र रूप से खुलना चाहिए, इंजेक्शन के दौरान अनुमानित रूप से बंद होना चाहिए और पिघल पथ में अत्यधिक प्रतिबंध से बचना चाहिए। इसे अपनी संभोग सतहों को नुकसान पहुंचाए बिना राल के अपघर्षक, चिपकने वाले और संक्षारक भार से भी बचना चाहिए।
| क्रय प्रश्न | यह स्क्रू टिप क्यों बदलता है | सप्लायर को क्या भेजना है |
|---|---|---|
| कौन सा राल ढाला जा रहा है? | चिपचिपाहट, चिकनाई, क्षरण संवेदनशीलता और संक्षारण शुल्क प्रवाह मार्ग, सामग्री और सतह के उपचार को प्रभावित करते हैं। | सटीक रेज़िन ग्रेड, रंग प्रणाली, ज्वाला मंदक और सामान्य प्रसंस्करण रेंज। |
| क्या राल प्रबलित है या भरी हुई है? | ग्लास फाइबर, खनिज भराव और पुनः प्राप्त संदूषण रिंग, सीट और पिघल मार्ग पर अपघर्षक घिसाव को तेज कर सकते हैं। | भराव प्रकार, वजन प्रतिशत और क्या यह उत्पाद के अनुसार बदलता है। |
| शॉट कितना सटीक होना चाहिए? | पतली दीवार, बहु-गुहा और तंग-वजन वाले हिस्से वाल्व बंद होने और रिसाव में छोटे बदलावों को उजागर करते हैं। | भाग का वजन, कैविटी गिनती, शॉट-वेट सहनशीलता और हालिया प्रवृत्ति डेटा। |
| वर्तमान वाल्व शैली क्या है? | स्लाइडिंग रिंग, बॉल-चेक और अन्य डिज़ाइनों में अलग-अलग प्रवाह क्षेत्र, यात्रा और समापन व्यवहार होते हैं। | मूल भाग संख्या, ड्राइंग, फोटो और पूरी हटाई गई असेंबली। |
| क्या पेंच पहले बदला गया है? | एक मशीन मॉडल अब स्थापित धागे, टिप की लंबाई या सीट ज्यामिति की पहचान नहीं कर सकता है। | वर्तमान पेंच ड्राइंग और प्रत्यक्ष माप, न केवल मशीन नेमप्लेट। |
| भाग को क्यों बदला जा रहा है? | एक टूटा हुआ धागा, घिसा हुआ प्रवाह पथ और लीक हुई अंगूठी समान सुधारात्मक कार्रवाई की ओर इशारा नहीं करती है। | फ़ोटो, प्रक्रिया लक्षण, रखरखाव इतिहास और विफल आयाम पहनें। |
नन्हैया मानक और अनुकूलित धागा पैटर्न, साथ ही विशेष पॉलिमर के लिए रिवर्स-फ्लो टिप विकल्प प्रदान करता है। चयनित भाग का मिलान किसी से किया जा सकता हैइंजेक्शन मोल्डिंग पेंचया व्यापक के हिस्से के रूप में आपूर्ति की गईइंजेक्शन मोल्डिंग और एक्सट्रूज़न स्पेयर-पार्ट रेंज.


असेंबली को हटाने से पहले प्रक्रिया संकेत पढ़ें
एक वैरिएबल कुशन, ड्रिफ्टिंग शॉट वेट या खराब ट्रांसफर रिपीटेबिलिटी वाल्व लीकेज की ओर इशारा कर सकती है, लेकिन इनमें से कोई भी इसे अकेले साबित नहीं करता है। राल परिवर्तन, फ़ीड अस्थिरता, तापमान नियंत्रण, बैरल घिसाव, पिघल में हवा, दबाव सेटिंग्स और मोल्ड की स्थिति समान लक्षण पैदा कर सकती है।
ENGEL नॉन-रिटर्न वाल्व, स्क्रू और प्लास्टिसाइजिंग बैरल की जाँच करने की अनुशंसा करता हैजब पिघला हुआ तकिया उतार-चढ़ाव करता है। वही समस्या निवारण मार्गदर्शन कुशन और शॉट-वेट भिन्नता को प्रक्रिया सेटिंग्स और घटक पहनने के साथ जोड़ता है।
| देखा गया संकेत | संभावित स्क्रू-टिप कनेक्शन | ऑर्डर करने से पहले जांच लें |
|---|---|---|
| कुशन की स्थिति शॉट दर शॉट अलग-अलग होती है | रिंग किसी भिन्न बिंदु पर बंद हो सकती है या बैठने के बाद लीक हो सकती है। | एक स्थिर प्रक्रिया के तहत वास्तविक स्थिति, दबाव और शॉट वजन का रुझान। |
| सेटिंग्स स्थिर रहने पर वजन का कुछ हिस्सा कम हो जाता है | बैकफ़्लो मोल्ड में वितरित प्रभावी मात्रा को कम कर सकता है। | फ़ीड, तापमान, सामग्री और फफूंद-गुहा के कारणों को दूर करें। |
| शॉर्ट शॉट रुक-रुक कर आते हैं | वाल्व बार-बार सील नहीं हो सकता है, खासकर पुनर्प्राप्ति परिवर्तनों के बाद। | स्थानांतरण प्रतिक्रिया की तुलना करें और मशीन निर्माता द्वारा अनुमोदित वाल्व परीक्षण चलाएं। |
| वसूली प्रतिबंधित हो जाती है | एक क्षतिग्रस्त रिंग, जमा या कम आकार का प्रवाह पथ आगे पिघले प्रवाह का विरोध कर सकता है। | मुक्त संचलन, जमाव, पित्त और मार्ग अवरोध का निरीक्षण करें। |
| काले धब्बे भौतिक परिवर्तन का अनुसरण करते हैं | मृत धब्बे या क्षतिग्रस्त सतहें अपमानित पॉलिमर को बनाए रख सकती हैं और छोड़ सकती हैं। | पूर्ण पिघल पथ, नोजल, स्क्रू फ्रंट और सफाई प्रक्रिया का निरीक्षण करें। |
| धात्विक शोर या रिंग जब्ती | गैलिंग, विरूपण, गलत संरेखण या विदेशी सामग्री मौजूद हो सकती है। | मशीन निर्माता की सुरक्षित रखरखाव प्रक्रिया के तहत रुकें और निरीक्षण करें। |
एक बार असेंबली हटा दिए जाने के बाद, चेक रिंग के बाहरी व्यास, दोनों अंतिम चेहरों, बैठने की सतह, टिप बॉडी, पिघले मार्ग और धागे की जांच करें। एकअर्बुर्ग तकनीकी लेखपहनने के तंत्र के रूप में घर्षण, आसंजन और संक्षारण की पहचान करता है और दिखाता है कि रिंग व्यास, अंतिम चेहरे और सीलिंग सीट पर पहनने से रिंग यात्रा और कुशन स्थिरता बदल सकती है।
जब तक भाग भर न जाए, तब तक दबाव डालकर चेक रिंग का निदान न करें।सेटिंग में बदलाव से रिसाव को ठीक किए बिना छिपाया जा सकता है। एक स्थिर आधार रेखा प्राप्त करें, मशीन निर्माता की अनुमोदित परीक्षण पद्धति का पालन करें और प्रतिस्थापन विनिर्देश बदलने से पहले हार्डवेयर का निरीक्षण करें।
एक हिस्से को तभी बदलें जब संभोग वाले हिस्से अभी भी अच्छे हों
एक चेक रिंग को अपने आप बदला जा सकता है जब इसकी मेटिंग टिप और सीट अनुमोदित आयामों के भीतर रहती है, सीलिंग सतहें मजबूत होती हैं, और नई रिंग अपनी पूरी यात्रा के दौरान स्वतंत्र रूप से घूम सकती है। यह कम लागत वाली मरम्मत है, लेकिन केवल तभी जब निरीक्षण इसका समर्थन करता हो।
मिलान किए गए टिप, रिंग और सीट को तब बदलें जब कई सतहों पर घिसाव दिखाई दे, एक रिंग किसी अन्य घटक से चिपक गई हो या चिपक गई हो, पुराने हिस्से मशीनों में मिल गए हों, या कोई विश्वसनीय मूल आयाम न रह गया हो। एक नए सीलिंग भाग को दो घिसे-पिटे मेटिंग भागों के साथ मिलाने से एक नया रिसाव पथ बन सकता है।
हमारा कारखाना दृश्य:घिसा-पिटा नमूना साक्ष्य है, मास्टर ड्राइंग नहीं। यदि हम किसी घिसी हुई सीट, छोटी रिंग या क्षतिग्रस्त धागे की हूबहू नकल करते हैं, तो नया हिस्सा साफ सतह के साथ पुरानी समस्या को दोहरा सकता है। हम ड्राइंग, मेटिंग घटकों और अनपहने संदर्भ बिंदुओं से इच्छित संबंध का पुनर्निर्माण करते हैं।


नन्हैया इंजेक्शन मोल्डिंग स्क्रू टिप डेटा
The नन्हैया इंजेक्शन मोल्डिंग स्क्रू टिपस्क्रू और नोजल-साइड पिघल पथ के बीच इंटरफेस के रूप में बनाया गया है। यह प्रतिस्थापन कार्य के लिए कस्टम थ्रेड और घटक ज्यामिति के साथ विभिन्न स्क्रू व्यास और इंजेक्शन मशीन ब्रांडों के लिए उपलब्ध है।
| विनिर्देश | नन्हैया उत्पाद डेटा | क्रय प्रासंगिकता |
|---|---|---|
| मूलभूत सामग्री | डी2 | कोटेशन और निरीक्षण दस्तावेजों पर वास्तविक सामग्री को रिकॉर्ड करें। |
| कठोरता | एचआरसी45-62 | चयनित मूल्य को ताप उपचार, घिसाव शुल्क और संभोग सामग्री से मेल खाना चाहिए। |
| सीधा | 0.02 मिमी/मी | स्क्रू-फ्रंट इंटरफ़ेस पर ज्यामिति और संरेखण मायने रखता है। |
| बख्तरबंद चेहरा | द्विधात्वीय | उजागर कामकाजी सतहों पर पहनने के लिए प्रतिरोधी विकल्प प्रदान करता है। |
| ग्लास-फाइबर विन्यास | 30% / 60% | आरएफक्यू में वास्तविक ग्लास-फाइबर प्रतिशत और रेजिन ग्रेड बताएं। |
| भाग का वजन | 1 कि.ग्रा | उत्पाद-पृष्ठ संदर्भ मान; अंतिम वजन अनुमोदित ज्यामिति का पालन करता है। |
| विनिर्माण मार्ग | सीएनसी मशीनिंग, गर्मी उपचार और सटीक पॉलिशिंग | ये ऑपरेशन फॉर्म, सतह की स्थिति और तैयार फिट को नियंत्रित करते हैं। |
| मानक अनुप्रयोग | पीई, पीपी, एबीएस और पीवीसी थर्मोप्लास्टिक मोल्डिंग | एडिटिव्स, कलरेंट्स, पुनर्नवीनीकरण सामग्री और फिलर डेटा भी भेजें। |
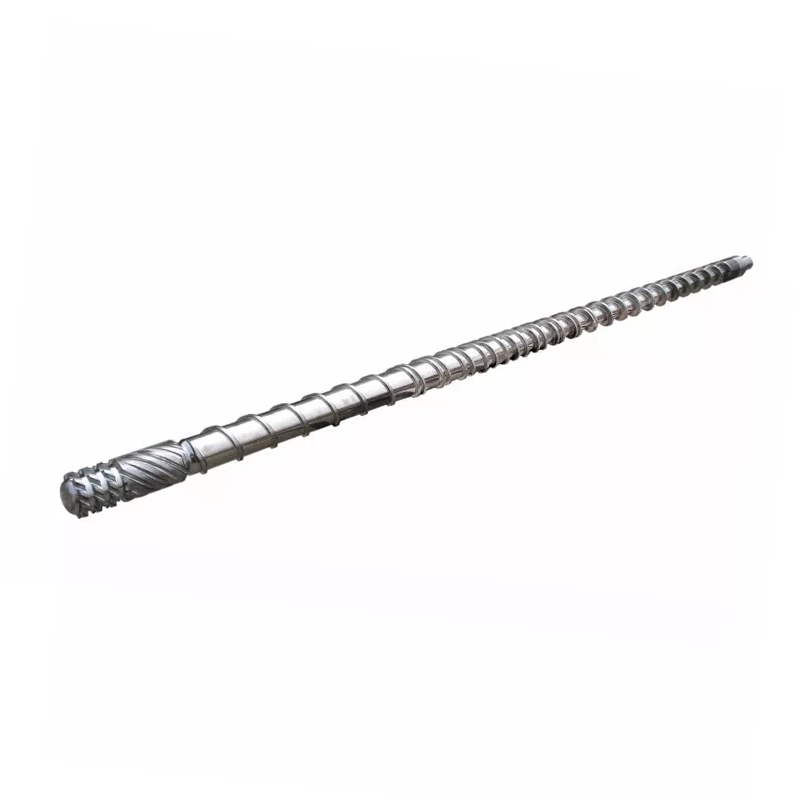
संपूर्ण प्लास्टिसाइजिंग इकाई के लिए, नन्हैया निर्माण भी करता हैउत्परिवर्ती इंजेक्शन मोल्डिंग पेंच, क्रमिक इंजेक्शन मोल्डिंग पेंचऔर मिलान प्रतिस्थापन बैरल। बगल वालाइंजेक्शन नोजलउसी समय समीक्षा की जा सकती है जब रिसाव, संरेखण या पिघल-प्रवाह की समस्याएं स्क्रू टिप से आगे बढ़ जाती हैं।
आयाम जो तय करते हैं कि भाग फिट होगा या नहीं
एक मशीन निर्माता और मॉडल खोज को सीमित कर सकता है, लेकिन यह किसी ड्राइंग का स्थान नहीं ले सकता। मॉडल परिवार कई इंजेक्शन-यूनिट आकारों का उपयोग कर सकते हैं, और एक मशीन में पहले से ही एक प्रतिस्थापन स्क्रू हो सकता है जो इसके मूल निर्माण से भिन्न होता है।
- स्थापित पेंच की पहचान करें.मशीन निर्माता, मॉडल, इंजेक्शन-यूनिट पदनाम, स्क्रू व्यास, सीरियल जानकारी और किसी भी पिछले स्क्रू प्रतिस्थापन को रिकॉर्ड करें।
- धागे को पूरी तरह से परिभाषित करें.प्रमुख और लघु व्यास, पिच, धागे की दिशा, धागे की लंबाई, प्रारंभ स्थिति, राहत और कंधे का स्थान शामिल करें।
- अक्षीय स्टैक को मापें.समग्र टिप की लंबाई, रिंग की लंबाई, सीट की लंबाई, रिंग यात्रा और प्रत्येक कंधे को रिकॉर्ड करें जो समापन स्थिति को नियंत्रित करता है।
- रेडियल इंटरफेस मापें.टिप बॉडी व्यास, रिंग के बाहर और अंदर के व्यास, सीट के व्यास, बैरल बोर संदर्भ और आवश्यक कार्य निकासी को रिकॉर्ड करें।
- पिघले पथ का मानचित्र बनाएं.बांसुरी की गिनती, मार्ग की चौड़ाई, मार्ग की गहराई, नाक प्रोफ़ाइल और कोई भी त्रिज्या दिखाएं जो प्रवाह या सफाई को प्रभावित करता है।
- सीलिंग और घिसी हुई सतहों को चिह्नित करें।पहचानें कि समापन के दौरान किन चेहरों से संपर्क होता है और कौन से आयाम बिना पहने संदर्भों से मापे जाते हैं।
सहनशीलता के भीतर अनिश्चितता को मत छिपाओ।यदि पुरानी सतह घिस गई है, तो मापे गए मान को वास्तविक घिसे हुए आयाम के रूप में लेबल करें। प्रस्तावित तैयार आयाम को अलग रखें. यह अंतर इंजीनियरिंग को क्षति की सटीक प्रतिलिपि को मंजूरी देने के बजाय भाग को सही करने की सुविधा देता है।
उत्पादन में प्रवेश करने से पहले प्रतिस्थापन का निरीक्षण करें
आने वाले निरीक्षण को असेंबली के गर्मी और दबाव के संपर्क में आने से पहले पहचान, आयाम और गति को सत्यापित करना चाहिए। अनुमोदित ड्राइंग, सामग्री रिकॉर्ड और निरीक्षण परिणाम को एक ही भाग संख्या के अंतर्गत रखें।
- भाग संख्या और ड्राइंग संशोधन खरीद आदेश से मेल खाते हैं
- सामग्री और ताप-उपचार रिकॉर्ड उद्धरण से मेल खाते हैं
- क्रांतिक व्यास और अक्षीय लंबाई ड्राइंग सहनशीलता के भीतर हैं
- थ्रेड गेज या मेटिंग जांच कनेक्शन की पुष्टि करते हैं
- चेक रिंग दृश्यमान हिलने-डुलने या जब्ती के बिना स्वतंत्र रूप से यात्रा करती है
- रिंग और सीट इच्छित सीलिंग सतहों से संपर्क करें
- पिघले मार्ग साफ, चिकने और गड़गड़ाहट से मुक्त होते हैं
- पॉलिश की गई सतहों पर कोई हैंडलिंग क्षति या कोटिंग दोष नहीं दिखता है
- असेंबली दिशा और घटक क्रम प्रलेखित हैं
- इंस्टालेशन के बाद बेसलाइन शॉट का वजन और कुशन रिकॉर्ड किया जाता है
स्थापना के बाद, एक अनुमोदित स्टार्टअप प्रक्रिया का उपयोग करें और प्रक्रिया की तुलना बनाए रखी गई बेसलाइन से करें। एक नई टिप पुनर्प्राप्ति, डीकंप्रेसन प्रतिक्रिया या वाल्व बंद करने के व्यवहार को बदल सकती है, इसलिए यह न मानें कि हर पुरानी सेटिंग अछूती रहनी चाहिए।
फ़ैक्टरी को क्या नियंत्रित करना चाहिए
स्क्रू-टिप गुणवत्ता भागों के बीच संबंध से आती है। धागे की सघनता, कंधे की स्थिति, रिंग यात्रा, सीलिंग-फेस ज्यामिति, प्रवाह-पथ खत्म और गर्मी-उपचार की स्थिति को एक साथ काम करना चाहिए। एक प्रभावशाली कठोरता संख्या गलत स्टैक लंबाई या खुरदरी सीलिंग सतह की भरपाई नहीं कर सकती है।
नन्हैया कीउत्पादन उपकरणइसमें 0.1 मिमी या उससे कम फ़ीड त्रुटि वाली सीएनसी आरी, 6 मीटर तक वर्कपीस के लिए सीएनसी खराद और 0.02 मिमी स्थिति सटीकता के साथ ड्रिलिंग और मिलिंग उपकरण शामिल हैं। पांच-अक्ष मशीनिंग का उपयोग अनियमित उड़ानों और विशेष निकला हुआ किनारा संरचनाओं के लिए किया जाता है।

खरीदारों के लिए, व्यावहारिक सवाल यह नहीं है कि आपूर्तिकर्ता के पास मशीन टूल है या नहीं। पूछें कि ड्राइंग की समीक्षा कैसे की जाती है, किन आयामों का निरीक्षण किया जाता है, सामग्री और ताप उपचार का पता कैसे लगाया जाता है, और तैयार रिंग मूवमेंट की जाँच कैसे की जाती है। नन्हैया इसके माध्यम से प्री-सेल्स ड्राइंग समीक्षा और तकनीकी सहायता प्रदान करता हैसेवा दल.
प्रतिस्थापन स्क्रू टिप के लिए आरएफक्यू चेकलिस्ट
आंशिक संदेशों की श्रृंखला के बजाय एक स्पष्ट पैकेज भेजें। निम्नलिखित जानकारी आपूर्तिकर्ता को यह निर्णय लेने देती है कि क्या कार्य एक मानक प्रतिस्थापन है, एक रिवर्स-इंजीनियर्ड घटक है या एक नया डिज़ाइन है।
- मशीन निर्माता, मॉडल, सीरियल नंबर और इंजेक्शन-यूनिट का आकार
- स्थापित पेंच व्यास और पेंच ड्राइंग
- मूल स्क्रू-टिप भाग संख्या और ड्राइंग संशोधन
- भागों को क्रम में रखते हुए पुरानी असेंबली को पूरा करें
- सामने, किनारे, धागे और सीलिंग चेहरों की तस्वीरें
- धागा, कंधा, अंगूठी, सीट और मार्ग आयाम
- रेज़िन ग्रेड, भराव प्रकार और भराव प्रतिशत
- रंगीन, पुनर्चक्रित सामग्री और संक्षारक योजक
- सामान्य पिघला हुआ तापमान और शॉट का आकार
- भाग का वजन, गुहा गणना और स्वीकृत भिन्नता
- हटाने से पहले कुशन, स्थानांतरण और पुनर्प्राप्ति की प्रवृत्ति
- घिसाव, विफलता मोड और आवश्यक मात्रा का अवलोकन किया गया
यदि ड्राइंग गायब है, तो प्रत्येक मापी गई सतह को चिह्नित करें और माप सेटअप की तस्वीर लें। एक भी बाहरी व्यास न भेजें और कारखाने से उससे धागे, सीट और यात्रा का अनुमान लगाने के लिए न कहें।
अक्सर पूछे जाने वाले प्रश्नों
इंजेक्शन मोल्डिंग स्क्रू टिप क्या करती है?
स्क्रू टिप असेंबली में एक नॉन-रिटर्न वाल्व होता है। यह स्क्रू रिकवरी के दौरान खुलता है ताकि पिघला हुआ स्क्रू के सामने जा सके, फिर बैकफ़्लो को सीमित करने और दबाव को मोल्ड में स्थानांतरित करने के लिए इंजेक्शन के दौरान बंद हो जाता है।
चेक रिंग या स्क्रू टिप के घिसे जाने के लक्षण क्या हैं?
सामान्य प्रक्रिया संकेतों में एक चर पिघला हुआ कुशन, असंगत शॉट वजन, खराब दबाव दोहराव, अन्य कारणों को बाहर करने के बाद छोटे शॉट और लंबी या कम स्थिर स्थानांतरण प्रतिक्रिया शामिल है। नियंत्रित रिसाव परीक्षण और आयामी निरीक्षण के साथ पहनने की पुष्टि करें।
क्या मैं केवल मशीन मॉडल के अनुसार रिप्लेसमेंट स्क्रू टिप का ऑर्डर दे सकता हूँ?
मशीन निर्माता और मॉडल उपयोगी शुरुआती बिंदु हैं, लेकिन एक विश्वसनीय प्रतिस्थापन आदेश में स्क्रू व्यास, धागे और कंधे के आयाम, टिप की लंबाई, चेक रिंग और सीट के आयाम, प्रवाह पथ, राल, भराव सामग्री, ड्राइंग और स्पष्ट तस्वीरें भी शामिल होनी चाहिए।
क्या मुझे केवल चेक रिंग या पूरी स्क्रू टिप असेंबली बदलनी चाहिए?
केवल घिसे हुए घटक को तब बदलें जब मेटिंग टिप, सीट और धागा अनुमोदित आयामों और सतह की स्थिति के भीतर रहें। जब कई सीलिंग सतहें खराब हो जाएं, आयाम अनिश्चित हों, या पुराने और नए भागों का मिश्रण विश्वसनीय गति और सीलिंग उत्पन्न न कर सके, तो मिलान वाली असेंबली को बदलें।
नन्हैया इंजेक्शन मोल्डिंग स्क्रू टिप्स के लिए किस सामग्री का उपयोग करता है?
नन्हैया एचआरसी45-62 की प्रकाशित कठोरता रेंज, 0.02 मिमी/मीटर स्ट्रेटनेस और एक बाईमेटेलिक आर्मर्ड-फेस विकल्प के साथ डी2 इंजेक्शन मोल्डिंग स्क्रू टिप्स प्रदान करता है। अंतिम कॉन्फ़िगरेशन राल, भराव, मशीन इंटरफ़ेस और पहनने के कर्तव्य से मेल खाता है।
क्या सख्त स्क्रू टिप हमेशा लंबे समय तक चलती है?
नहीं, कठोरता पहनने के प्रदर्शन का केवल एक हिस्सा है। मिश्र धातु रसायन विज्ञान, गर्मी उपचार, संक्षारण प्रतिरोध, संभोग सामग्री, सतह खत्म, संरेखण, निकासी और संसाधित राल सभी सेवा जीवन को प्रभावित करते हैं।
स्क्रू टिप कोटेशन के लिए मुझे नन्हैया को क्या भेजना चाहिए?
मशीन निर्माता और मॉडल, पेंच व्यास, राल और भराव प्रतिशत, मूल भाग संख्या या ड्राइंग, पूर्ण संभोग आयाम, कई कोणों से तस्वीरें, पहनने के लक्षण, शॉट-वेट प्रवृत्ति और आवश्यक मात्रा भेजें।
वाणिज्यिक प्रकटीकरण: नन्हैया इस गाइड में जुड़े इंजेक्शन मोल्डिंग स्क्रू टिप्स और संबंधित घटकों का निर्माण करता है। तकनीकी अनुशंसाओं को मशीन निर्माता की सुरक्षा प्रक्रियाओं और अनुमोदित परियोजना ड्राइंग के साथ लागू किया जाना चाहिए।