धीमी रिकवरी टाइमर किसी फीडिंग समस्या, बदली हुई प्रक्रिया या खराब हार्डवेयर की ओर इशारा कर सकता है। उपयोगी निदान आपको बताता है कि कौन सा, और क्या यह वास्तव में आपके चक्र के समय को बर्बाद कर रहा है।
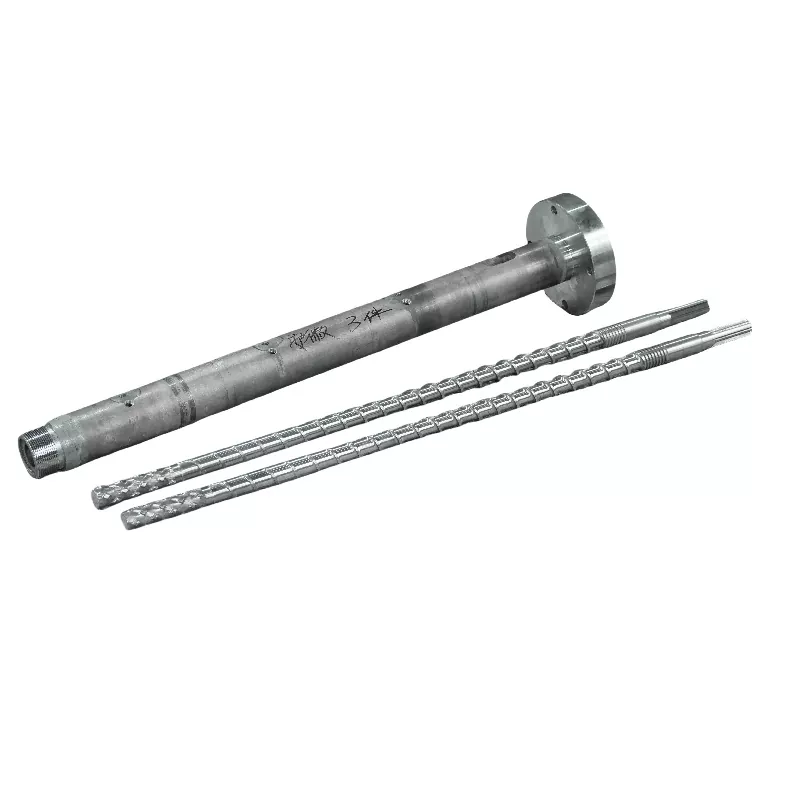
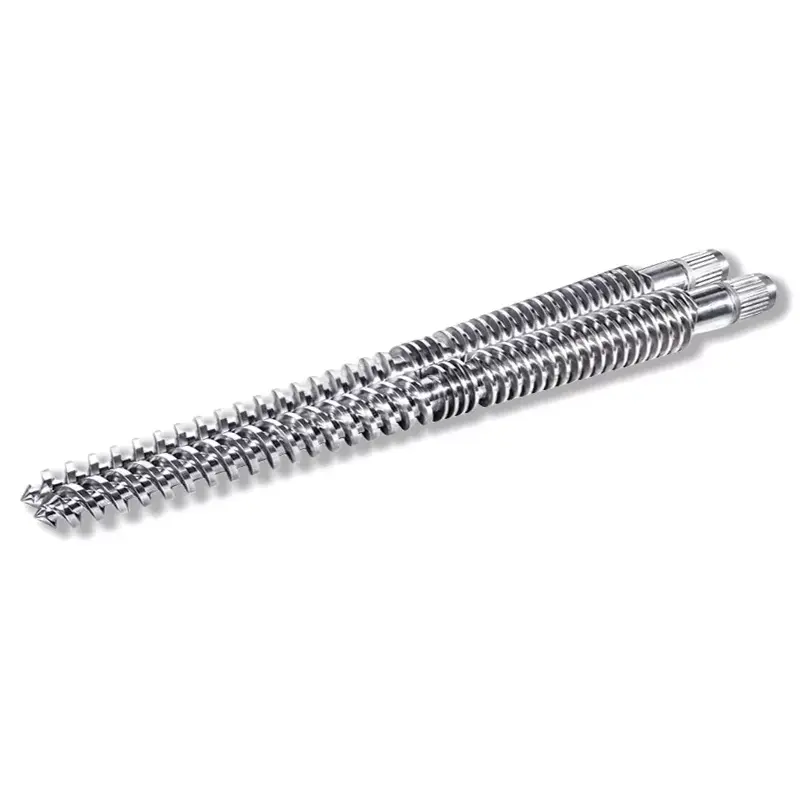
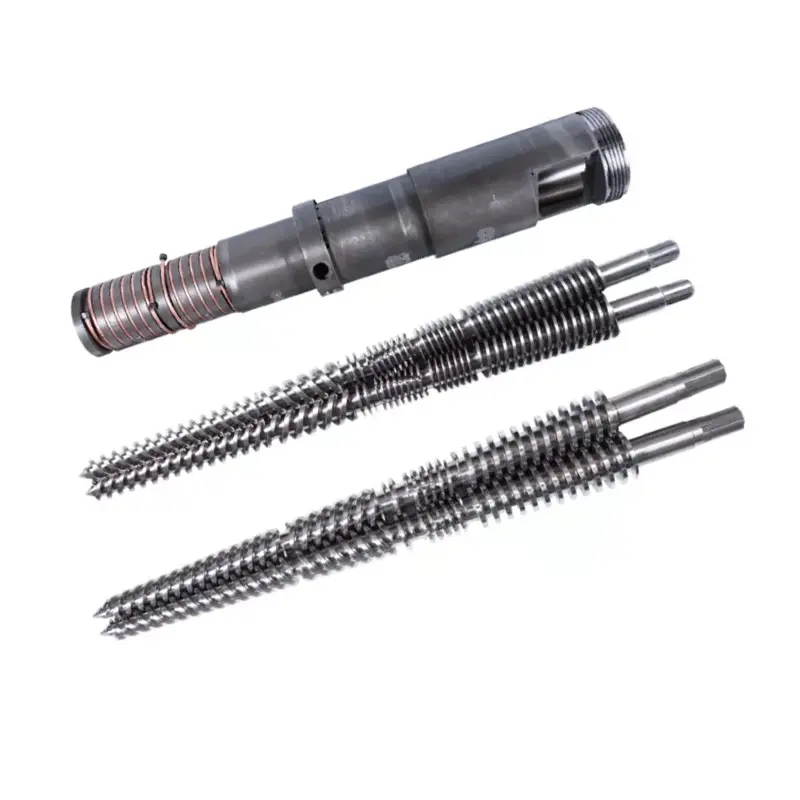
यदि इंजेक्शन मोल्डिंग स्क्रू पुनर्प्राप्ति में बहुत अधिक समय लगता है, तो पहले पुष्टि करें कि यह चक्र में देरी करता है। फिर एक स्थिर संदर्भ रन के विरुद्ध फ़ीड निरंतरता, वास्तविक स्क्रू गति, बैक दबाव और तापमान की जांच करें। ज्यामिति और घिसाव का निरीक्षण करें जब उन जांचों से नुकसान का पता नहीं चलता। सीमित कार्य की पहचान करने के बाद ही घटकों को बदलें।

सबसे पहले, स्थापित करें कि क्या पुनर्प्राप्ति चक्र के महत्वपूर्ण पथ पर है
स्क्रू पुनर्प्राप्ति प्लास्टिकीकरण और पैमाइश चरण है: स्क्रू घूमता है, अगला शॉट तैयार करता है और उसके सामने पिघल जमा होने पर पीछे हट जाता है। यह इंजेक्शन से अलग है, जब स्क्रू उस शॉट को देने के लिए आगे बढ़ता है। अपने नियंत्रक की टाइमर परिभाषा की जाँच करें, विशेष रूप से इसमें देरी या डीकंप्रेसन शामिल है या नहीं।
पुनर्प्राप्ति अक्सर शीतलन क्रम के भाग को ओवरलैप करती है। कुल चक्र समय पर इसका प्रभाव इस बात पर निर्भर करता है कि पुनर्प्राप्ति कब शुरू होती है और किस मशीन की क्रिया को समाप्त होने तक प्रतीक्षा करनी होगी। यह मानने के बजाय अनुक्रम ट्रेस पढ़ें कि पुनर्प्राप्ति से हटाया गया प्रत्येक सेकंड चक्र से एक सेकंड हटा देता है।
| पुनर्प्राप्ति अवधि | खिड़की के पार रुको | बदलाव का मतलब क्या है |
|---|---|---|
| 12 सेकंड | 2 सेकंड | पुनर्प्राप्ति के कारण अगली कार्रवाई में विलंब हो रहा है. |
| 9 सेकंड | 0 सेकंड | 3 सेकंड का पुनर्प्राप्ति सुधार प्रतीक्षा के 2 सेकंड को हटा देता है। |
| 7 सेकंड | 0 सेकंड | पुनर्प्राप्ति में एक और 2 सेकंड की छूट इस उदाहरण में चक्र में कोई और कमी नहीं लाती है। |
हमारा पहला सवाल यह है कि क्या मशीन पिघलने का इंतजार कर रही है या बस उस संख्या की रिपोर्ट कर रही है जिसे आप कम करना चाहते हैं। यदि रिकवरी पहले से ही उपलब्ध विंडो के अंदर आराम से फिट बैठती है, तो हम उच्च-आउटपुट स्क्रू की सिफारिश करने से पहले स्थिरता और पिघलने की गुणवत्ता पर ध्यान केंद्रित करेंगे।
असेंबली की व्यापक व्याख्या के लिए, हमारा देखेंइंजेक्शन मोल्डिंग स्क्रू बैरल गाइड. यहां, उद्देश्य संकीर्ण है: स्थापित करें कि पुनर्प्राप्ति क्यों बदली गई और साक्ष्य किस कार्रवाई का समर्थन करते हैं।
अचानक परिवर्तन और क्रमिक गिरावट के लिए अलग-अलग शुरुआती बिंदुओं की आवश्यकता होती है
मशीन को समायोजित करने से पहले एक संदर्भ सहेजें। समान रेज़िन ग्रेड, रिग्राइंड अनुपात, शॉट सेटिंग, मोल्ड और तापमान स्थिति की तुलना करें। व्यक्तिगत चक्रों के साथ-साथ औसत भी रिकॉर्ड करें; कभी-कभार बहुत धीमी रिकवरी उत्पादन को बाधित कर सकती है, भले ही औसत स्वीकार्य प्रतीत हो।
| देखा गया पैटर्न | पहले जांचें | रिकार्ड करने लायक साक्ष्य |
|---|---|---|
| किसी सामग्री या नुस्खे में बदलाव के बाद अचानक वृद्धि | फ़ीड फॉर्म, पुनः पीसना, सुखाने की स्थिति और स्थानांतरित सेटिंग्स | सामग्री लॉट, मिश्रण अनुपात, कण स्थिति और प्रक्रिया से पहले/बाद के रिकॉर्ड |
| उनके बीच सामान्य चक्रों के साथ रुक-रुक कर होने वाले धीमे चक्र | फ़ीड में रुकावट, ब्रिजिंग और वास्तविक गति भिन्नता | समान चक्रों के लिए रिकवरी ट्रेस, लोडर गतिविधि और वास्तविक आरपीएम |
| स्थिर शुल्क के तहत रिकवरी धीरे-धीरे खराब होती जाती है | परिचालन स्थितियों की जाँच करें, फिर टूट-फूट का निरीक्षण करें | ऐतिहासिक पुनर्प्राप्ति डेटा और मापे गए स्क्रू/बैरल आयाम |
| कमांड के नीचे उच्च भार और वास्तविक आरपीएम | मशीन ड्राइव, टॉर्क सीमा और थर्मल स्थिति | वास्तविक बनाम आदेशित आरपीएम, लोड ट्रेंड और मशीन अलार्म |
| समस्या घटक प्रतिस्थापन के तुरंत बाद शुरू होती है | स्थापित भाग की पहचान, आयाम, ज्यामिति और संयोजन | अनुमोदित ड्राइंग संशोधन, फिट किए गए घटक और कमीशनिंग सेटिंग्स |
ये पैटर्न जांच आदेश तय करते हैं; कोई भी अपने आप में प्रमाण नहीं है। शोर, स्कोरिंग या असामान्य लोड के साथ अचानक हुई खराबी पर तत्काल मशीन-सेवा ध्यान देने की आवश्यकता होती है, भले ही समय शुरू में एक प्रक्रिया समस्या जैसा दिखता हो।
पुष्टि करें कि छर्रे लगातार पेंच तक पहुँचते हैं
पूर्ण हॉपर यह स्थापित नहीं करता है कि स्क्रू डाला जा रहा है। लोडर, शटऑफ़ स्लाइड, सामग्री पथ और फीड-थ्रोट कूलिंग की जाँच करें। संपीड़न अनुभाग को बदलने या नए स्क्रू का ऑर्डर देने से पहले उस रुकावट की तलाश करें जो धीमे चक्र से मेल खाती हो।
असाही कसी कीफीड-थ्रोट ब्रिजिंग पर एस्कलीन मार्गदर्शनयह बताता है कि कैसे रियर बैरल ज़ोन के पास की गर्मी छर्रों को समय से पहले नरम कर सकती है। छर्रे आपस में चिपक सकते हैं और मार्ग को बाधित कर सकते हैं, जिससे स्क्रू में सामग्री की कमी हो जाती है, भले ही राल उसके ऊपर बनी रहे।
स्वयं जांचें कि फ़ीड में क्या परिवर्तन हुआ है. एक अलग रिग्राइंड अनुपात, अधिक महीन या अनियमित कण ध्यान देने योग्य हैं। सेलेनीज़ विशेष रूप से रिग्राइंड कण की गुणवत्ता को उसके भोजन और पुनर्प्राप्ति के मुद्दों से जोड़ता हैवेक्ट्रा® एलसीपी प्रोसेसिंग गाइड. इसकी सिफारिशें सामग्री-विशिष्ट हैं, लेकिन वे केवल राल नाम के बजाय कण स्थिति को रिकॉर्ड करने का एक ठोस कारण प्रदान करते हैं।
यदि रीग्राइंड परिवर्तन के बाद पुनर्प्राप्ति खराब हो जाती है, तो हम हार्डवेयर बदलने से पहले इसकी तुलना अनुमोदित संदर्भ फ़ीड से करेंगे। यदि पुराना पुनर्प्राप्ति व्यवहार वापस आता है, तो फ़ीड जांच को प्राथमिकता मिल गई है। यह परिणाम फ़ैक्टरी को "तेज़ पेंच" के अनुरोध की तुलना में कहीं बेहतर दिशा देता है।
सुखाने के लिए अभी भी रेज़िन आपूर्तिकर्ता की आवश्यकताओं को पूरा करना आवश्यक है। यह न मानें कि प्रत्येक समय की समस्या का कारण नमी है, या यह कि स्वीकार्य पुनर्प्राप्ति यह साबित करती है कि राल पर्याप्त रूप से सूखा है। प्रक्रियाशीलता और अंतिम भाग की गुणवत्ता को अलग-अलग जांच की आवश्यकता है।
वास्तविक गति, बैक प्रेशर और पिघले तापमान की एक साथ जाँच करें
वास्तविक आरपीएम पढ़ें, न कि केवल सेटपॉइंट
यदि कमांड अपरिवर्तित है लेकिन स्क्रू अधिक धीमी गति से घूम रहा है, तो मशीन की परिचालन सीमा और ड्राइव व्यवहार का निरीक्षण करें। एक ज्यामिति अनुशंसा अनुरोधित और वितरित गति के बीच एक अस्पष्ट अंतर को हल नहीं कर सकती है। पुनर्प्राप्ति स्ट्रोक के माध्यम से वास्तविक गति रिकॉर्ड करें, विशेष रूप से जहां धीमी गति शुरू होती है।
आरपीएम को स्क्रू व्यास की भी बहुत आवश्यकता होती है। हमाराइंजेक्शन मोल्डिंग पेंच रेंजइसमें 30 से 170 मिमी तक के व्यास शामिल हैं। विभिन्न व्यासों के बीच घूर्णी-गति सेटिंग को स्थानांतरित करने से पेंच सतह पर परिधीय गति बदल जाती है।
परिधीय गति, एम/एस = π × व्यास, मिमी × आरपीएम ÷ 60,000
100 आरपीएम पर, 40 मिमी स्क्रू की परिधीय गति लगभग 0.209 मीटर/सेकेंड है; 60 मिमी का पेंच लगभग 0.314 मीटर/सेकेंड तक पहुंचता है। ये परिकलित उदाहरण हैं, अनुशंसित सेटिंग या पिघल कतरनी दर की सीधी गणना नहीं।
गति का आकलन करने के लिए वास्तविक रेज़िन ग्रेड के प्रसंस्करण मार्गदर्शन और मशीन की सीमा का उपयोग करें। आरपीएम बढ़ाना तभी उपयोगी है जब मशीन इसे वितरित कर सके और परिणामी पिघलाव स्वीकार्य बना रहे।
पता लगाएँ कि पिछला दबाव जहाँ है वहाँ क्यों सेट है
पिछला दबाव पुनर्प्राप्ति के दौरान स्क्रू को पीछे हटने से रोकता है और सामग्री को प्लास्टिक बनाने के तरीके को प्रभावित करता है। यदि मिश्रण या मीटरिंग संबंधी चिंता को ठीक करने के लिए इसे बढ़ाया गया था, तो टाइमर को बेहतर बनाने के लिए इसे कम करने से वह गुणवत्ता समस्या वापस आ सकती है। मशीनों की तुलना करने से पहले पुष्टि करें कि प्रदर्शित दबाव हाइड्रोलिक या विशिष्ट प्लास्टिक दबाव है।
एक सार्वभौमिक बैक-प्रेशर अनुशंसा विशेष रूप से अनुपयोगी है। वेक्ट्रा एलसीपी के लिए,सेलेनीज़ न्यूनतम पिछला दबाव, 5-15 बार विशिष्ट निर्दिष्ट करता है, और अत्यधिक दबाव से अत्यधिक गर्मी और फाइबर क्षति के बारे में चेतावनी देता है। यह वेक्ट्रा के लिए मार्गदर्शन है, पीपी, एबीएस या पीसी प्रक्रिया में कॉपी करने के लिए कोई सेटिंग नहीं।
तेज़ सेटिंग स्वीकार करने से पहले मेल्ट की जाँच करें
बैरल सेटप्वाइंट पिघलने की तापीय स्थिति का पूरी तरह से वर्णन नहीं करते हैं। अनुमोदित पिघल-तापमान माप प्रक्रिया का पालन करें, हीटर और सेंसर सिस्टम को सत्यापित करें, और नियंत्रित परिवर्तन के बाद भाग की गुणवत्ता की तुलना करें। मलिनकिरण, बिना पिघली सामग्री या खराब स्थिरता के साथ कम पुनर्प्राप्ति समय एक सफल समायोजन नहीं है।
एक समय में एक प्रासंगिक चर बदलें और प्रक्रिया को स्थिर होने दें।वेक्टरा समस्या निवारण मार्गदर्शनइसी चरणबद्ध दृष्टिकोण का उपयोग करता है। आपके द्वारा वास्तव में चलाई जाने वाली सामग्री के लिए परीक्षण को अनुमोदित ऑपरेटिंग विंडो के अंदर रखें।
लीक हो रहे चेक रिंग से घिसे हुए संदेश अनुभाग को अलग करें
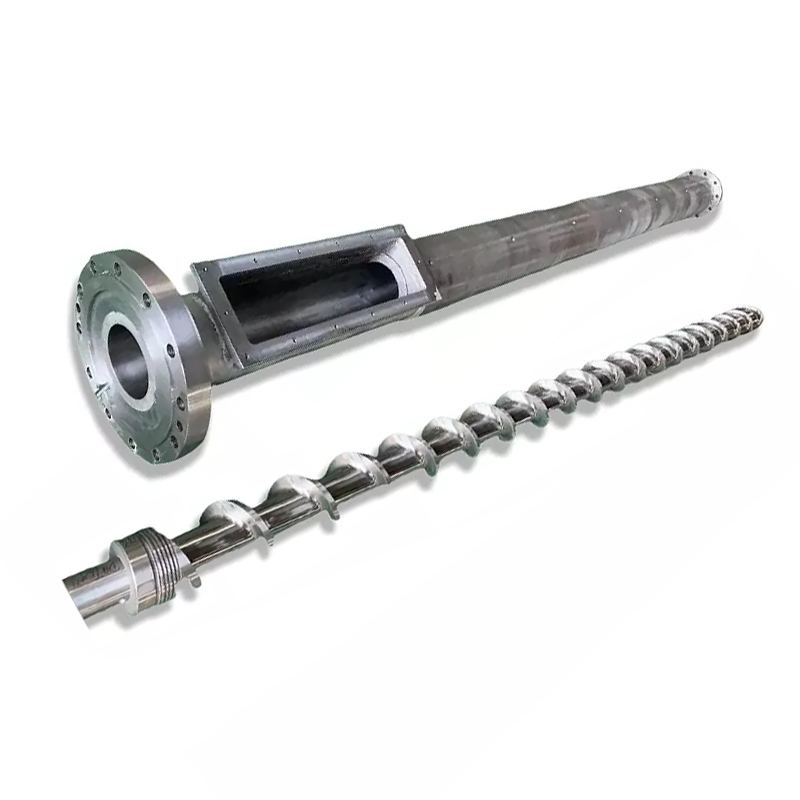
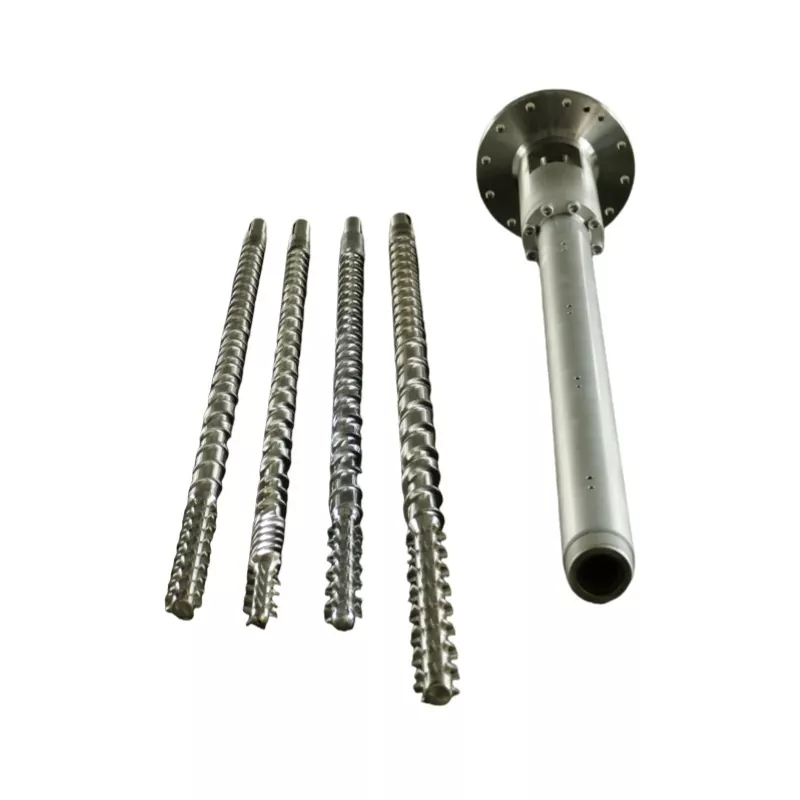
जब फीडिंग और संचालन की स्थिति तुलनीय होती है लेकिन रिकवरी बिगड़ती रहती है, तो स्क्रू और बैरल की स्थिति निरीक्षण के योग्य होती है। ड्राइंग या स्थापित निरीक्षण सीमाओं के विरुद्ध परिभाषित स्थानों पर उड़ान के बाहरी व्यास और बैरल बोर को मापें। सतह की क्षति के साथ-साथ आयामों का भी निरीक्षण करें।
स्क्रू-फ्रंट असेंबली को एक अलग परीक्षण की आवश्यकता है। पुनर्प्राप्ति के दौरान, नॉन-रिटर्न वाल्व पिघल को आगे बढ़ने की अनुमति देता है; इंजेक्शन के दौरान, इसे पिछड़े प्रवाह के विरुद्ध सील कर देना चाहिए। लीक होने वाला वाल्व शॉट की स्थिरता को प्रभावित कर सकता है, लेकिन इससे यह स्थापित नहीं होता है कि स्क्रू का प्लास्टिसाइजिंग अनुभाग खराब हो गया है।


यदि कुशन या शॉट का वजन भी भिन्न होता है, तो जांच में मशीन निर्माता के गैर-रिटर्न-वाल्व परीक्षण को शामिल करें। हमारापेंच टिप चयन गाइडइसमें रिंग, सीट और मेटिंग आयामों को अधिक विस्तार से शामिल किया गया है।
हम अकेले धीमे टाइमर पर पूर्ण स्क्रू-एंड-बैरल प्रतिस्थापन को अधिकृत नहीं करेंगे। इसके विपरीत, परिणामी फिट की जांच किए बिना एक नया स्क्रू घिसे हुए बैरल में नहीं जाना चाहिए। एक आयामी रिपोर्ट के लिए पूछें जो अनुशंसा तक पहुंचने के लिए उपयोग की जाने वाली माप स्थिति और पहनने की सीमा की पहचान करती है।
एक अलग स्क्रू डिज़ाइन कब समझ में आता है?
एक डिज़ाइन समीक्षा तब उपयोगी हो जाती है जब वर्तमान ज्यामिति स्वीकार्य परिचालन स्थितियों के भीतर इच्छित कर्तव्य को पूरा नहीं कर पाती है। यह रेज़िन परिवर्तन, बड़े शॉट की आवश्यकता या छोटी उपलब्ध पुनर्प्राप्ति विंडो का अनुसरण कर सकता है। इसे पहले से सफल प्रक्रिया को पुनर्स्थापित करने से अलग रखें जो कि ख़राब हो गई है।
हमारे दो इंजेक्शन स्क्रू उत्पाद परिवार एक प्रासंगिक डिज़ाइन विकल्प का वर्णन करते हैं:
| नन्हैया डिजाइन | संपीड़न अनुभाग | समीक्षा में हम इसका उपयोग कैसे करेंगे |
|---|---|---|
| क्रमिक इंजेक्शन मोल्डिंग पेंच | आमतौर पर पेंच की कुल लंबाई का 40%-60%, उत्पाद विवरण में लगभग 50% | नियंत्रित प्लास्टिकीकरण की आवश्यकता वाले कर्तव्यों के लिए चैनल की गहराई में लंबी, क्रमिक कमी। सटीक राल, शॉट और थर्मल व्यवहार का मूल्यांकन करें। |
| उत्परिवर्ती इंजेक्शन मोल्डिंग पेंच(अचानक-संपीड़न डिजाइन) | कुल पेंच लंबाई का लगभग 5%-15% | चैनल की गहराई में तीव्र कमी के साथ एक छोटा संक्रमण। क्षमता सीमा को संबोधित करने के लिए इसे चुनने से पहले पिघलने की क्षमता और थर्मल एकरूपता का मूल्यांकन करें। |
हमारा क्रमिक डिज़ाइन पीएस, पीसी और एबीएस सहित अनुप्रयोगों को कवर करता है; अचानक-संपीड़न परिवार में पीई और पीपी जैसे अनुप्रयोग शामिल हैं। ये उत्पाद मार्ग चर्चा शुरू करने में मदद करते हैं। वे रेज़िन-ग्रेड और मशीन समीक्षा को प्रतिस्थापित नहीं करते हैं, विशेष रूप से फिलर्स, रीग्राइंड या मांग वाले गुणवत्ता विनिर्देश के साथ।

सतही उपचार घिसाव को ठीक करता है, अवरुद्ध फ़ीड गले को नहीं
दोनों उत्पाद परिवार 38CrMoAlA स्टील का उपयोग करते हैं। उनके उत्पाद-विस्तार विनिर्देशों में निम्नलिखित उपचार विकल्प शामिल हैं, जो निरीक्षण में टूट-फूट की पहचान होने पर प्रतिस्थापन चर्चा में शामिल होते हैं:
| संपत्ति | उत्पाद-विस्तार मूल्य | पूछताछ के लिए इसका क्या मतलब है |
|---|---|---|
| नाइट्राइडिंग कठोरता | एचवी900-1100 | उपचारित सतहों और निरीक्षण आवश्यकता को निर्दिष्ट करें। |
| नाइट्राइडिंग गहराई | 0.5-0.8 मिमी | चयनित उपचार की पहचान करें; केवल गहराई से सेवा जीवन का अनुमान न लगाएं। |
| निकल-टंगस्टन मिश्र धातु कठोरता | एचआरसी55-62 | वास्तविक रेज़िन, भराव और पहनने के पैटर्न के साथ मिश्र धातु की समीक्षा करें। |
| मिश्र धातु परत की गहराई | 0.8-2.0 मिमी | सहमत घटक विनिर्देश पर प्रबलित क्षेत्रों को परिभाषित करें। |
हमाराक्रमिक पेंच उत्पाद विवरणनिकल-टंगस्टन मिश्र धातु के साथ कमजोर क्षेत्रों के सुदृढीकरण का वर्णन करें। फ़ैक्टरी परिप्रेक्ष्य से, हम चाहते हैं कि प्रस्तावित सुरक्षा मापी गई टूट-फूट के अनुरूप हो। अधिक महंगी सतह अपर्याप्त फीडिंग की मरम्मत नहीं करती है या यह स्थापित नहीं करती है कि स्क्रू ज्यामिति राल के लिए उपयुक्त है।


निदान को एक विशिष्ट क्रिया में बदलें
सिफ़ारिश को उतना ही सीमित रखें जितना साक्ष्य अनुमति दे। फ़ीड में रुकावट के लिए फ़ीड-सिस्टम सुधार की आवश्यकता होती है। एक स्पीड कमांड मशीन मशीन समीक्षा के लिए कॉल को बनाए नहीं रख सकती है। पुष्टिकृत वाल्व रिसाव के लिए वाल्व और इंटरफ़ेस मूल्यांकन की आवश्यकता होती है। मापा पेंच या बैरल घिसाव एक घटक प्रतिस्थापन या योग्य नवीनीकरण मूल्यांकन का समर्थन करता है।
यदि असेंबली स्वीकार्य स्थिति में है लेकिन नया उत्पादन शुल्क इसकी व्यावहारिक प्लास्टिकिंग क्षमता से अधिक है, तो डिज़ाइन संक्षिप्त भेजें। नन्हैया कस्टम स्क्रू डिज़ाइन, मशीनिंग और मिश्र धातु स्प्रे वेल्डिंग प्रदान करता है। हमाराउत्पादन उपकरणइसमें 6 मीटर तक लंबे वर्कपीस के लिए सीएनसी खराद और जटिल उड़ानों और निकला हुआ किनारा संरचनाओं के लिए पांच-अक्ष मशीनिंग शामिल है।

वह रिकॉर्ड भेजें जो समस्या बताता हो
- मशीन निर्माता और मॉडल, स्क्रू व्यास, असेंबली ड्राइंग और फिट किए गए स्क्रू-टिप विवरण।
- राल ग्रेड, भराव लोडिंग, रिग्राइंड अनुपात और कण स्थिति।
- चक्र द्वारा पुनर्प्राप्ति समय, वास्तविक और आदेशित आरपीएम, इसके दबाव के आधार पर पिछला दबाव, और लोड या अलार्म रिकॉर्ड।
- शॉट सेटिंग, कुशन, भाग और धावक का वजन, तापमान रिकॉर्ड और उपलब्ध रिकवरी विंडो।
- पहले से ही परीक्षण किए गए परिवर्तन, भाग की गुणवत्ता पर उनका प्रभाव, और किसी भी आयामी पहनने की रिपोर्ट।
कमीशनिंग के लिए, रेज़िन, शॉट, ऑपरेटिंग विंडो और स्वीकार्य पार्ट गुणवत्ता पर सहमत हों। फिर पुनर्प्राप्ति पुनरावृत्ति और वास्तविक कुल चक्र समय की तुलना करें। यदि उत्पादन मोल्ड अभी भी प्रतीक्षा कर रहा है या भागों का निरीक्षण विफल हो जाता है, तो एक तेज़ पृथक प्लास्टिसाइज़िंग परीक्षण अपर्याप्त है।

पुष्टिकृत पुनर्प्राप्ति सीमा के लिए एक पेंच या बैरल प्रस्ताव की आवश्यकता है?
नन्हैया को ड्राइंग और संचालन रिकॉर्ड भेजें, जिसमें क्या बदलाव आया है और आपकी लाइन को क्या हासिल करने की आवश्यकता है। हमें बताएं कि क्या आप मूल शुल्क बहाल कर रहे हैं या किसी भिन्न सामग्री या साइकिल आवश्यकता के लिए तैयारी कर रहे हैं।
अपना ड्राइंग और प्रोसेस डेटा भेजेंइंजेक्शन मोल्डिंग स्क्रू देखेंव्हाट्सएप पर चर्चा करें
झोउशान नानहैया प्लास्टिक मशीनरी कंपनी लिमिटेड
ईमेल:info@nhyscrew.com
फ़ोन:+86-13505809643| गतिमान:+86-13587082002
ब्लॉक सी, नंबर 2 वेस्ट सेक्शन, जिंगझोउ एवेन्यू, डिंगहाई जिला, झोउशान सिटी, झेजियांग प्रांत, चीन।
नन्हैया से संपर्क करें
अक्सर पूछे जाने वाले प्रश्नों
सामान्य इंजेक्शन मोल्डिंग स्क्रू पुनर्प्राप्ति समय क्या है?
कोई सार्वभौमिक संख्या नहीं है. पुनर्प्राप्ति समय राल, शॉट की आवश्यकता, स्क्रू ज्यामिति, मशीन की क्षमता और ऑपरेटिंग सेटिंग्स पर निर्भर करता है। इसकी तुलना वास्तविक मशीन अनुक्रम में उपलब्ध समय और उसी सामग्री और शॉट का उपयोग करके स्थिर संदर्भ रन के साथ करें।
क्या तेज़ स्क्रू रिकवरी से चक्र का समय हमेशा कम हो जाता है?
नहीं, यह चक्र को केवल तभी छोटा करता है जब अधूरी पुनर्प्राप्ति अगली अनुमत मशीन कार्रवाई में देरी कर रही हो। यदि पुनर्प्राप्ति पहले से ही उपलब्ध ओवरलैप विंडो के भीतर समाप्त हो जाती है, तो इसे तेज़ बनाने से कुल चक्र समय अपरिवर्तित रह सकता है।
पेंच घूमता क्यों है लेकिन बहुत धीरे-धीरे पीछे हटता है?
जांचें कि क्या रेज़िन स्क्रू तक पहुंच रहा है, क्या पिछला दबाव बदल गया है, और क्या वास्तविक स्क्रू गति कमांड से मेल खाती है। फ़ीड ब्रिजिंग, असंगत रिग्राइंड, प्रक्रिया की स्थिति और घिसे हुए घटक जांच के लिए संभावित शाखाएं हैं। अकेले घूमने से यह साबित नहीं होता कि पेंच पर्याप्त सामग्री ले जा रहा है।
क्या मुझे धीमी रिकवरी को ठीक करने के लिए आरपीएम बढ़ाना चाहिए?
फीडिंग, वास्तविक गति, बैक प्रेशर और रेज़िन की प्रसंस्करण सीमा की जाँच के बाद ही। किसी भी परिवर्तन का आकलन पिघली हुई गुणवत्ता, वास्तविक पिघले हुए तापमान और पुनरावृत्ति के साथ-साथ पुनर्प्राप्ति समय के आधार पर करें। किसी अनसुलझी फीडिंग या घिसाव की समस्या को छुपाने के लिए अधिक गति का प्रयोग न करें।
क्या चेक रिंग के लीक होने से साबित होता है कि पूरा स्क्रू ख़राब हो गया है?
नहीं, चेक-रिंग सीलिंग और स्क्रू-बैरल कन्वेयरिंग अलग-अलग कार्य हैं। मशीन निर्माता के वाल्व परीक्षण के साथ कुशन या शॉट-वेट भिन्नता की जांच करें, और स्क्रू और बैरल घिसाव को स्थापित करने के लिए आयामी निरीक्षण का उपयोग करें।
नन्हैया को प्रतिस्थापन का आकलन करने की क्या आवश्यकता है?
मशीन मॉडल, स्क्रू व्यास और ड्राइंग, रेज़िन ग्रेड और फिलर, रिग्राइंड विवरण, वास्तविक रिकवरी रिकॉर्ड, स्क्रू स्पीड और बैक-प्रेशर सेटिंग्स, तापमान रिकॉर्ड और किसी भी पहनने के माप भेजें। आवश्यक चक्र और भाग-गुणवत्ता मानदंड शामिल करें ताकि प्रतिस्थापन के लिए एक परिभाषित कार्य हो।
के साथ जारी रखेंइंजेक्शन मोल्डिंग स्क्रू बैरल चयन गाइड, या जांच करेंस्क्रू टिप और चेक-रिंग प्रतिस्थापन चेकलिस्टयदि साक्ष्य फ्रंट-एंड असेंबली की ओर इशारा करता है।