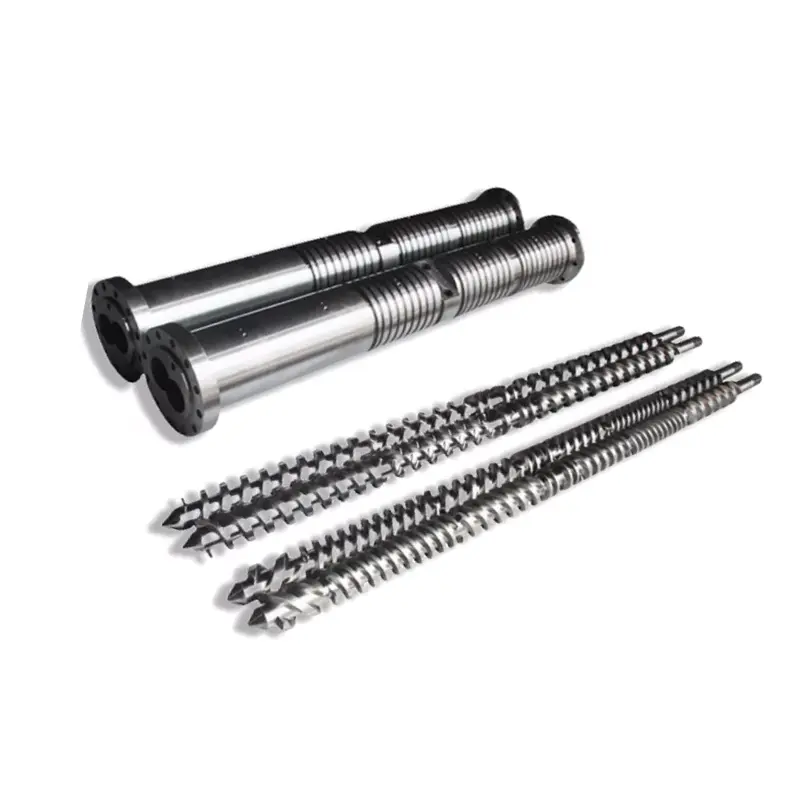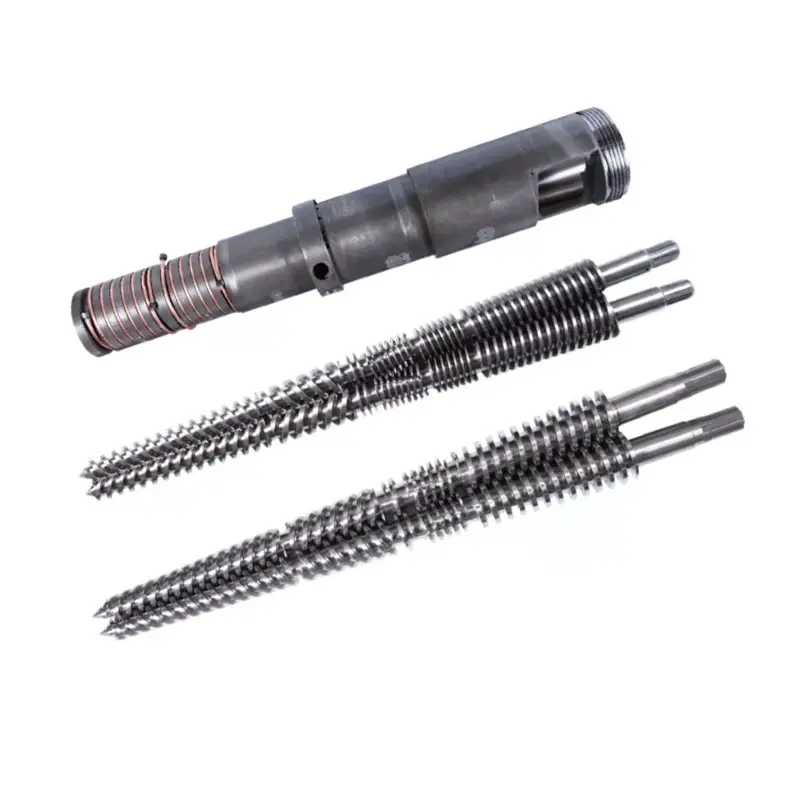
एक उपयोगी उद्धरण पीवीसी फॉर्मूलेशन और स्थापित मशीन से शुरू होता है, न कि व्यास और एक तस्वीर से। यह मार्गदर्शिका प्रक्रिया शुल्क, घिसे हुए हिस्सों और स्वीकृति लक्ष्य को एक खरीद विनिर्देश में बदल देती है जिसे एक कारखाना वास्तव में निर्मित कर सकता है।
उच्च-भरे पीवीसी के लिए, पीएचआर में पूरी रेसिपी, फीडिंग विधि, अंतिम उत्पाद, आवश्यक आउटपुट, स्क्रू रोटेशन, केंद्र की दूरी, कनेक्शन आयाम और स्क्रू और बैरल बोर दोनों के पहनने का नक्शा निर्दिष्ट करें। वास्तविक घिसाव शुल्क के विरुद्ध नाइट्राइडिंग, क्रोम प्लेटिंग या बाईमेटेलिक परत का चयन करें। कीमत निर्णायक कारक बनने से पहले ड्राइंग और निरीक्षण पद्धति को मंजूरी दें।

स्क्रू पर चर्चा करने से पहले एक्सट्रूज़न कार्य को परिभाषित करें
"उच्च-भरे पीवीसी के लिए समानांतर ट्विन स्क्रू" एक उत्पाद परिवार है, पूर्ण विनिर्देश नहीं। यह हमें नहीं बताता कि लाइन प्रेशर पाइप, ड्रेनेज पाइप, प्रोफाइल, शीट या फोम बोर्ड बना रही है या नहीं। इसमें यह भी शामिल नहीं है कि एक्सट्रूडर यौगिक तैयार कर रहा है या सीधे आकार देने वाला डाई डाल रहा है।
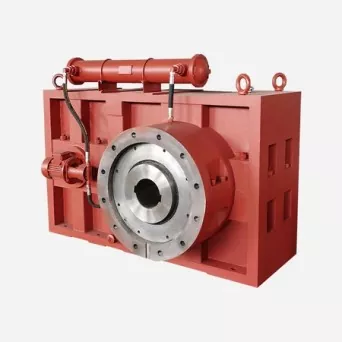
वे भेद बैरल के साथ-साथ कर्तव्य को बदल देते हैं। फीडिंग, फ़्यूज़न, वितरणात्मक मिश्रण, डिवोलैटिलाइज़ेशन और दबाव उत्पादन हर पंक्ति पर एक ही तरह से नहीं होता है। ड्राइव, गियरबॉक्स, डाउनस्ट्रीम डाई और कूलिंग उपकरण ऐसी सीमाएँ लगाते हैं जिन्हें स्क्रू ड्राइंग हटा नहीं सकता है।
हमारा कारखाना दृश्य:हम केवल भराव प्रतिशत से ज्यामिति परिवर्तन को मंजूरी नहीं देंगे। पहले हम पूछते हैं कि वर्तमान लाइन क्या अच्छा करती है, कहां यह अस्थिर हो जाती है और किस परिणाम में सुधार होना चाहिए। यदि मौजूदा उत्पाद स्वीकार्य है और कार्य प्रतिस्थापन का है, तो बिना सबूत के आक्रामक मिश्रण सुविधा जोड़ने की तुलना में सिद्ध ज्यामिति को संरक्षित करना अधिक सुरक्षित हो सकता है।
एक उद्देश्य चुनकर जांच शुरू करें: मूल कर्तव्य को पुन: पेश करना, मापी गई घिसाव की समस्या को ठीक करना, या एक नए फॉर्मूलेशन और आउटपुट के लिए डिज़ाइन करना। तीनों को एक अस्पष्ट अनुरोध में मिलाने से आपूर्तिकर्ता प्रस्तावों की तुलना करना असंभव हो जाता है।



कोई फ़ैक्टरी केवल उसे प्राप्त फॉर्मूलेशन के अनुरूप ही डिज़ाइन कर सकती है
पीवीसी के लिए, "30% भराव" पर्याप्त सटीक नहीं है। सामग्री को प्रति सौ रेजिन के भागों में बताएं, जिसे आम तौर पर पीएचआर के रूप में लिखा जाता है, और यदि आपका आंतरिक नियंत्रण सिस्टम वजन प्रतिशत का उपयोग करता है तो तैयार मिश्रण संरचना भी प्रदान करें। दोनों भावों का हर समान नहीं है।
पीवीसी राल ग्रेड, कैल्शियम कार्बोनेट या अन्य भराव ग्रेड, भराव निर्माता द्वारा आपूर्ति की गई कण जानकारी, स्टेबलाइजर प्रणाली, स्नेहक, प्रसंस्करण सहायक, प्रभाव संशोधक, रंगद्रव्य और पुनर्नवीनीकरण सामग्री को रिकॉर्ड करें। वास्तविक सूखे मिश्रण का थोक घनत्व और फ़ीड रूप जोड़ें। यदि पौधा रेसिपी बदलता है, तो केवल सबसे आसान ग्रेड भेजने के बजाय ऑपरेटिंग रेंज सूचीबद्ध करें।
बाकी लाइन मायने रखती है क्योंकि भरे हुए पाउडर को लगातार स्क्रू तक पहुंचना होता है। एक प्रकाशित बैटनफील्ड-सिनसिनाटी प्रणाली में, चाक खुराक पथ में ब्रिजिंग, ग्रेविमेट्रिक मॉनिटरिंग और चाक के 30 से 100 भागों के लिए अनुकूलित एक स्क्रू ज्यामिति को रोकने के लिए आंदोलनकारियों का उपयोग किया गया था। यह उदाहरण इसकी ट्विनईएक्स 93-34 लाइन के लिए विशिष्ट है, लेकिन खरीद का पाठ व्यापक है: फीडर डिज़ाइन और स्क्रू डिज़ाइन की एक साथ समीक्षा की जानी चाहिए।
एडिटिव्स प्रसंस्करण कार्य को भी बदल देते हैं। अत्यधिक भरे हुए पीवीसी फ़्लोरिंग फॉर्मूलेशन पर अर्केमा का प्रकाशित कार्य, ऊंचे कैल्शियम कार्बोनेट स्तरों पर संलयन और लगातार पिघल प्रसंस्करण के साथ एक समर्पित प्रसंस्करण सहायता को जोड़ता है। यह एक उपयोगी अनुस्मारक है कि रेज़िन और एडिटिव पैकेज में परिवर्तन होने पर एक ही फिलर पीएचआर अलग-अलग व्यवहार कर सकता है।

एक नया हाई-फिल्ड पीवीसी प्रोजेक्ट तैयार कर रहे हैं?यदि आवश्यक हो तो गोपनीयता समझौते के तहत रेसिपी भेजें, साथ ही लाइन ड्राइंग और लक्ष्य उत्पाद भी भेजें। फिर हम परिभाषित प्रसंस्करण शुल्क के हिस्से के रूप में पेंच और बैरल पर चर्चा कर सकते हैं।
फॉर्मूलेशन और ड्राइंग भेजेंपीवीसी समानांतर उत्पाद देखेंरोटेशन, हैंडनेस और मशीन इंटरफ़ेस को लॉक करें
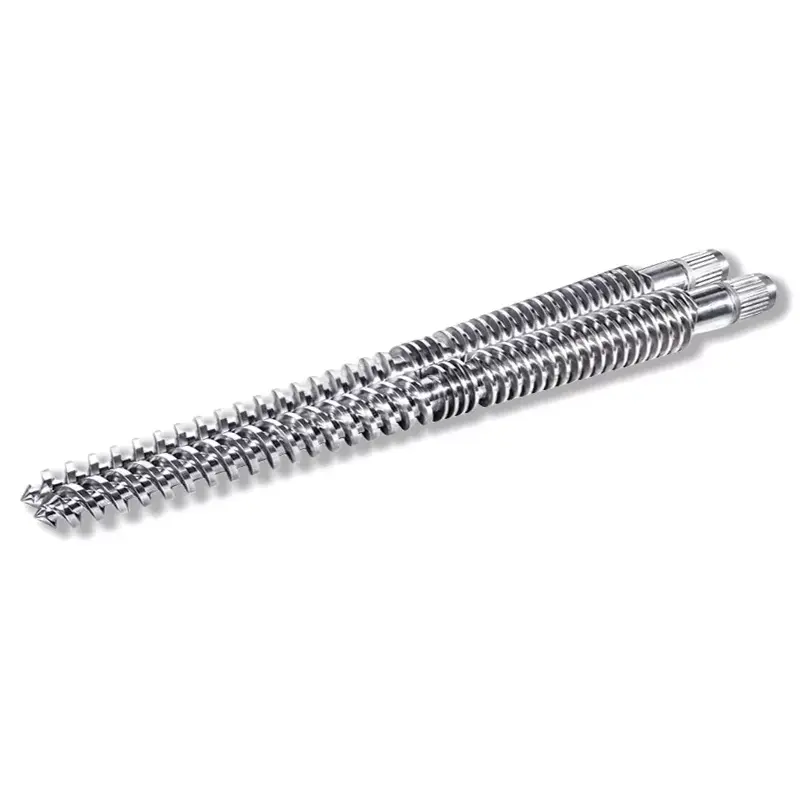
नन्हैया दोनों सप्लाई करता हैसह-घूर्णन समानांतर जुड़वां पेंच बैरलऔरकाउंटर-रोटेटिंग समानांतर ट्विन स्क्रू बैरल. वे विभिन्न यांत्रिक विन्यास हैं। आपूर्तिकर्ता को तैयार पीवीसी उत्पाद की तस्वीर से सही अनुमान नहीं लगाना चाहिए।
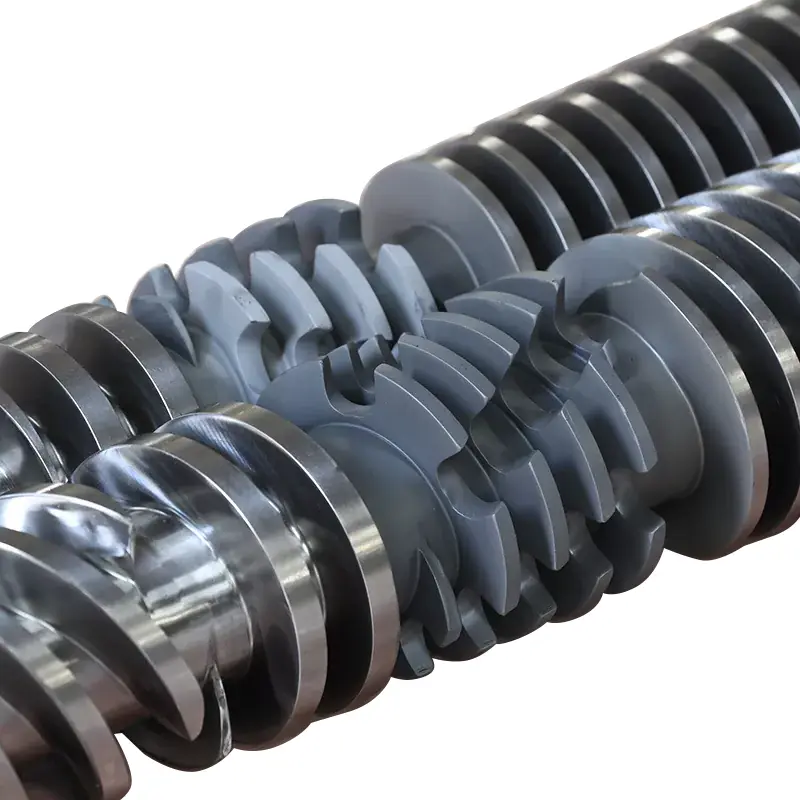
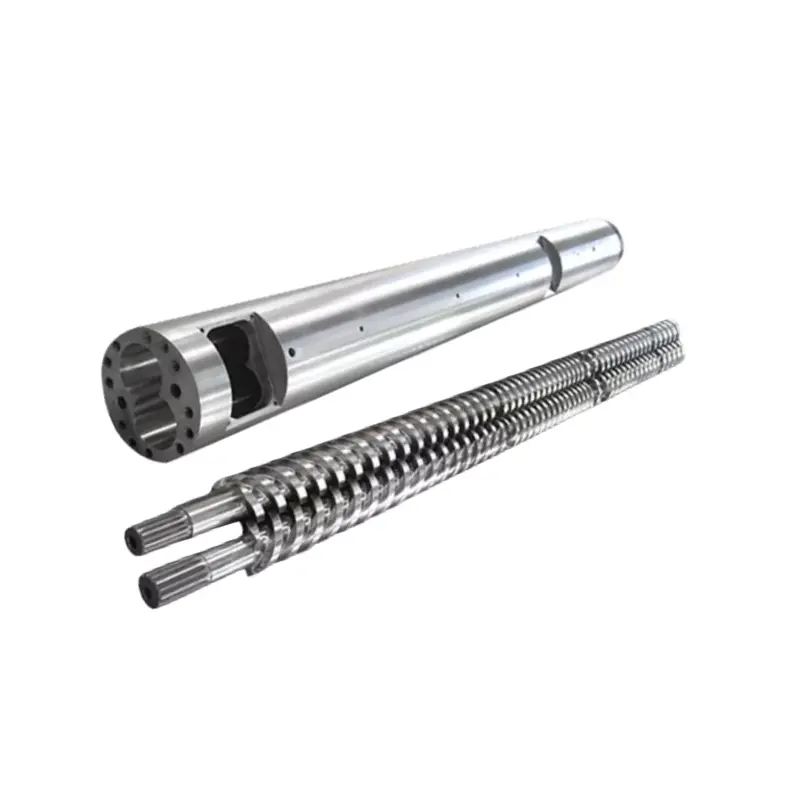
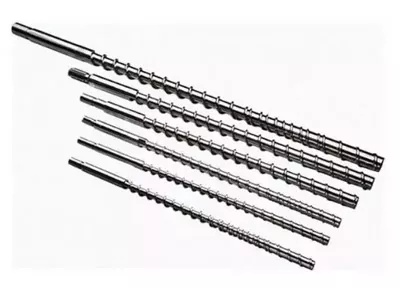
प्रतिस्थापन के लिए, ड्राइंग पर बताई गई देखने की दिशा के साथ स्क्रू रोटेशन की पहचान करें। स्क्रू हैंडनेस, चरण चिह्न, केंद्र की दूरी, बाहरी और जड़ व्यास, काम करने की लंबाई, शाफ्ट कनेक्शन, तख़्ता या मुख्य विवरण, थ्रस्ट फेस और बैरल की आकृति-आठ बोर ज्यामिति शामिल करें।
फिर प्रत्येक इंटरफ़ेस को परिभाषित करें: फ़ीड ओपनिंग, वेंट, हीटिंग और कूलिंग जोन, थर्मोकपल छेद, फ्लैंज बोल्ट पैटर्न, गियरबॉक्स फेस, ब्रेकर प्लेट या डाई कनेक्शन, सपोर्ट और समग्र इंस्टॉलेशन लिफाफा। एक छोटी सी चूक एक अच्छी तरह से मशीनी सेट को लाइन में फिट होने से रोक सकती है।
| क्षेत्र | न्यूनतम साक्ष्य | सामान्य अस्पष्टता को दूर करना |
|---|---|---|
| पेंच जोड़ी | स्वीकृत ड्राइंग, बाएँ और दाएँ पहचान, रोटेशन, हैंडनेस, चरणबद्धता और कनेक्शन | रोटेशन ने यह बताए बिना बताया कि दर्शक का मुख किस छोर पर है |
| बैरल बोर | केंद्र की दूरी, बोर प्रोफाइल, अक्षीय आयाम, बंदरगाह और निकला हुआ किनारा डेटा | संपूर्ण आकृति-आठ प्रोफ़ाइल का वर्णन करने के लिए एक नाममात्र बोर व्यास का उपयोग किया जाता है |
| निकासी | परीक्षण स्थिति के साथ निर्दिष्ट स्क्रू-टू-बैरल और स्क्रू-टू-स्क्रू क्लीयरेंस | आपूर्तिकर्ता से अपेक्षा की जाती है कि वह घिसे हुए हिस्सों से मूल निकासी का पुनर्निर्माण करेगा |
| इंटरफेस | गियरबॉक्स, फ़ीड, वेंट, हीटिंग, कूलिंग और डाई कनेक्शन चित्र | आयाम, डेटाम या थ्रेड विनिर्देशों के बिना फ़ोटो |
| विधानसभा नियंत्रण | जोड़ी संख्या, समय चिह्न, स्थापना प्रक्रिया और मशीन निर्माता आवश्यकताएँ | दो स्क्रू को स्वतंत्र स्पेयर पार्ट्स के रूप में माना जाता है |
जब कोई खरीदार केवल घिसे हुए पेंच भेजता है, तो हम माप सकते हैं कि क्या मौजूद है, लेकिन घिसाव ने पहले ही भूमि, उड़ान प्रोफ़ाइल और निकासी को बदल दिया है। हम अनुमोदित ड्राइंग, मशीन डेटा और दोनों घटकों के माप को प्राथमिकता देते हैं। हम घिसी-पिटी ज्यामिति को केवल इसलिए मूल डिज़ाइन नहीं कहेंगे क्योंकि यह टोकरे में एकमात्र नमूना है।


मॉडल तालिका का उपयोग स्क्रीनिंग टूल के रूप में करें, वादे के रूप में नहीं
हमारासमानांतर जुड़वां पेंच रेंज75 से 130 मिमी तक के पांच सामान्य मॉडल सूचीबद्ध करता है। प्रकाशित पीवीसी आउटपुट श्रेणियाँ खरीदार को शुरुआती प्लेटफ़ॉर्म की पहचान करने में मदद करती हैं। वे फॉर्मूलेशन, फीडर, डाई और ड्राइव समीक्षा को प्रतिस्थापित नहीं करते हैं।
| नमूना | पेंच व्यास | एल/डी | पीवीसी आउटपुट क्षमता | पेंच गति | मोटर चलाएँ |
|---|---|---|---|---|---|
| NHY75 | 75 मिमी | 26 से 36 | 220 से 350 किग्रा/घंटा | 45 आरपीएम | 45 किलोवाट |
| NHY90 | 90 मिमी | 26 से 36 | 280 से 460 किग्रा/घंटा | 45 आरपीएम | 55 किलोवाट |
| NHY110 | 110 मिमी | 26 से 36 | 350 से 650 किग्रा/घंटा | 45 आरपीएम | 75 किलोवाट |
| NHY120 | 120 मिमी | 26 से 36 | 500 से 800 किग्रा/घंटा | 45 आरपीएम | 110 किलोवाट |
| एनएचवाई130 | 130 मिमी | 26 से 36 | 680 से 1,000 किग्रा/घंटा | 45 आरपीएम | 132 किलोवाट |
एक उच्च-भरी रेसिपी बल्क फीडिंग, फ़्यूज़न व्यवहार, टॉर्क डिमांड, टूट-फूट और मरने के दबाव को बदल सकती है। यही कारण है कि जब कोई मौजूद होता है तो हम एक स्थिर वर्तमान उत्पादन रिकॉर्ड की मांग करते हैं। यह अकेले वांछित आउटपुट की तुलना में कहीं बेहतर आकार का संदर्भ प्रदान करता है।
मौजूदा एक्सट्रूडर के लिए, गियरबॉक्स और बैरल इंटरफ़ेस आमतौर पर कैटलॉग से पहले आकार तय करते हैं। एक नई लाइन के लिए, आउटपुट लक्ष्य को नामित नुस्खा और उत्पाद स्वीकृति मानक से जोड़ा जाना चाहिए। यदि उद्धरण स्वीकृत फॉर्मूलेशन और उत्पाद के बिना किग्रा/घंटा सूचीबद्ध करता है, तो संख्या को लागू करना मुश्किल है।
वियर मैप से वियर प्रोटेक्शन चुनें
The नन्हैया पीवीसी समानांतर ट्विन स्क्रू बैरलअपनी सूचीबद्ध आधार सामग्री के रूप में 38CrMoAlA का उपयोग करता है और नाइट्राइडेड, क्रोम-प्लेटेड और बाईमेटेलिक विनिर्देश प्रदान करता है। ये अलग-अलग निर्माण हैं. केवल सबसे बड़ी कठोरता संख्या के आधार पर उनकी तुलना करना ख़राब क्रय अभ्यास है।
| संपत्ति | प्रकाशित मूल्य | इसे क्रम में रखें |
|---|---|---|
| मूलभूत सामग्री | 38CrMoAlA | घटक, स्टील ग्रेड और आवश्यक सामग्री दस्तावेज़ |
| ताप उपचार कठोरता | एचबी260 से 320 | परीक्षण स्थान, विधि और स्वीकृति रिकॉर्ड |
| नाइट्राइडिंग कठोरता | एचवी950 से 1000 | उपचारित सतह, माप विधि और स्वीकृति बिंदु |
| नाइट्राइडिंग गहराई | 0.50 से 0.70 मिमी | केस-गहराई परिभाषा और सत्यापन विधि |
| नाइट्राइडिंग भंगुरता | ग्रेड 1 या उससे कम | लागू परीक्षण विधि और रिकॉर्ड |
| बेअदबी | रा0.4 | सतह, दिशा, कटऑफ और उपकरण |
| पेंच सीधापन | 0.015 मिमी | डेटाम, मापी गई लंबाई, समर्थन स्थिति और विधि |
| क्रोम चढ़ाना कठोरता | एचवी 950 या उच्चतर | चढ़ाया हुआ क्षेत्र और निरीक्षण स्थान |
| क्रोम की मोटाई | 0.05 से 0.10 मिमी | ड्राइंग ज़ोन और तैयार मोटाई की आवश्यकता |
| द्विधातु कठोरता | एचआरसी60 से 65 | मिश्र धातु क्षेत्र, परत पहचान और परीक्षण स्थान |
| द्विधातु गहराई | 2.0 से 3.0 मिमी | संरक्षित क्षेत्र और गहन सत्यापन |
एचवी और एचआरसी अलग-अलग कठोरता पैमाने हैं, जबकि सूचीबद्ध परत की गहराई भी काफी भिन्न होती है। एक पतली कठोर सतह और एक गहरी मिश्र धातु परत को एक सेल को पढ़कर रैंक नहीं किया जा सकता है। कोटेशन में घटक, सटीक संरक्षित क्षेत्र, उपचार के बाद तैयार आयाम और स्वीकृति के लिए उपयोग किए गए दस्तावेज़ की पहचान होनी चाहिए।
भरने वाले का नाम भी अपर्याप्त है. लोडिंग, कण गुण, ढेर, पुनर्नवीनीकरण संदूषण और स्थानीय दबाव सभी पहनने के पैटर्न को प्रभावित करते हैं। इसके कंपाउंडिंग उपकरण के लिए कोपेरियन का घिसाव मार्गदर्शन पिघलने, अपघर्षक मिश्रण और दबाव निर्माण को भारी तनाव वाले क्षेत्रों के रूप में उजागर करता है। प्रतिस्थापन आदेश के लिए उपयोगी सिद्धांत उन क्षेत्रों की सुरक्षा करना है जिन्हें प्रक्रिया और माप पहचानते हैं।


अनिश्चित हैं कि नाइट्राइडिंग या बाईमेटेलिक सुरक्षा आरएफक्यू में शामिल है या नहीं?दोनों स्क्रू और बैरल की तस्वीरें और माप मानचित्र भेजें। फिलर ग्रेड, पीएचआर और उत्पादन इतिहास शामिल करें ताकि सतह प्रस्ताव का एक परिभाषित कारण हो।
सामग्री और उपचार के बारे में पूछेंनन्हैया उत्पादन उपकरण देखेंनामित स्थानों पर दोनों स्क्रू और दोनों बोर को मापें
एक घिसाव रिपोर्ट में यह दर्शाया जाना चाहिए कि प्रत्येक मूल्य कहाँ लिया गया था। भागों को साफ करें, उन्हें एक स्थिर निरीक्षण तापमान तक पहुंचने दें, फ़ीड अंत और संख्या अक्षीय स्टेशनों को चिह्नित करें। एक सहमत विधि का उपयोग करके दोनों स्क्रू, दोनों बैरल लोब और महत्वपूर्ण स्क्रू-टू-स्क्रू संबंध को मापें।
अपने ZSK और STS बैरल के लिए कोपेरियन का प्रकाशित नैदानिक दृष्टिकोण साफ, ठंडे बैरल की मांग करता है और कुछ आकारों पर वीडियो निरीक्षण के साथ बोर माप को जोड़ता है। आपके उपकरण और विधि भिन्न हो सकते हैं, लेकिन अनुशासन अच्छा है: आयाम और सतह की स्थिति को एक साथ दर्ज किया जाना चाहिए।
| अभिलेख | यह रिपोर्ट में क्यों शामिल है? | यह जिस निर्णय का समर्थन करता है |
|---|---|---|
| अक्षीय स्टेशन का नक्शा | न्यूनतम या अधिकतम मान को अपना स्थान खोने से रोकता है | स्थानीय मरम्मत, ज़ोन सुरक्षा या पूर्ण प्रतिस्थापन |
| दोनों स्क्रू प्रोफाइल | असममित घिसाव दिखाता है और बाएँ/दाएँ पहचान को सुरक्षित रखता है | एक भाग, जोड़ी को बदलें या संरेखण की जांच करें |
| दोनों बैरल लोब | इससे पता चलता है कि क्या नया स्क्रू अत्यधिक बोर क्लीयरेंस के साथ भी चलेगा | केवल स्क्रू बनाम मिलान किए गए स्क्रू और बैरल सेट |
| सतही छवियाँ | दस्तावेज़ स्कोरिंग, पिटिंग, कोटिंग हानि और सामग्री जमा | किसी सतह या सफाई के मुद्दे से आयामी टूट-फूट को अलग करें |
| परिचालन प्रवृत्ति | भौतिक स्थिति को आउटपुट, लोड, दबाव और उत्पाद की गुणवत्ता से जोड़ता है | पुष्टि करें कि घिसाव रिपोर्ट की गई उत्पादन समस्या का कारण बन रहा है |
आउटपुट हानि, अस्थिर दबाव, अधिक गरम होना और खराब उत्पाद उपस्थिति निरीक्षण को उचित ठहरा सकते हैं, लेकिन वे यह साबित नहीं करते हैं कि स्क्रू खराब हो गया है। एक स्थिर संदर्भ नुस्खा के साथ वर्तमान लाइन की तुलना करें। किसी एक घटक को दोष देने से पहले फीडिंग, हीटर, सेंसर, वेंटिंग, डाई प्रतिबंध और ड्राइव की स्थिति की जांच करें।
यदि बैरल घिस गया है, तो केवल नए स्क्रू लगाने से पहले दिन से ही काम करने का क्लीयरेंस अपेक्षित स्थिति से बाहर हो सकता है। हम खरीदार को यह बताने के बजाय स्क्रू-ओनली ऑर्डर खोना पसंद करेंगे कि नए हिस्से उस क्लीयरेंस को बहाल कर सकते हैं जिसे हमने नहीं मापा है।
कोटेशन की तुलना दायरे के आधार पर करें, मिश्र धातु के लेबल के आधार पर नहीं
प्रत्येक आपूर्तिकर्ता को एक ही पूछताछ पत्र पर रखें। यदि एक उद्धरण में बैरल, स्क्रू जोड़ी, उपचार, निरीक्षण रिपोर्ट और शिपिंग सुरक्षा शामिल है, जबकि दूसरे में केवल "बायमेटल ट्विन स्क्रू" सूचीबद्ध है, तो कीमतें तुलनीय नहीं हैं।
| उद्धरण पंक्ति | स्वीकार्य परिभाषा | कोटेशन वापस करने का कारण |
|---|---|---|
| घटक का दायरा | बायां पेंच, दायां पेंच, बैरल, सहायक उपकरण और बहिष्कृत आइटम नामित | आपूर्ति बिल के बिना "एक सेट"। |
| ज्यामिति | ड्राइंग संशोधन और महत्वपूर्ण आयाम सूचीबद्ध | केवल व्यास और एल/डी |
| सामग्री | बेस स्टील और उपचार या मिश्र धातु क्षेत्रों की पहचान की गई | ग्रेड या स्थान के बिना "प्रीमियम मिश्र धातु"। |
| निरीक्षण | आयाम, तरीके, रिकॉर्ड और स्वीकृति बिंदु पर सहमति हुई | मापने योग्य मानदंडों के बिना "उच्च परिशुद्धता"। |
| निष्पादन परीक्षण | रेसिपी, फ़ीड, डाई, आउटपुट विंडो, मशीन सीमाएँ और उत्पाद जाँच परिभाषित | बिना किसी परीक्षण शर्त के आउटपुट वादा |
| वाणिज्यिक दायरा | मूल्य आधार, पैकेजिंग, वितरण आधार, दस्तावेज़ीकरण और सेवा सीमाएँ सूचीबद्ध हैं | अनसुलझे तकनीकी बहिष्करणों के साथ कम इकाई मूल्य |
किसी आवश्यकता को चुपचाप बदलने के बजाय आपूर्तिकर्ता से अपने ड्राइंग से प्रत्येक विचलन को चिह्नित करने के लिए कहें। एक प्रस्तावित सुधार मूल्यवान हो सकता है, लेकिन इसे कारण सहित संशोधन के रूप में दिखना चाहिए। जब पुर्जा महीनों बाद मशीन तक पहुंचता है तो यह खरीदारी, रखरखाव और निर्माता की सुरक्षा करता है।


निर्माण से पहले निरीक्षण और कमीशनिंग पर सहमति
अनुमोदित ड्राइंग ही खरीद का केन्द्र है। सामग्री की आवश्यकता, सतह-उपचार क्षेत्र, आयामी रिपोर्ट, कठोरता या परत सत्यापन विधि, जोड़ी की पहचान और पैकेजिंग आवश्यकताओं को संलग्न करें। परिभाषित करें कि कौन से दस्तावेज़ शिपमेंट के साथ आते हैं।
स्थापना के लिए, एक्सट्रूडर निर्माता के संरेखण, निकासी, हीटिंग और स्टार्ट-अप प्रक्रियाओं का पालन करें। ऐसे स्क्रू जोड़े पर दबाव न डालें जो मशीन की प्रक्रिया के अनुसार घूम नहीं सकता। ड्राइव टॉर्क लगाने से पहले फिट, टाइमिंग और असेंबली की जांच करें।
उत्पादन स्वीकृति परीक्षण के लिए एक नामित फॉर्मूलेशन और फ़ीड स्थिति की आवश्यकता होती है। वास्तविक थ्रूपुट, स्क्रू स्पीड, मोटर लोड या टॉर्क इंडिकेशन, हेड प्रेशर, तापमान व्यवहार, वेंट स्थिति और तैयार उत्पाद जांच रिकॉर्ड करें। यदि उत्पाद पाइप या प्रोफ़ाइल है, तो आयामी और उपस्थिति मानदंड शामिल करें जो यह तय करते हैं कि आउटपुट बिक्री योग्य है या नहीं।

हमें एक उच्च-भरा पीवीसी आरएफक्यू भेजें जिससे हम इंजीनियर कर सकते हैं
मशीन मॉडल, ड्राइंग, रोटेशन और चरणबद्ध विवरण, पीएचआर में पूर्ण नुस्खा, फिलर ग्रेड, पुनर्नवीनीकरण सामग्री, वर्तमान ऑपरेटिंग रिकॉर्ड, उत्पाद लक्ष्य और पहनने के माप शामिल करें। हमें बताएं कि क्या आपको एक विश्वसनीय प्रतिस्थापन या दस्तावेज़ीकृत ज्यामिति समीक्षा की आवश्यकता है।
आरएफक्यू पैकेज ईमेल करेंव्हाट्सएप पर चर्चा करेंपूछताछ पृष्ठ खोलें
झोउशान नानहैया प्लास्टिक मशीनरी कंपनी लिमिटेड
उत्पाद:समानांतर जुड़वां पेंच | पीवीसी समानांतर ट्विन स्क्रू बैरल | पीवीसी पाइप समानांतर पेंच बैरल
ईमेल:info@nhyscrew.com
फ़ोन:+86-13505809643| गतिमान:+86-13587082002
ब्लॉक सी, नंबर 2 वेस्ट सेक्शन, जिंगझोउ एवेन्यू, डिंगहाई जिला, झोउशान सिटी, झेजियांग प्रांत, चीन।
सेवा की जानकारी | उत्पादन उपकरण | कंपनी प्रोफाइल
अक्सर पूछे जाने वाले प्रश्नों
उच्च-भरे पीवीसी समानांतर ट्विन स्क्रू बैरल को उद्धृत करने के लिए किस जानकारी की आवश्यकता है?
मशीन निर्माता और मॉडल, मौजूदा चित्र, स्क्रू रोटेशन, केंद्र की दूरी, कनेक्शन विवरण, पूर्ण पीवीसी फॉर्मूलेशन, पीएचआर में फिलर लोडिंग, पुनर्नवीनीकरण सामग्री, उत्पाद और डाई जानकारी, आउटपुट लक्ष्य, ऑपरेटिंग रिकॉर्ड और पुराने हिस्से के माप भेजें। उस विफलता या सुधार के बारे में बताएं जिसे आप संबोधित करने का प्रयास कर रहे हैं।
किस भराव स्तर को उच्च-भरे पीवीसी के रूप में गिना जाता है?
कोई सार्वभौमिक क्रय सीमा नहीं है. प्रत्येक घटक को प्रति सौ रेजिन के भागों में बताएं और तैयार मिश्रण संरचना प्रदान करें। पीएचआर को उच्च कैल्शियम कार्बोनेट जैसे अस्पष्ट विवरण से न बदलें, क्योंकि उस लेबल वाले दो व्यंजन अलग-अलग भोजन, संलयन और पहनने के कर्तव्य पैदा कर सकते हैं।
क्या भरे हुए पीवीसी के लिए बाईमेटेलिक स्क्रू हमेशा नाइट्राइडेड स्क्रू से बेहतर होता है?
नहीं, उपचार का चयन भराव विशेषताओं, लोडिंग, संदूषकों, पहनने के स्थान, ज्यामिति और आवश्यक रखरखाव योजना पर निर्भर करता है। नाइट्राइडिंग, क्रोम प्लेटिंग और बाईमेटेलिक परतें कठोरता पैमाने और परत गहराई में भिन्न होती हैं, इसलिए एक कठोरता संख्या के बजाय पूर्ण विनिर्देश की तुलना करें।
क्या मैं अकेले नन्हैया की मॉडल तालिका से स्क्रू का आकार चुन सकता हूँ?
प्रारंभिक श्रेणी के रूप में मॉडल तालिका का उपयोग करें। अंतिम आकार में वास्तविक फॉर्मूलेशन, फीडिंग विधि, उत्पाद, डाई प्रतिरोध, ड्राइव सीमाएं और स्वीकृति आउटपुट शामिल होना चाहिए। नाममात्र व्यास या कैटलॉग क्षमता संपूर्ण प्रक्रिया कर्तव्य को परिभाषित नहीं करती है।
क्या मैं घिसे हुए स्क्रू को एकमात्र विनिर्माण संदर्भ के रूप में भेज सकता हूँ?
हम इसकी अनुशंसा नहीं करते. एक घिसा-पिटा नमूना मूल ज्यामिति और सेवा में जमा हुई क्षति दोनों को रिकॉर्ड करता है। जब उपलब्ध हो तो अनुमोदित ड्राइंग प्रदान करें, फिर इसे साफ माप, तस्वीरों और संचालन इतिहास के साथ समर्थित करें ताकि प्रतिस्थापन डिजाइन के रूप में टूट-फूट का पुनरुत्पादन न करे।
क्या मैं केवल स्क्रू बदल सकता हूँ और पुराना बैरल रख सकता हूँ?
परिभाषित अक्षीय स्थिति पर दोनों स्क्रू और दोनों बैरल बोर को मापने के बाद ही। घिसे हुए बैरल के अंदर चलने वाले नए स्क्रू अत्यधिक निकासी और अस्थिर आउटपुट को संरक्षित कर सकते हैं। निर्णय को मिलान घिसाव रिपोर्ट और मशीन निर्माता की असेंबली आवश्यकताओं का पालन करना चाहिए।
क्या नन्हैया सह-घूर्णन और प्रति-घूर्णन दोनों समानांतर जुड़वां स्क्रू बैरल की आपूर्ति करता है?
हाँ। नन्हैया सह-घूर्णन और प्रति-घूर्णन समानांतर ट्विन स्क्रू बैरल उत्पादों को सूचीबद्ध करता है। प्रतिस्थापन पूछताछ में आपूर्तिकर्ता से सामग्री के नाम से अनुमान लगाने के बजाय स्थापित कॉन्फ़िगरेशन, रोटेशन व्यूपॉइंट, हैंडनेस, चरणबद्धता और ड्राइव कनेक्शन की पहचान करनी चाहिए।
इंस्टालेशन के बाद आउटपुट कैसे स्वीकार किया जाना चाहिए?
निर्माण से पहले रेसिपी, फीडिंग विधि, डाई, आउटपुट विंडो, उत्पाद-गुणवत्ता जांच और मशीन की सीमाओं पर सहमत हों। कमीशनिंग के दौरान, उस सहमत शर्त के तहत वास्तविक थ्रूपुट, लोड, दबाव, तापमान व्यवहार और तैयार उत्पाद की गुणवत्ता रिकॉर्ड करें। कैटलॉग डेटा को परिभाषित स्वीकृति परीक्षण को प्रतिस्थापित नहीं करना चाहिए।
परिचालन सिद्धांतों के लिए, हमारे साथ जारी रखेंसमानांतर ट्विन स्क्रू एक्सट्रूडर गाइड. एक्सट्रूडर प्रकारों की व्यापक तुलना के लिए, देखेंट्विन स्क्रू एक्सट्रूडर चयन गाइड.