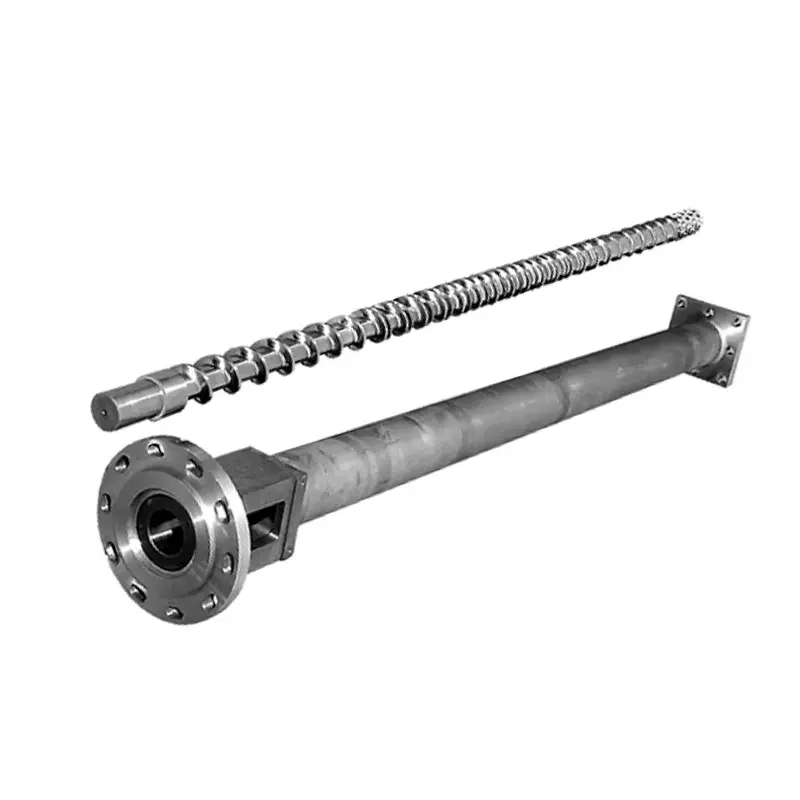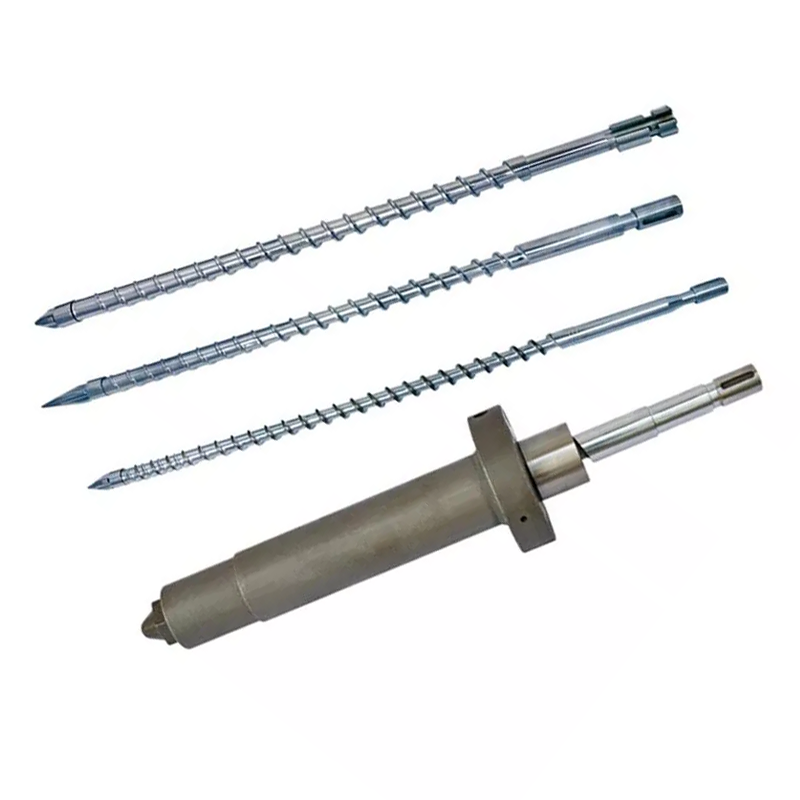
आपकाइंजेक्शन मोल्डिंग पेंच बैरलपिघलने की गुणवत्ता, शॉट की स्थिरता और चक्र समय तय करता है। नीचे: अपने रेज़िन के लिए ज्यामिति और सतह उपचार का चयन कैसे करें, सेट को कैसे बनाए रखें, और मशीन सेटिंग्स के माध्यम से इसका पीछा करने के बजाय स्क्रू, बैरल या चेक रिंग में दोष का पता कैसे लगाएं। हमारे नाइट्राइडेड 38CrMoAlA इंजेक्शन स्क्रू 950-1050 एचवी पर 0.5-0.8 मिमी नाइट्राइड परत रखते हैं, पीई, पीपी, पीएस और एबीएस के अनुरूप होते हैं, और ग्लास फाइबर को 30% तक संभालते हैं। इससे पहले, या संक्षारक राल पर, बोर को 62 एचआरसी तक हार्ड-मिश्र धातु छिड़काव की आवश्यकता होती है। यदि आउटपुट गिरा और चक्र खिंच गया, तो किसी अन्य सेटपॉइंट को छूने से पहले समस्या निवारण तालिका पढ़ें।

इंजेक्शन मोल्डिंग स्क्रू बैरल क्या है?
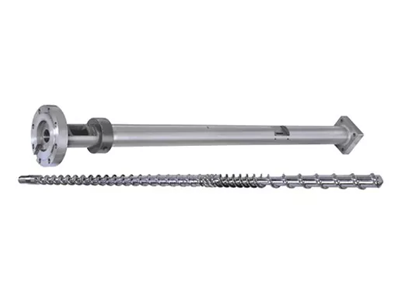
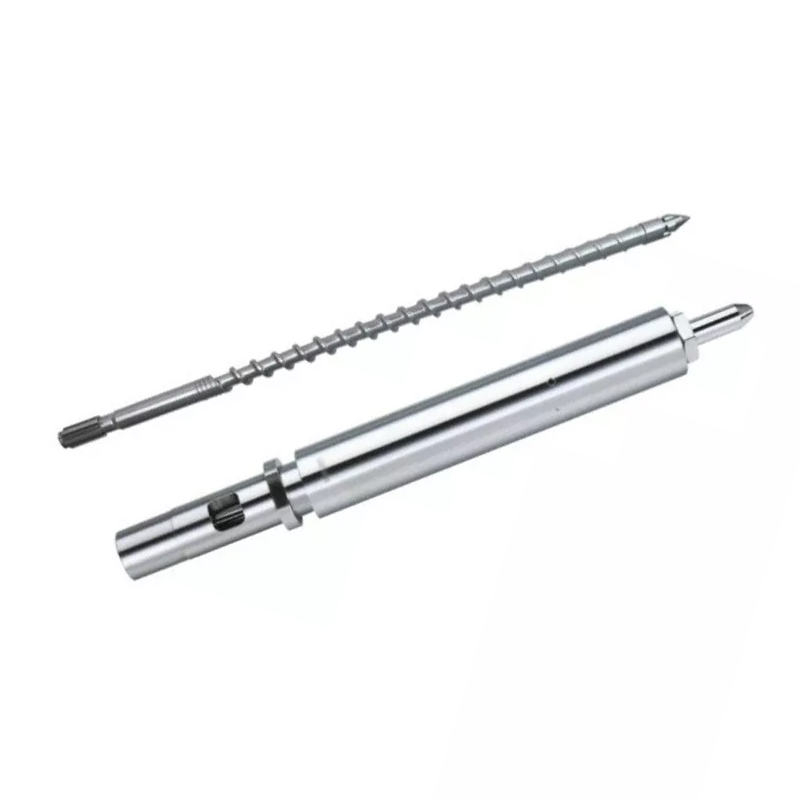
स्क्रू और बैरल इंजेक्शन मोल्डिंग मशीन की प्लास्टिसाइजिंग इकाई बनाते हैं। साथ में, वे हॉपर से ठोस छर्रे लेते हैं, उन्हें पिघलाते हैं, उन्हें एक समान पिघल में मिलाते हैं, एक सटीक शॉट को मापते हैं, और उस शॉट को सांचे में इंजेक्ट करते हैं। आपकी मशीन द्वारा उत्पादित प्रत्येक भाग इस जोड़ी से होकर गुजरता है।
मोल्डर्स नोजल बदलते हैं, मोल्ड्स को ट्यून करते हैं और प्लास्टिसाइजिंग यूनिट को देखने से पहले हफ्तों तक तापमान समायोजित करते हैं। वह क्रम उल्टा है. जब स्क्रू या बैरल खराब हो जाता है, तो नियंत्रक पर कोई भी सेटपॉइंट प्रक्रिया को वापस नहीं लाता है।
प्लास्टिकीकरण में पेंच की भूमिका
पेंच अधिकांश पिघलने का काम करता है, हीटर बैंड के साथ नहीं। बैरल ताप योगदान देता है, लेकिन पिघलने का तंत्र प्रमुख हैकतरनी गर्मी: पेंच पॉलिमर को गर्म बैरल की दीवार के खिलाफ खींचता है, और घर्षण सामग्री के अंदर ही गर्मी उत्पन्न करता है। यही कारण है कि स्क्रू ज्योमेट्री पिघले हुए तापमान को तब भी बदल देती है, जब आपके सेटपॉइंट हिलते नहीं हैं।
पेंच भी शॉट को मापता है। यह प्लास्टिक बनाने के लिए घूमता है, टिप के सामने पिघल इकट्ठा होने पर पीछे हट जाता है, फिर रुक जाता है। जितनी दूरी इसे वापस लिया जाता है वह आपके शॉट का आकार है। कोई भी पिघल जो उड़ानों के ऊपर या चेक रिंग के पीछे पीछे की ओर रिसती है, उस माप को दूषित कर देती है।
अंत में, पेंच इंजेक्ट होता है। यह घूमना बंद कर देता है और प्लंजर की तरह आगे बढ़ता है, जिससे नोजल के माध्यम से पिघल जाता है। यह दोहरी भूमिका, घूर्णन और प्रत्यागामी, एक इंजेक्शन स्क्रू को एक एक्सट्रूज़न स्क्रू से अलग करती है।
हीट ट्रांसफर और रोकथाम में बैरल की भूमिका
बैरल एक गर्म बोर वाला एक सटीक दबाव पोत है। इसमें इंजेक्शन दबाव होता है, बैंड से गर्मी को पॉलिमर में स्थानांतरित करता है, और कठोर दीवार प्रदान करता है जिसके खिलाफ स्क्रू सामग्री को काटता है।
इसका बोर गोल, सीधा और आयामी रूप से कड़ा रहना चाहिए। जब बोर अधिक आकार का हो जाता है, तो स्क्रू फ़्लाइट और बैरल दीवार के बीच का अंतर बढ़ जाता है। फिर पिघल आगे बढ़ने के बजाय उड़ानों पर पीछे की ओर रिसता है, और प्लास्टिकीकरण की दर गिर जाती है।
बैरल हीटिंग को ज़ोन किया जाता है, आमतौर पर फ़ीड, संपीड़न और मीटरिंग, प्रत्येक का अपना नियंत्रक और थर्मोकपल होता है। एक ज़ोन में एक ड्रिफ्टेड थर्मोकपल महीनों तक सामग्री पका सकता है जबकि डिस्प्ले सामान्य रूप से पढ़ता है।
स्क्रू और बैरल एक सिस्टम के रूप में एक साथ कैसे काम करते हैं
दोनों भाग एक सुमेलित जोड़ी के रूप में कार्य करते हैं, और वह संख्या जो जोड़ी का वर्णन करती हैरेडियल क्लीयरेंस: बैरल बोर व्यास और पेंच उड़ान व्यास के बीच आधा अंतर।
डिजाइन के हिसाब से क्लीयरेंस छोटा है। नए सेट के लिए उद्योग का सामान्य नियम पेंच व्यास के प्रत्येक इंच के लिए प्रति पक्ष लगभग 0.001 इंच निकासी है। 60 मिमी (लगभग 2.36 इंच) स्क्रू पर, यह प्रति पक्ष 0.06 मिमी के करीब गिरता है। आपकी बिल्ड ड्राइंग प्राधिकारी है, और यह हमेशा वह संख्या होनी चाहिए जिसके विरुद्ध आप जांच करते हैं।
वह छोटा सा अंतर वास्तविक काम करता है। यह पॉलिमर को अतीत में फिसलने के बजाय बैरल की दीवार से टकराने के लिए मजबूर करता है। निकासी दोगुनी हो जाती है और कतरनी कमजोर हो जाती है, पिघलने की गति धीमी हो जाती है, उत्पादन कम हो जाता है, और मशीन उस गर्मी की भरपाई करने की कोशिश करती है जिसकी उसे आवश्यकता नहीं होनी चाहिए।
अकेले एक हिस्से को बदलने से शायद ही कोई घिसा हुआ जोड़ा ठीक हो जाता है। घिसे हुए बैरल के अंदर एक नया पेंच केवल आधी खोई हुई निकासी को बहाल करता है, और बेमेल नए हिस्से को उससे अधिक तेजी से घिसता है जितना उसे करना चाहिए।
इंजेक्शन मोल्डिंग स्क्रू की शारीरिक रचना
एक मानक इंजेक्शन स्क्रू तीन ज़ोन और एक टिप असेंबली में विभाजित होता है। प्रत्येक ज़ोन में एक काम होता है, और प्रत्येक एक तरह से विफल होता है जिसे आप पहचान सकते हैं।
| जोन | चैनल की गहराई | काम | असफलता कैसी दिखती है |
|---|---|---|---|
| खिलाना | गहरा | छर्रों को लीजिए, उन्हें आगे बढ़ाइए | पाटना, भूखा मरना, अनियमित आहार, असंगत वसूली |
| संपीड़न (संक्रमण) | उथला होना | बैरल की दीवार पर पॉलिमर को जमाएँ और पिघलाएँ | अनमेल्ट, खराब मिश्रण, यह क्षेत्र सबसे पहले घिसता है |
| पैमाइश | उथला | समरूपीकरण करें और एक सुसंगत पिघल को पंप करें | शॉट भिन्नता, तापमान में बढ़ोतरी |
| टिप और जांच रिंग | — | इंजेक्शन के दौरान बैकफ़्लो के विरुद्ध सील | शॉट साइज ड्रिफ्ट, शॉर्ट शॉट, कुशन लॉस |
फ़ीड जोन
गहरे चैनल हॉपर गले से छर्रों को पकड़ते हैं और उन्हें ठोस पदार्थ के रूप में आगे बढ़ाते हैं। यह क्षेत्र अधिक पिघलता नहीं है। यह संप्रेषित करता है।
फ़ीड समस्याएँ पिघलने की समस्या के रूप में सामने आती हैं। यदि छर्रे गले में फंस जाते हैं, या फ़ीड अनुभाग बहुत गर्म हो जाता है और छर्रे नरम हो जाते हैं और जल्दी चिपक जाते हैं, तो पेंच ख़त्म हो जाता है। पुनर्प्राप्ति समय बदलता रहता है, और शॉट का आकार बदलता रहता है। ज्यामिति को दोष देने से पहले फीड-थ्रोट कूलिंग की जाँच करें।
संपीड़न (संक्रमण) क्षेत्र
इस खंड के साथ चैनल उथला हो जाता है। वह उथलापन गर्म बैरल की दीवार के खिलाफ पॉलिमर को निचोड़ता है और कतरनी गर्मी उत्पन्न करता है जो पिघलता है।
संपीड़न क्षेत्र वह जगह है जहां घिसाव केंद्रित होता है। दबाव यहां चरम पर होता है, और अपघर्षक भराव यहां सबसे कठिन पीसते हैं। जब आप किसी घिसे हुए पेंच को मापते हैं, तो सबसे पहले आपको संख्याएँ यहीं मिलती हैं।
पैमाइश क्षेत्र
उथले, स्थिर-गहराई वाले चैनल पिघल को समरूप बनाते हैं और इसे स्थिर दबाव पर आगे पंप करते हैं। यह क्षेत्र शॉट-टू-शॉट स्थिरता निर्धारित करता है।
मीटरिंग-ज़ोन की टूट-फूट एक ही सेटपॉइंट पर शॉट भिन्नता और बढ़ते पिघले तापमान के रूप में दिखाई देती है। उसी सामग्री को स्थानांतरित करने के लिए पेंच अधिक मेहनत कर रहा है।
स्क्रू टिप, चेक रिंग और नॉन-रिटर्न वाल्व
चेक रिंग असेंबली, जिसे कभी-कभी नॉन-रिटर्न वाल्व भी कहा जाता है, उससे अधिक ध्यान देने योग्य है। यह स्क्रू टिप पर बैठता है और एक काम करता है: इंजेक्शन के दौरान यह सील हो जाता है, इसलिए पिघल स्क्रू के ऊपर वापस जाने के बजाय मोल्ड में चला जाता है।
जब यह सील करना बंद कर देता है, तो आपको शॉट-आकार भिन्नता, छोटे शॉट और एक गायब होने वाला कुशन मिलता है। मोल्डर्स इसका पीछा करते हुए इंजेक्शन के दबाव, होल्ड टाइम और तापमान को समायोजित करने में कई सप्ताह बिताते हैं। इनमें से कोई भी काम नहीं करता है, क्योंकि पिघल घिसी हुई अंगूठी के पार पीछे की ओर निकल रहा है।
तीन सिग्नल विशेष रूप से चेक रिंग की ओर इशारा करते हैं। कुशन स्थिर रहने के बजाय शॉट दर शॉट बदलता रहता है। शॉट का वजन कम हो जाता है जबकि मशीन सामान्य रिकवरी की रिपोर्ट करती है। और एक दोहराई जाने वाली प्रक्रिया रेज़िन या सेटिंग में बदलाव के बिना अचानक अनियमित हो जाती है।
कुंजी पेंच ज्यामिति पैरामीटर्स
चार संख्याएँ एक इंजेक्शन स्क्रू का वर्णन करती हैं। उन्हें समझें, और आपूर्तिकर्ता की बोली ब्लैक बॉक्स बनना बंद हो जाएगी।
एल/डी अनुपात: रेज़िन द्वारा परिभाषा, सूत्र और अनुशंसित मूल्य
एल/डी अनुपातपेंच की कार्यशील लंबाई को उसके बाहरी व्यास से विभाजित किया जाता है। अपनी चौड़ाई से 22 गुना लंबे स्क्रू का एल/डी 22:1 होता है। सूत्र केवल L को D से विभाजित करता है, और अनुपात आकार के साथ मापता है: 22:1 पर 50 मिमी स्क्रू की कार्यशील लंबाई 1,100 मिमी होती है।
एल/डी नियंत्रित करता है कि स्क्रू को पिघलाने, मिलाने और समरूप बनाने के लिए कितनी जगह है। लंबे समय तक अधिक पिघलने की क्षमता और बेहतर मिश्रण मिलता है। छोटा रहने का समय कम देता है, जो गर्मी के प्रति संवेदनशील रेजिन की रक्षा करता है।
इंजेक्शन स्क्रू एक्सट्रूज़न स्क्रू की तुलना में कम समय तक चलते हैं। स्क्रू लगातार पंप करने के बजाय एक समय में एक शॉट तैयार करता है, और सामग्री शॉट्स के बीच बैरल में बैठती है। मेंएल/डी अनुपात इंजेक्शन मोल्डिंगअभ्यास से, अधिकांश मशीनें 18:1 और 25:1 के बीच आती हैं, सामान्य प्रयोजन मशीनों पर 20:1 से 22:1 सामान्य है।
पीवीसी जैसे ताप-संवेदनशील रेजिन छोटे सिरे को बढ़ावा देते हैं, इसलिए सामग्री गर्म होने में कम समय बिताती है। इंजीनियरिंग प्लास्टिक जिन्हें पूरी तरह से पिघलाने की आवश्यकता होती है, वे लंबे समय तक चलने वाले होते हैं। हमारी एल/डी अनुपात मार्गदर्शिका ट्रेड-ऑफ़ को गहराई से कवर करती है।
संपीड़न अनुपात: यह कतरनी की गर्मी और पिघलने की गुणवत्ता को कैसे प्रभावित करता है
संक्षिप्तीकरण अनुपातफ़ीड ज़ोन में चैनल की गहराई की तुलना मीटरिंग ज़ोन में चैनल की गहराई से करता है। अपने मीटरिंग चैनल से तीन गुना अधिक गहरे फ़ीड चैनल वाले स्क्रू का संपीड़न अनुपात 3:1 है।
संपीड़न अनुपात यह निर्धारित करता है कि पेंच सामग्री पर कितनी मेहनत करता है। उच्च संपीड़न का अर्थ है अधिक कतरनी, अधिक यांत्रिक ताप और अधिक आक्रामक पिघलना। कम संपीड़न पॉलिमर को धीरे से व्यवहार करता है।
इसे रेज़िन से मिलाएँ, बड़ी संख्या को प्राथमिकता देने के लिए नहीं। कम-चिपचिपाहट वाले पॉलीओलेफ़िन को साफ़ तरीके से पिघलाने के लिए सकारात्मक कतरनी की आवश्यकता होती है। पीवीसी, पीसी और पीओएम जैसे गर्मी-संवेदनशील रेजिन कतरनी के नीचे ख़राब हो जाते हैं जिससे पीई दूर हो जाएगा। हमारा संपीड़न अनुपात गाइड श्रेणियों के माध्यम से काम करता है।
उड़ान की गहराई, चैनल की चौड़ाई और आउटपुट पर उनका प्रभाव
संपीड़न अनुपात एक अनुपात है, और समान अनुपात वाले दो स्क्रू अलग-अलग व्यवहार कर सकते हैं। पूर्ण गहराई मायने रखती है।
एक गहरा मीटरिंग चैनल प्रति क्रांति अधिक सामग्री ले जाता है, जिससे प्लास्टिकीकरण दर बढ़ जाती है, लेकिन यह कम अच्छी तरह मिश्रित होता है और कम समान पिघलता है। एक उथला मीटरिंग चैनल बेहतर मिश्रण करता है और प्रति मोड़ कम आउटपुट पर अधिक सुसंगत तापमान प्रदान करता है।
उड़ान की चौड़ाई और हेलिक्स कोण संप्रेषण दक्षता और उड़ान भूमि पर सामग्री द्वारा देखे जाने वाले कतरनी को प्रभावित करते हैं। ये डिज़ाइन विवरण हैं जिन्हें आप स्क्रू डिज़ाइनर को अपनी प्रक्रिया का वर्णन करके निर्दिष्ट करते हैं, न कि वे संख्याएँ जिन्हें आपको किसी तालिका से चुनना चाहिए।
पेंच व्यास और शॉट आकार संबंध
स्क्रू व्यास मशीन की शॉट क्षमता निर्धारित करता है। एक बड़ा पेंच आगे की यात्रा के प्रति मिलीमीटर अधिक मात्रा को विस्थापित करता है, इसलिए यह एक बड़ा शॉट देता है।
व्यावहारिक नियम एक आरामदायक बैंड है, कोई कठोर सीमा नहीं। ऐसा शॉट चलाएं जो बैरल की क्षमता का एक छोटा सा अंश उपयोग करता है और सामग्री बैरल में बहुत लंबे समय तक रहती है, गर्मी के माध्यम से चक्रित होती है और ख़राब होती है। लगभग पूरी क्षमता पर चलाएं और आप लगातार पैकिंग के लिए आवश्यक कुशन खो देते हैं।
अधिकांश मोल्डर्स बैरल की प्रयोग करने योग्य सीमा के बीच में कहीं एक शॉट को लक्षित करते हैं। यदि आपका हिस्सा उस बैंड के बाहर बैठता है, तो सही फिक्स एक अलग स्क्रू व्यास है, न कि एक कठिन मशीन सेटिंग।
यहां हमारी प्रकाशित आयाम तालिका है, जो दिखाती है कि शॉट क्षमता हमारे द्वारा निर्मित रेंज में स्क्रू और बैरल आकार को कैसे ट्रैक करती है। इसका उपयोग अपनी मशीन का पता लगाने के लिए, या आपूर्तिकर्ता द्वारा आपको दिए जा रहे व्यास की जांच करने के लिए करें।
| शॉट (जी) | पेंच Ø × लंबाई (मिमी) | बैरल Ø × लंबाई (मिमी) |
|---|---|---|
| 30-90 | Φ30 × 900 | Φ85 × 860 |
| 60-125 | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95 × 900 |
| 125-160 | Φ40 × 980 | Φ95 × 910 |
| 125-300 | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450-600 | Φ55 × 1335 | Φ130 × 1320 |
| 500-700 | Φ56 × 1350 | Φ130 × 1350 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| 650-800 | Φ65 × 1415 | Φ150 × 1420 |
| 700-1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80-125 | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | Φ80 × 2000 | Φ180 × 1805 |
| 125-200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400-1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 | Φ130 × 3010 | Φ256 × 2970 |
| 800-1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |
इसमें पढ़ने लायक दो बातें हैं. जैसा कि भौतिकी की मांग है, शॉट क्षमता व्यास के साथ बढ़ती है। और बैरल का बाहरी व्यास इसके साथ बढ़ता है, यही कारण है कि एक बड़ा स्क्रू कभी भी मुफ्त अपग्रेड नहीं होता है: यह एक अलग मशीन आकार वर्ग है।
इंजेक्शन मोल्डिंग स्क्रू के प्रकार: आपको किसकी आवश्यकता है?
पांच स्क्रू परिवार लगभग हर इंजेक्शन एप्लिकेशन को कवर करते हैं। सही होना आपके रेज़िन और आपके हिस्से की मांग पर निर्भर करता है।
| स्क्रू प्रकार | यह क्या करता है | के लिए सर्वोत्तम | कमजोरी |
|---|---|---|---|
| सामान्य प्रयोजन (जीपी) | एकल उड़ान, तीन मानक क्षेत्र | पीई, पीपी, पीएस, एबीएस, अधिकांश कमोडिटी रेजिन | समझौता ज्यामिति; रेजिन की मांग के साथ संघर्ष करता है |
| रुकावट | दूसरी उड़ान ठोस तल को पिघले पूल से अलग करती है | बेहतर पिघलने, उच्च आउटपुट, बिना पिघले-संवेदनशील हिस्से | लागत अधिक; आसान रेजिन पर अधिक मात्रा में प्रयोग करें |
| मिश्रण/मिश्रण | मैडॉक या पिन मिक्सिंग अनुभाग जोड़ता है | रंग मास्टरबैच, भरे हुए यौगिक, लकीर-संवेदनशील भाग | अतिरिक्त कतरनी; गर्मी-संवेदनशील रेजिन के लिए गलत |
| वेंटेड (दो-चरण) | डीकंप्रेसन जोन प्लस वेंट पोर्ट वाष्पशील पदार्थों को खींच लेता है | हाइग्रोस्कोपिक रेजिन जहां सुखाना अव्यावहारिक है | जटिल; बेमेल होने पर वेंट टपक सकता है |
| पीवीसी-विशिष्ट | कम संपीड़न, पॉलिश सतह, कोई मृत धब्बे नहीं | कठोर और लचीला पीवीसी | उद्देश्य से निर्मित; सामान्य प्रयोजन वाला पेंच नहीं |
सामान्य प्रयोजन (जीपी) पेंच: सर्वाधिक सामान्य, किसके लिए सर्वोत्तम?
जीपी पेंच एक समझौता है, और अच्छा है। यह पीई, पीपी, पीएस और एबीएस को स्वीकार्य रूप से चलाता है, जो अधिकांश कमोडिटी मोल्डिंग को कवर करता है। मशीन निर्माता इसे मानक के रूप में शिप करते हैं क्योंकि यह सबसे सुरक्षित डिफ़ॉल्ट है जब वे नहीं जानते कि आप क्या चलाएंगे।
जब रेज़िन की मांग बढ़ जाती है तो समझौता आपको महंगा पड़ता है। कांच से भरे नायलॉन पर जीपी स्क्रू तेजी से घिसता है। कठोर पीवीसी पर एक जीपी स्क्रू सामग्री को ख़राब कर देता है। एक पतली दीवार वाले हिस्से पर अधिकतम आउटपुट के लिए धकेला गया जीपी स्क्रू अनमेल्ट प्रदान करता है। जब उनमें से कोई भी आपकी प्रक्रिया का वर्णन करता है, तो एक उद्देश्य-निर्मित पेंच अकेले स्क्रैप में ही भुगतान करता है।
बैरियर स्क्रू: बेहतर पिघल पृथक्करण और एकरूपता
एक अवरोधक पेंच पिघलने वाले क्षेत्र के माध्यम से दूसरी उड़ान जोड़ता है। वह उड़ान भौतिक रूप से शेष ठोस छर्रों को पहले से बने पिघल से अलग करती है, और ठोस पदार्थों को गर्म बैरल की दीवार के खिलाफ दबाए रखती है जहां वे पिघलते रहते हैं।
बिना किसी बाधा के, ठोस कण पिघले हुए पूल के अंदर छिप जाते हैं, दीवार से अछूते रहते हैं, और बिना पिघले हुए नोजल में जीवित रह सकते हैं। एक के साथ, पिघलना अधिक पूरी तरह से और अधिक लगातार समाप्त होता है।
भुगतान समान या उच्च आउटपुट पर बेहतर पिघली हुई एकरूपता है, जो कम अनमेल्ट, सख्त शॉट नियंत्रण और एक व्यापक प्रक्रिया विंडो के रूप में दिखाई देता है। पतली दीवार वाली पैकेजिंग, ऑप्टिकल पार्ट्स, या बिना पिघले-संवेदनशील किसी भी चीज़ को चलाने वाले मोल्डर्स को नाम लेकर पूछना चाहिए।
मिक्सिंग/कंपाउंडिंग स्क्रू: भरे हुए और रंगीन मास्टरबैच सामग्रियों के लिए
मिक्सिंग स्क्रू में एक समर्पित मिक्सिंग सेक्शन जोड़ें, आमतौर पर टिप के पास। मैडॉक (फ्लूटेड) खंड संकीर्ण अंतराल के माध्यम से बलपूर्वक पिघलते हैं, कतरनी द्वारा अनपिघले कणों को तोड़ते हैं। पिन मिक्सर प्रवाह को विभाजित और पुनः संयोजित करते हैं, रंग और भराव वितरित करते हैं।
जब रंग स्ट्रीकिंग एक गुणवत्ता समस्या हो, जब मास्टरबैच फैलाव मायने रखता हो, या जब फिलर वितरण आंशिक प्रदर्शन को संचालित करता हो तो इसका उपयोग करें। ट्रेड-ऑफ में कतरनी को जोड़ा जाता है, जो मिश्रण अनुभागों को गर्मी-संवेदनशील रेजिन के लिए गलत विकल्प बनाता है जो पहले से ही उनकी गिरावट सीमा के करीब हैं।
वेंटेड/डीगैसिंग स्क्रू: हाइग्रोस्कोपिक रेजिन के लिए
एक वेंटेड स्क्रू दो चरणों में चलता है। पहला चरण पिघलता है, फिर चैनल अचानक गहरा हो जाता है, जिससे बैरल में काटे गए वेंट पोर्ट पर पिघला हुआ दबाव शून्य के करीब हो जाता है। नमी और वाष्पशील पदार्थ अक्सर निर्वात के तहत वहां से निकल जाते हैं। दूसरे चरण में इंजेक्शन के लिए पिघले हुए पदार्थ पर दोबारा दबाव डाला जाता है।
यह हाइग्रोस्कोपिक रेजिन के लिए काम करता है जहां सुखाना अव्यावहारिक या अविश्वसनीय है। इसमें जोखिम भी होता है: यदि दोनों चरण बेमेल हैं, तो गैस के बजाय पिघल को वेंट पोर्ट से बाहर धकेल दिया जाता है। एक वेन्टेड स्क्रू और एक वेन्टेड बैरल को एक साथ डिज़ाइन किया जाना चाहिए, यही कारण है कि उन्हें एक सेट के रूप में निर्दिष्ट किया जाता है और आकस्मिक रूप से रेट्रोफिट नहीं किया जाता है।
पीवीसी-विशिष्ट स्क्रू डिज़ाइन: पीवीसी के साथ मानक स्क्रू विफल क्यों होते हैं
कठोर पीवीसी एक मानक पेंच को एक साथ दो तरह से सजाता है। यह कतरनी के नीचे विघटित हो जाता है, जिससे हाइड्रोजन क्लोराइड निकलता है, जो फिर उस स्टील को संक्षारित कर देता है जिस पर वह बैठता है। ऑपरेटर को दोष दिखने से पहले ही क्षति शुरू हो जाती है।
एक पीवीसी पेंच दोनों खतरों का उत्तर देता है। कम संपीड़न कतरनी को कोमल रखता है। पॉलिश की गई सतहें और मृत-स्पॉट-मुक्त ज्यामिति सामग्री को स्थिर होने और पकने से रोकती है। सेट को लगभग हमेशा सतह के उपचार में संक्षारण प्रतिरोध की आवश्यकता होती है, न कि केवल पहनने के प्रतिरोध की। हमारापीवीसी स्क्रू बैरल गाइडरसायन शास्त्र, और हमारे को शामिल किया गयाशंक्वाकार जुड़वां पेंच बैरलएक्सट्रूज़न पक्ष पर पीवीसी परोसें।
अपने रेज़िन के लिए सही स्क्रू बैरल का चयन कैसे करें
रेज़िन चयन पृष्ठ पर हर दूसरे निर्णय को संचालित करता है: ज्यामिति, स्टील और सतह। तालिका पढ़ें, फिर उसके नीचे दिए गए नोट्स पढ़ें, क्योंकि नोट्स में चेतावनियाँ होती हैं।
| राल | विशिष्ट एल/डी | विशिष्ट संपीड़न अनुपात | स्क्रू प्रकार | विशेष नोट |
|---|---|---|---|---|
| पीपी/पीई | 20:1 – 22:1 | 2.5:1 – 3.5:1 | जीपी या बाधा | क्षमाशील. सफाई से पिघलने के लिए सकारात्मक कतरनी की आवश्यकता होती है |
| पीएस/एचआईपीएस | 20:1 – 22:1 | 1.8:1 – 2.5:1 | जीपी | कम चिपचिपापन, आसानी से पिघल जाता है। कूल्हों पर हल्का मिश्रण |
| पेट | 20:1 – 24:1 | 2.0:1 – 2.5:1 | जीपी या बाधा | अनाकार. कतरनी की गर्मी देखें, धारियाँ आसानी से दिखाई देती हैं |
| पीसी और इंजीनियरिंग प्लास्टिक | 22:1 – 25:1 | 2.0:1 – 2.5:1 | बैरियर या जीपी, कम कतरनी | उच्च पिघल तापमान, संकीर्ण खिड़की। लंबा एल/डी, कोमल संपीड़न |
| पीवीसी कठोर | 18:1 – 20:1 | 1.6:1 – 2.5:1 | पीवीसी-विशिष्ट | संक्षारण प्रतिरोध वैकल्पिक नहीं है. अल्प निवास समय |
| पीवीसी लचीला | 18:1 – 20:1 | 2.0:1 – 2.8:1 | पीवीसी-विशिष्ट | कठोर से अधिक क्षमाशील, फिर भी संक्षारक |
| पीईटी (प्रीफॉर्म) | 20:1 – 24:1 | कम, सटीक पैमाइश | उद्देश्य-निर्मित पीईटी | इसे सुखाएं या ख़राब करें. कम कतरनी, न्यूनतम निवास, पॉलिश सतहें |
| पोम (एसीटल) | 20:1 – 22:1 | 2.5:1 – 3.5:1 | जीपी, कम कतरनी | अधिक गर्म करने पर तेजी से ख़राब हो जाता है। सटीक तापमान नियंत्रण |
| कांच से भरा/अपघर्षक | प्रति आधार राल | प्रति आधार राल | आधार प्रकार + कठोर सतह | ज्यामिति आधार राल का अनुसरण करती है।सतहक्या परिवर्तन होता है: द्विधात्विक हो जाओ |
इस तालिका का उपयोग कैसे करें:ये विशिष्ट प्रकाशित श्रेणियां और शुरुआती बिंदु हैं, विशिष्टताएं नहीं। आपकी मशीन, आपका ग्रेड, आपका हिस्सा और आपका आउटपुट संख्याओं को बदल देता है। एक स्क्रू डिज़ाइनर आपकी वास्तविक प्रक्रिया के विरुद्ध अंतिम ज्यामिति की पुष्टि करता है। उस बातचीत के बिना कभी भी सामान्य टेबल से ऑर्डर न करें।
पीपी और पीई: अर्ध-क्रिस्टलीय, मध्यम कतरनी
पॉलीओलेफ़िन आसान मामला है। वे कतरनी को सहन करते हैं, एक चौड़ी खिड़की पर पिघल जाते हैं, और एक जीपी पेंच को माफ कर देते हैं। मध्यम से उच्च संपीड़न अच्छी तरह से काम करता है, क्योंकि इन कम-चिपचिपाहट वाले रेजिन को आधे पिघले हुए माध्यम से फिसलने के बजाय सफाई से पिघलने के लिए सकारात्मक कतरनी की आवश्यकता होती है।
पतली दीवारों पर आउटपुट को जोर से दबाएं, और एक बैरियर स्क्रू उसी गति से अधिक पूर्ण पिघल प्रदान करके अपनी लागत अर्जित करता है।
एबीएस और पीएस: अनाकार, शीयर हीट देखें
अनाकार रेजिन किसी तीव्र बिंदु पर पिघलने के बजाय एक सीमा में नरम हो जाते हैं। पीएस कम संपीड़न पर चलता है क्योंकि यह बहुत आसानी से पिघल जाता है। एबीएस को अधिक देखभाल की आवश्यकता होती है: जब यह खराब हो जाता है तो इसमें धारियाँ और छींटे दिखाई देते हैं, और कतरनी गर्मी आमतौर पर इसका कारण होती है।
यदि एबीएस भागों में धारियाँ हैं और आपके सेटपॉइंट सही दिखते हैं, तो ड्रायर पर संदेह करने से पहले कतरनी पर संदेह करें। गर्मी-संवेदनशील अनाकार राल पर एक आक्रामक संपीड़न अनुपात अपने स्वयं के दोषों का निर्माण करता है।
पीसी और इंजीनियरिंग प्लास्टिक: उच्च तापमान, लंबा एल/डी
पीसी, नायलॉन, पीबीटी, और उनके रिश्तेदार उच्च स्तर पर पिघलते हैं और उसके करीब ही ख़राब हो जाते हैं। उन्हें पूरी तरह से पिघलाने की आवश्यकता होती है, जो लंबे समय तक एल/डी का तर्क देता है, लेकिन वे निवास समय को भी दंडित करते हैं, जो पिघल को एक बड़े बैरल में रखने के खिलाफ तर्क देता है।
हल्के दबाव और सही आकार के शॉट के साथ रिज़ॉल्यूशन लंबा एल/डी है। पीसी पर शॉट का आकार गलत रखें और सामग्री गर्मी के माध्यम से तब तक चक्रित होती है जब तक कि वह पीला न हो जाए, चाहे स्क्रू कितना भी अच्छा क्यों न हो।
पीवीसी कठोर और लचीला: संक्षारण प्रतिरोध महत्वपूर्ण
पीवीसी के बारे में उपरोक्त सभी बातें चयन पर लागू होती हैं। कठोर पीवीसी एल/डी और संपीड़न दोनों के निचले सिरे पर बैठता है, क्योंकि समय और कतरनी दोनों दुश्मन हैं। सतह के उपचार को केवल घर्षण ही नहीं, बल्कि संक्षारण का भी विरोध करना चाहिए, और यह द्विधातु बैरल के अंदर मिश्र धातु की पसंद को बदल देता है।
पीईटी और पोम: कम कतरनी, सटीक तापमान नियंत्रण
पीईटी हीड्रोस्कोपिक है. पिघले हुए पानी में पॉलिमर श्रृंखलाएं हाइड्रोलाइज हो जाती हैं, आंतरिक चिपचिपाहट कम हो जाती है, और पत्तियां भंगुर और धुंधली हो जाती हैं, जबकि मशीन ऐसी दिखती है जैसे यह ठीक से चल रही हो। राल को ठीक से सुखाएं, कम कतरनी चलाएं, निवास को छोटा रखें, और पॉलिश सतहों को निर्दिष्ट करें ताकि जमाव न हो।
पीओएम सामान्य संपीड़न को सहन करता है लेकिन अधिक गरम होने पर तेजी से ख़राब हो जाता है, और इसके क्षरण उत्पाद खतरनाक होते हैं। तापमान नियंत्रण और निवास समय का अनुशासन चतुर ज्यामिति से अधिक मायने रखता है।
ग्लास से भरी और अपघर्षक सामग्री: 30% लाइन
यहां पृष्ठ पर सबसे स्पष्ट नियम है, और यह एक संख्या है, भावना नहीं।30% तक ग्लास फाइबर: एक नाइट्राइडेड 38CrMoAlA सेट इसे संभालता है।हम ठीक उसी के लिए अपने नाइट्राइड इंजेक्शन स्क्रू का निर्माण और मूल्यांकन करते हैं, जिसे बुझाया और तड़का लगाया जाता है, फिर 950-1050 एचवी पर 0.5-0.8 मिमी केस में गैस-नाइट्राइड किया जाता है।
30% ग्लास से ऊपर, या शीर्ष पर खनिज भराव और ज्वाला मंदक के साथ, सतह को बदलना होगा।नाइट्राइडेड केस एक प्रसार परत है, और अपघर्षक भराव इसके नीचे के स्टील की तुलना में बहुत जल्दी कट जाता है।
तभी एद्विधातु पेंच बैरलअपग्रेड होना बंद हो जाता है और सही स्पेसिफिकेशन बन जाता है: हार्ड अलॉय ने बोर के वियर जोन के चारों ओर पूरा घेरा छिड़क दिया, जिससे अंदर की कठोरता 62 एचआरसी हो गई। ज्यामिति अभी भी आधार राल का अनुसरण करती है। केवल सतह बदलती है। हमाराद्विधात्विक बनाम नाइट्राइडेड गाइडलागत तर्क के माध्यम से काम करता है।
बैरल के प्रकार, सामग्री और सतह के उपचार
बैरल नाटकीय रूप से विफल नहीं होता. यह चुपचाप खुलता है, और आपका आउटपुट अपने साथ ले जाता है। सामग्री और सतह तय करती है कि इसमें कितना समय लगेगा।
मानक नाइट्राइडेड स्टील बैरल: अनुप्रयोग और सीमाएँ
नाइट्राइडिंग नाइट्रोजन को स्टील की सतह में फैला देती है, जिससे एक कठोर आवरण बन जाता है। हम अपने 38CrMoAlA इंजेक्शन स्क्रू को 500-560 डिग्री सेल्सियस पर गैस-नाइट्राइड करते हैं, जिससे 950-1050 एचवी पर 0.5-0.8 मिमी मोटी नाइट्राइड परत बनती है। यह अनुपचारित स्टील की तुलना में पहनने के प्रतिरोध को 30-40% तक बढ़ा देता है।
बेस स्टील को पहले बुझाया और तड़का लगाया जाता है, जो कतरनी पहनने के प्रतिरोध को अपने आप 50% तक बढ़ा देता है। साथ में, वे दो चरण पीई और पीपी जैसे गैर-संक्षारक रेजिन पर लगभग 10,000-20,000 घंटे का सेवा जीवन देते हैं।
इसकी सीमा केस की गहराई है. एक बार जब घर्षण नाइट्राइड परत को काट देता है, तो नीचे का नरम कोर तेजी से घिस जाता है। हम ग्लास-फाइबर-प्रबलित यौगिकों के लिए अपने नाइट्राइड इंजेक्शन स्क्रू को 30% (उदाहरण के लिए पीए प्लस ग्लास फाइबर) तक रेट करते हैं। उससे ऊपर, या संक्षारक रेजिन पर, नाइट्राइड केस बेजोड़ है और सतह को बदलना होगा।
बाईमेटेलिक बैरल: निर्माण, लागत, और जब इसका भुगतान होता है
एक द्विधातु बैरल एक मिश्र धातु-इस्पात बॉडी रखता है और एक अलग पहनने वाले मिश्र धातु को बोर में जोड़ता है। हमारे बैरल पर हम बोर के घिसाव क्षेत्र के पूरे घेरे के चारों ओर कठोर मिश्र धातु का छिड़काव करते हैं, जिससे अंदर की कठोरता 62 एचआरसी पर आ जाती है।
यह नाइट्राइडिंग से एक अलग तरह की सुरक्षा है। नाइट्राइड केस एक प्रसार परत है जिसे एक मिलीमीटर के अंशों में मापा जाता है। एक स्प्रेड या फ़्यूज्ड मिश्र धातु बोर विभिन्न धातुओं की एक परत है, और अपघर्षक भराव को इसके माध्यम से जाना पड़ता है।
खतरे के लिए मिश्र धातु का चयन किया जाता है। कार्बाइड युक्त और टंगस्टन-कार्बाइड सतहें कांच और खनिज भराव से घर्षण का विरोध करती हैं। निकेल-असर मिश्र धातुएं पीवीसी और ज्वाला-मंदक यौगिकों से जंग का विरोध करती हैं। गलत मिश्र धातु चुनें और आपने एक द्विधातु बैरल के लिए भुगतान किया है जो गलत समस्या का समाधान करता है।
जब भी आपका फ़ीड अपघर्षक या संक्षारक होता है तो इससे लाभ होता है। अंकगणित सरल है: यदि एक द्विध्रुवीय सेट आपकी सामग्री पर नाइट्राइड सेट की तुलना में कई गुना अधिक समय तक चलता है, तो उच्च खरीद मूल्य प्रति वर्ष कम लागत में विभाजित हो जाता है, इससे पहले कि आप स्क्रैप और डाउनटाइम की गणना करें जिससे आप बचें।
खंडित बनाम मोनोलिथिक बैरल: लचीलापन बनाम परिशुद्धता
एक मोनोलिथिक (एक-टुकड़ा) बैरल को एक ही बॉडी से तैयार किया जाता है। इसमें सीधापन और सघनता सबसे अच्छी होती है, और यह इंजेक्शन मोल्डिंग के लिए आदर्श है, जहां सटीक ड्राइव शॉट की स्थिरता को प्रभावित करती है।
खंडित बैरल अनुभागों से एक साथ बोल्ट होते हैं, जो पूरे बैरल को स्क्रैप किए बिना एक घिसे हुए अनुभाग को बदलने की अनुमति देता है, और वेंट पोर्ट को लचीले ढंग से स्थित करने की अनुमति देता है। व्यापार संरेखण है: प्रत्येक जोड़ गलत संरेखण का एक अवसर है, और इंजेक्शन मशीनें कंपाउंडिंग एक्सट्रूडर की तुलना में कम क्षमाशील हैं।
बेस स्टील और उस पर मौजूद सतह के विकल्प
38CrMoAlAवह बेस स्टील है जिससे हम अपने इंजेक्शन स्क्रू की मशीन बनाते हैं, और यह एक कारण से उद्योग का डिफ़ॉल्ट है। इसका क्रोमियम-मोलिब्डेनम-एल्यूमीनियम रसायन नाइट्राइडिंग के लिए डिज़ाइन किया गया है: एल्यूमीनियम मामले में कठोर, स्थिर नाइट्राइड बनाता है जबकि कोर कठोर रहता है।
बेस स्टील यांत्रिक भार वहन करता है। इसके ऊपर की सतह घिस जाती है, और यहीं असली विकल्प निहित है। के तौर परपेंच बैरल निर्माताहम पूरी सतह सीमा की आपूर्ति करते हैं, और प्रत्येक एक अलग खतरे का उत्तर देता है:
- nitriding— 950-1050 एचवी पर 0.5-0.8 मिमी परत। स्वच्छ रेजिन, ग्लास फाइबर 30% तक।
- द्विधातु सतह- बोर के घिसाव क्षेत्र के चारों ओर कठोर मिश्रधातु का मिश्रण, 62 एचआरसी तक का बोर। अपघर्षक और संक्षारक कर्तव्य.
- टंगस्टन कार्बाइड का छिड़काव- सबसे कठिन घर्षण मामलों के लिए।
- पीले रंग की परत- एक चिकनी, रिलीज-अनुकूल सतह। रंग बदलने और चिपकने में मदद करता है, भारी घर्षण से नहीं।
- स्टेनलेस स्टील- जब संक्षारण प्रतिरोध या सामग्री की शुद्धता पहनने के बजाय आवश्यकता की ओर ले जाती है।
हमारा स्क्रू बैरल सामग्री गाइड बेस स्टील्स की पूरी तुलना करता है।
भूतल उपचार की तुलना
| सामग्री/उपचार | कठोरता | प्रतिरोध पहन | संक्षारण प्रतिरोध | के लिए सर्वोत्तम |
|---|---|---|---|---|
| 38CrMoAlA, नाइट्राइडेड | 950-1050 एचवी, 0.5-0.8 मिमी परत | अच्छा | मध्यम | पीई, पीपी, पीएस, एबीएस; ग्लास फाइबर 30% तक। आर्थिक डिफ़ॉल्ट |
| द्विधातु सतह | 62 एचआरसी तक बोर करें | उत्कृष्ट | अच्छा | 30% से ऊपर ग्लास से भरा हुआ, खनिज से भरा हुआ, रिग्राइंड, अपघर्षक शुल्क |
| टंगस्टन कार्बाइड का छिड़काव | बहुत ऊँचा | उत्कृष्ट | अच्छा | सबसे कठिन घर्षण के मामले |
| निकेल-बेस मिश्र धातु सतह | प्रति फ़ॉर्मूलेशन चयनित | अच्छा | उत्कृष्ट | पीवीसी, फ़्लोरोपॉलिमर, ज्वाला मंदक |
| कठोर क्रोम चढ़ाना | कठोर, बहुत पतला | मध्यम | अच्छा | स्मूथ रिलीज़, आसान रंग परिवर्तन, एंटी-स्टिक |
| स्टेनलेस स्टील | प्रति ग्रेड | मध्यम | उत्कृष्ट | संक्षारण या शुद्धता-आधारित अनुप्रयोग |
सबसे गंदे फ़ीड के लिए सतह निर्दिष्ट करें जो लाइन वास्तव में चलेगी, सबसे साफ नहीं। साफ़ मामले के लिए निर्दिष्ट करना सबसे आम तरीका है जिससे एक नया सेट जल्दी ख़त्म हो जाता है।
रखरखाव: सेट द्वारा दिया जाने वाला प्रत्येक घंटा कैसे प्राप्त करें
रखरखाव से टूट-फूट नहीं होती। यह आपको अपरिहार्य प्रकार के ऊपर से टाले जा सकने वाले घिसाव को जोड़ने से रोकता है, और यह आपको इस पर प्रतिक्रिया करने के बजाय प्रतिस्थापन की योजना बनाने के लिए डेटा देता है।
नियमित निरीक्षण चेकलिस्ट
| आवृत्ति | क्या जांच करनी है | क्यों |
|---|---|---|
| हर पारी | पिघला हुआ तापमान बनाम सामान्य, पुनर्प्राप्ति समय, कुशन स्थिरता, मोटर लोड | ये दोष प्रकट होने से पहले ही बह जाते हैं |
| प्रत्येक सामग्री या रंग बदलता है | पूरी तरह शुद्ध करना; काले धब्बों या ख़राब सामग्री के लिए शुद्धिकरण का निरीक्षण करें | धब्बों का मतलब है कहीं मृत धब्बे या गिरावट |
| महीने के | थर्मोकपल और हीटर बैंड सत्यापित करें; फीड-थ्रोट कूलिंग की जाँच करें | एक ड्रिफ्टेड सेंसर महीनों तक बिना ध्यान दिए सामग्री को पकाता है |
| जब भी पेंच निकला | चिह्नित स्थानों पर उड़ान ओडी और बैरल बोर आईडी को मापें; चेक रिंग का निरीक्षण करें | पेंच पहले ही खुल चुका है. दस मिनट की माप निःशुल्क डेटा है |
| कम से कम वार्षिक (अपघर्षक या संक्षारक शुल्क) | नियोजित खिंचाव: पूर्ण घिसाव माप, संरेखण जांच, रीडिंग लॉग करें | भरा हुआ, पीवीसी, और रिग्राइंड ड्यूटी घिसाव साफ राल की तुलना में कहीं अधिक तेजी से सेट होता है |
रेजिन या रंग बदलते समय उचित शुद्धिकरण प्रक्रिया
व्यस्त दिनों के अपवाद के बिना, हर पड़ाव और हर बदलाव से पहले पर्ज करें। बैरल के अंदर ठंडा होने के लिए छोड़ी गई सामग्री ख़राब हो जाती है, सतहों पर पक जाती है, और बाद में ग्राहक के हिस्से में काले धब्बों के रूप में वापस आ जाती है।
रंग बदलने के लिए, शटडाउन के लिए, और गर्मी-संवेदनशील पॉलिमर पर स्विच करने से पहले एक वाणिज्यिक शुद्धिकरण यौगिक का उपयोग करें। वर्जिन पीई या पीपी संगत सामग्रियों के बीच नियमित बदलाव को संभालता है। पीसी और पीएमएमए जैसे उच्च तापमान वाले रेजिन अधिक मजबूती से टिकते हैं और उन्हें अधिक आक्रामक तरीके से शुद्ध करने की आवश्यकता होती है।
बंद करने से पहले शुद्ध करें, न केवल शुरू करने से पहले। आप कूलिंग बैरल में जो छोड़ते हैं वह अगले स्टार्टअप में आपके लिए समस्या बन जाती है।
स्क्रू-टू-बैरल क्लीयरेंस कैसे मापें
यह वह माप है जो राय को तथ्य में बदल देता है, और अधिकांश दुकानें इसे छोड़ देती हैं।
- स्क्रू को खींचकर साफ़ करें.गर्म, पीतल या तांबे के औजारों से। कभी भी स्टील स्क्रेपर्स, जो उपचारित सतह को काटते हैं जिस पर पेंच निर्भर करता है।
- माप स्थितियों को चिह्नित करेंकार्य अवधि के साथ: फ़ीड, संक्रमण, और न्यूनतम पैमाइश।
- उड़ान OD मापेंप्रत्येक स्थिति में एक बाहरी माइक्रोमीटर के साथ, असमान टूट-फूट को पकड़ने के लिए परिधि के चारों ओर कई बिंदुओं पर रीडिंग लेता है।
- बैरल बोर आईडी को मापेंमिलान स्थिति और गहराई पर एक बोर गेज के साथ।
- रेडियल क्लीयरेंस की गणना करें:बोर आईडी से फ्लाइट ओडी घटाएं और दो से विभाजित करें।
- बिल्ड ड्राइंग से तुलना करेंऔर प्रत्येक रीडिंग को दिनांक और घंटों के साथ लॉग करें।
परिणाम की व्याख्या मूल क्लीयरेंस के विरुद्ध करें, किसी सार्वभौमिक संख्या के विरुद्ध नहीं। एक उपयोगी दुकान नियम: जब निकासी लगभग निर्माण मूल्य से दोगुनी हो गई है, या जब आउटपुट एक ही स्क्रू गति पर उल्लेखनीय रूप से गिर गया है, तो प्रतिस्थापन की योजना बनाना शुरू करें। हमारी चरण-दर-चरण माप मार्गदर्शिका विधि को पूर्ण विवरण में शामिल करती है।
सफ़ाई का शेड्यूल और पर्जिंग कंपाउंड के प्रकार
यौगिक का कार्य से मिलान करें। उच्च चिपचिपाहट के साथ यांत्रिक (अपघर्षक-मुक्त) पर्ज स्क्रब। रासायनिक शुद्धिकरण ख़राब सामग्री और कार्बन पर हमला करते हैं। फोमिंग पर्ज का विस्तार मृत स्थानों तक पहुंचने के लिए होता है जहां लामिना का प्रवाह छूट जाता है।
गहरे-साफ़ अंतराल राल पर निर्भर करते हैं। उच्च तापमान वाले पॉलिमर तेजी से कार्बन बनाते हैं और उन्हें अधिक बार गहराई से शुद्ध करने की आवश्यकता होती है। आप जो भी दौड़ें, अंतराल को एक शेड्यूल पर रखें बजाय इसके कि आप इसे अपने लिए शेड्यूल करें।
कब मरम्मत करें बनाम कब बदलें
सेवा के प्रति वर्ष की लागत की तुलना करें, न कि दो मूल्य टैग की। ऐसा पुनर्निर्माण जिसकी लागत आधी हो लेकिन रिटर्न एक तिहाई वर्षों में मिले, छिपा हुआ महंगा विकल्प है।
मरम्मत दाहिनी ओर झुकती हैजब घिसाव आयामी और मध्यम होता है, आधार धातु मजबूत होती है, यह पहला पुनर्निर्माण है, और ज्यामिति अभी भी आपके राल के अनुरूप है।
प्रतिस्थापन दाहिनी ओर झुकता हैजब संक्षारण गहरा हो गया हो, जब पेंच पहले ही दोबारा बनाया जा चुका हो, जब आपकी सामग्री बदल गई हो और पुरानी ज्यामिति अब फिट न हो, या जब सेट एक सामान्य आकार का हो, जिसकी प्रतिस्थापन कीमत मरम्मत उद्धरण के करीब हो।
हमारी मरम्मत बनाम प्रतिस्थापन मार्गदर्शिका पूर्ण निर्णय तालिका प्रस्तुत करती है।
अतिरिक्त स्क्रू बैरल का उचित भंडारण और संचालन
एक अतिरिक्त सेट केवल तभी उपयोगी होता है जब आपको इसकी आवश्यकता पड़ने पर यह सीधा और साफ हो। स्क्रू को लंबाई के साथ समर्थन के साथ क्षैतिज रूप से रखें, टिप पर कभी भी झुकें नहीं। उन्हें जंग से बचाने के लिए कोट करें, उन्हें ढककर रखें, और भाग के साथ स्पेक शीट और मापी गई कठोरता के आंकड़े रखें।
स्पेयर-सेट रोटेशन रणनीतिकिसी भी त्वरित शुल्क से अधिक मूल्य का है, और लगभग कोई भी आपूर्तिकर्ता आपको यह नहीं बताएगा। मौजूदा सेट के विफल होने से पहले प्रतिस्थापन खरीद लें। नया सेट चलाएँ, उत्पादन जारी रहने तक पुराने को पुनर्निर्माण के लिए भेजें, और पुनर्निर्मित सेट को अतिरिक्त के रूप में शेल्फ पर रखें।
अब आप शून्य अनियोजित डाउनटाइम के साथ एक रोटेशन के स्वामी हैं, और प्रत्येक भविष्य का प्रतिस्थापन शनिवार को 2 बजे के बजाय आपके शेड्यूल पर होता है। रणनीति में कार्यशील पूंजी के एक सेट की लागत होती है और पहली बार ब्रेकडाउन नहीं होने पर इसे चुकाया जाता है।
क्या यह प्रक्रिया है या मशीन? एक निर्णय द्वार
यहां वह अनुभाग है जिसे कोई प्रतिस्पर्धी नहीं लिखता है, और यह इस गाइड के बाकी हिस्सों की तुलना में आपका अधिक समय बचाएगा।
जब कोई मोल्डिंग दोष दिखाई देता है, तो अधिकांश टीमें मशीन सेटिंग्स तक पहुंचती हैं। तापमान, पिछला दबाव, इंजेक्शन की गति, धारण समय। कभी-कभी यह सही होता है. लेकिन जब प्लास्टिसाइजिंग यूनिट खराब हो जाती है, तो कोई भी सेटिंग प्रक्रिया को ठीक नहीं करती है, और सप्ताह एक ऐसी खोज में गायब हो जाते हैं जो कभी सफल नहीं हो सकती।
किसी अन्य सेटपॉइंट को छूने से पहले इस गेट को चलाएँ।
1. क्या कुछ बदला?नया रेज़िन लॉट, नया कलरेंट, नया रिग्राइंड अनुपात, नया साँचा, कोई सेटिंग जिसे किसी ने समायोजित किया है? यदि हाँ, तो परिवर्तन का पीछा करें। अन्यथा सिद्ध होने तक यह एक प्रक्रिया समस्या है।
2. क्या दोष अचानक प्रकट हुआ, या कई हफ्तों में फैल गया?किसी परिवर्तन या टूटे हुए घटक की ओर अचानक इंगित करना। पहनने पर धीरे-धीरे बिंदु। घिसाव रातोरात नहीं आता।
3. क्या कुशन लगातार शॉट दर शॉट है?एक असंगत तकिया चेक रिंग बात कर रही है। किसी भी अन्य चीज़ से पहले इसका निरीक्षण करें।
4. क्या आउटपुट समान स्क्रू गति से गिरा है, या पुनर्प्राप्ति समय बढ़ गया है?दोनों क्लीयरेंस पर इंगित करते हैं, जिसका अर्थ है पेंच या बैरल घिसाव। सेटिंग्स खोई हुई क्लीयरेंस को पुनर्स्थापित नहीं कर सकतीं।
5. क्या पिघला हुआ तापमान अपरिवर्तित निर्धारित बिंदुओं पर चढ़ रहा है?पेंच अतिरिक्त कतरनी गर्मी पैदा कर रहा है, आमतौर पर क्योंकि यह घिसे हुए क्लीयरेंस के खिलाफ अधिक मेहनत कर रहा है।
6. क्या हर सफाई के बाद काले धब्बे वापस आ जाते हैं?सामग्री एक मृत स्थान पर ठहर रही है। पुराने सेट पर, वह मृत स्थान अक्सर घिसा-पिटा होता है, जिसमें ख़राब पिघलाव होता है।
प्रश्न 3 से 6 पर तीन या अधिक "हाँ" उत्तरों का मतलब है कि मशीन आपको बता रही है कि प्लास्टिसाइजिंग यूनिट खराब हो गई है। ट्यूनिंग बंद करो. पेंच खींचो और इसे मापो।
माप में एक घंटा लगता है। सेटिंग्स के माध्यम से एक यांत्रिक दोष का पीछा करने में कई सप्ताह लग जाते हैं, और यह कभी भी एकत्रित नहीं होता है, क्योंकि उत्तर नियंत्रक में कभी नहीं था।
मूल-कारण तालिका के साथ समस्या निवारण मार्गदर्शिका
नीचे दिया गया प्रत्येक दोष प्रक्रिया या यांत्रिक घिसाव से आ सकता है। तालिका का नाम हैपेंच और बैरलमूल कारण, क्योंकि वह वह आधा हिस्सा है जिसे बाकी सभी लोग छोड़ देते हैं।
| संकट | लक्षण | पेंच/बैरल मूल कारण | सुधारात्मक कार्रवाई |
|---|---|---|---|
| काली धारियाँ/जलने के निशान | भाग में काले धब्बे या धारियाँ; रुकने के बाद बदतर | घिसे-पिटे स्थान या किसी मृत स्थान में जमा अवक्रमित सामग्री; स्कोर बोर; क्षतिग्रस्त पेंच सतह | गहरा शुद्धिकरण. यदि धब्बे वापस आते हैं, तो खींचें और निरीक्षण करें। स्कोरिंग और घिसे हुए क्लीयरेंस की जाँच करें। यदि सेट में सामग्री जमा हो रही है तो उसे बदल दें |
| असंगत शॉट आकार/छोटे शॉट | शॉट वजन का बहाव; कुशन शॉट दर शॉट अलग-अलग होता है | जांच करें कि रिंग सील नहीं कर रही है(अत्यन्त साधारण); घिसी हुई उड़ानें पिघल को पीछे की ओर रिसने देती हैं; बैरल बोर वृहदाकार | सबसे पहले चेक रिंग का निरीक्षण करें। फिर निकासी को मापें। सेटिंग्स लीक हो रहे नॉन-रिटर्न वाल्व को ठीक नहीं करेंगी |
| पिघलने का तापमान बढ़ रहा है | वास्तविक पिघला हुआ तापमान निर्धारित बिंदुओं से ऊपर; सामग्री का रंग खराब होना | गलत संपीड़न अनुपात से अत्यधिक कतरनी; घिसे हुए क्लीयरेंस के कारण स्क्रू को अधिक मेहनत करनी पड़ती है; प्रवाहित थर्मोकपल | थर्मोकपल सत्यापित करें. स्क्रू की गति और बैक प्रेशर की जाँच करें। यदि रेज़िन के लिए ज्यामिति ग़लत है, तो पेंच ही समाधान है |
| धीमी गति से पुनर्प्राप्ति / लंबे समय तक प्लास्टिकीकरण | पुनर्प्राप्ति समय बढ़ता है; चक्र का समय बढ़ता है | घिसा हुआ क्लीयरेंस पंपिंग दक्षता को कम करता है; फ़ीड अनुभाग मुद्दा; राल के लिए गलत ज्यामिति | पहले फीड-थ्रोट कूलिंग और पेलेट फीड की जाँच करें। फिर ड्राइंग के विरुद्ध क्लीयरेंस मापें |
| मोटर लोड / बैक प्रेशर बढ़ना | मोटर एम्प निरंतर आउटपुट पर चढ़ते हैं; टॉर्क अलार्म | बोर में पेंच खींचना (गलत संरेखण, मुड़ा हुआ पेंच); अत्यधिक कतरनी; अवक्रमित सामग्री निर्माण प्रतिरोध | संरेखण और पेंच सीधेपन की जाँच करें। एक मुड़ा हुआ पेंच बोर के एक तरफ को घिस देता है और नए बैरल को भी नष्ट कर देगा |
| सामग्री का क्षरण / मलिनकिरण | पीलापन, छींटे, भंगुरता, गंध | निवास का समय बहुत लंबा (बैरल के लिए बहुत छोटा शॉट); कतरनी बहुत आक्रामक; सामग्री धारण करने वाले मृत धब्बे | शॉट-आकार और बैरल-क्षमता अनुपात की जाँच करें। कतरनी कम करें. गर्मी-संवेदनशील रेजिन पर, कम-संपीड़न पेंच ही एकमात्र वास्तविक समाधान हो सकता है |
| भाग में पिघला हुआ/ठोस कण | कठोर धब्बे; लेंस जैसे दोष; कमज़ोर स्थान | अपर्याप्त पिघलने की क्षमता: एल/डी बहुत छोटा, संपीड़न गलत, आउटपुट उस स्तर से आगे चला गया जहां स्क्रू पिघल सकता है, या घिसा हुआ क्लीयरेंस | आउटपुट कम करें या बैरियर स्क्रू में अपग्रेड करें। यदि सेट खराब हो गया है, तो कोई भी सेटिंग पिघलने को ठीक नहीं करती है |
| रंग का बिखरना/खराब फैलाव | असमान रंग; मास्टरबैच फैल नहीं रहा है | कोई मिश्रण अनुभाग नहीं; घिसा-पिटा पेंच खराब मिश्रण; भरे हुए या रंगीन यौगिक के लिए गलत पेंच | एक मिश्रण अनुभाग (मैडॉक या पिन) निर्दिष्ट करें। पहले पुष्टि करें कि पेंच यूं ही घिसा हुआ नहीं है |
काली धारियाँ या जले हुए निशान
ख़राब पॉलिमर कहीं-कहीं रुक रहा है और टुकड़ों में टूट रहा है। क्लासिक छिपने के स्थान घिसे-पिटे क्लीयरेंस, एक स्कोर्ड बोर, एक क्षतिग्रस्त चेक रिंग और कोई भी मृत स्थान हैं जहां प्रवाह रुक जाता है।
पहले गहन शुद्धिकरण करें। यदि पूरी तरह से साफ करने के बाद धब्बे वापस आ जाते हैं, तो सामग्री केवल अवशेष नहीं है। यह आपकी मशीन में एक स्थान द्वारा लगातार निर्मित किया जा रहा है, और आपको स्क्रू खींचकर इसे ढूंढना होगा।
असंगत शॉट आकार या छोटे शॉट
किसी सेटिंग को छूने से पहले रिंग की जाँच करें। जब नॉन-रिटर्न वाल्व सील करना बंद कर देता है, तो इंजेक्शन के दौरान पिघल पीछे की ओर निकल जाता है, और मशीन ने जिस शॉट को मापा है, वह वह शॉट नहीं है जो मोल्ड को प्राप्त होता है।
सस्ता गद्दी है. एक सुसंगत प्रक्रिया एक स्थिर गद्दी रखती है। जब कुशन शॉट दर शॉट भटकता है, तो पिघलाव कहीं और जा रहा है जो इसे नहीं करना चाहिए।
पिघले हुए तापमान का बढ़ना या बहुत अधिक होना
सेटपॉइंट पर भरोसा करने के बजाय जांच से वास्तविक पिघल को मापें। यदि वास्तविक पिघलन ज़ोन से काफी ऊपर चलता है, तो अतिरिक्त गर्मी कतरनी से आ रही है, बैंड से नहीं।
कतरनी गर्मी तब बढ़ जाती है जब संपीड़न राल के लिए बहुत आक्रामक होता है, जब पेंच की गति बहुत अधिक होती है, जब पिछला दबाव अत्यधिक होता है, और जब घिसे हुए पेंच को उसी सामग्री को स्थानांतरित करने के लिए अधिक मेहनत करनी पड़ती है।
धीमी गति से पेंच पुनर्प्राप्ति / लंबा प्लास्टिकीकरण समय
हॉपर से प्रारंभ करें. ब्रिजिंग छर्रों, अत्यधिक गर्म फ़ीड गले, और अपर्याप्त फ़ीड शीतलन सभी पेंच और खिंचाव वसूली को कम करते हैं, और उनमें से कोई भी पेंच दोष नहीं है।
यदि चारा स्वस्थ है और रिकवरी अभी भी धीमी है, तो निकासी को मापें। एक पेंच जिसने घिसने के लिए अपनी पंपिंग क्षमता खो दी है, उसे उसी शॉट को भरने में अधिक समय लगता है, और चक्र का समय इसे प्रतिबिंबित करता है।
मोटर लोड या बैक प्रेशर बढ़ना
निरंतर आउटपुट पर बढ़ते एम्प्स का मतलब है कि कुछ विरोध कर रहा है। बोर में एक मुड़ा हुआ पेंच घिसना एक खतरनाक मामला है: यह बैरल के एक तरफ घिस जाता है, और उस गलत संरेखण के खिलाफ स्थापित एक नया पेंच उसी शेड्यूल पर उसी तरह घिसता है।
कुछ भी ऑर्डर करने से पहले सीधापन और संरेखण जांच लें। एक तरफा बोर घिसना फिंगरप्रिंट है।
सामग्री का क्षरण या मलिनकिरण
दो कारण हावी हैं: सामग्री बहुत गर्म है, या यह बहुत लंबे समय से गर्म है। दूसरा वो है जिसे लोग मिस करते हैं.
एक शॉट जो कि बैरल के पत्तों के लिए बहुत छोटा है, चक्र दर चक्र के दौरान बैठे-बैठे पिघल जाता है, धीरे-धीरे पीला होने तक पकाता है। कोई भी स्क्रू डिज़ाइन बड़े आकार के बैरल में कम आकार के शॉट को ठीक नहीं करता है। स्क्रू का व्यास ठीक करें, या कार्य को छोटी मशीन में ले जाएँ।
रिप्लेसमेंट स्क्रू बैरल का ऑर्डर कैसे करें
कोई भी प्रतिस्पर्धी इसे कवर नहीं करता है, और यह वह हिस्सा है जिसकी खरीदारों को वास्तव में आवश्यकता होती है। चाहे आप OEM से ऑर्डर करें या किसी स्वतंत्र सेपेंच बैरल कारखाना, वही जानकारी उद्धरण को संचालित करती है।
आयाम और विशिष्टताएँ आपको प्रदान करनी होंगी
- मशीन का ब्रांड और मॉडल.माउंटिंग और ड्राइव-एंड आयामों की पुष्टि करने के लिए एक नेमप्लेट फोटो पर्याप्त है।
- पेंच व्यास और एल/डी अनुपात,किसी रेखाचित्र से या सीधे मापा गया।
- राल, भराव सामग्री के साथ.यह सूची में किसी भी अन्य चीज़ की तुलना में बेस स्टील और सतह के उपचार को अधिक प्रेरित करता है।
- शॉट का आकार और लक्ष्य चक्र,इसलिए ज्यामिति को कॉपी करने के बजाय अनुकूलित किया जा सकता है।
- एक रेखाचित्र, या एक घिसा-पिटा नमूना।या तो काम करता है. एक घिसे हुए हिस्से को मापा जा सकता है और पूरी ज्यामिति का पुनर्निर्माण किया जा सकता है।
- पिछली बार क्या गलत हुआ था.भाग के साथ पहनने का पैटर्न भी भेजें। चिकना आयाम हानि घर्षण कहता है। पिटिंग संक्षारण कहती है। एक तरफा घिसाव संरेखण कहता है, जिसे नया पेंच ठीक नहीं करेगा।
वह अंतिम वस्तु वह है जिसे खरीदार भूल जाते हैं, और वह वह है जो आपको किसी विफलता की विश्वसनीय प्रति खरीदने से रोकती है।
OEM-मैच बनाम कस्टम डिज़ाइन: पक्ष और विपक्ष
एक OEM मैचमूल ज्यामिति को पुन: प्रस्तुत करता है। यह सही निर्णय है जब मूल पेंच आपकी प्रक्रिया के अनुकूल हो और बस खराब हो गया हो। अनुमान लगाने योग्य, ड्राइंग के विरुद्ध सत्यापन योग्य, पुनर्वैधीकरण की कोई प्रक्रिया नहीं।
एक कस्टम डिज़ाइनआज आप वास्तव में जो चलाते हैं, उसके अनुरूप ज्यामिति बदलता है। यह सही कॉल है जब प्रक्रिया आगे बढ़ी और स्क्रू ने नहीं किया: आपने रिग्राइंड जोड़ा, भरे हुए ग्रेड पर स्विच किया, आउटपुट लक्ष्य बदल दिए, या मूल स्क्रू ने कभी भी आपके राल को अच्छी तरह से संभाला नहीं।
जब प्रक्रिया बदल गई हो तो ओईएम मैच का ऑर्डर देने से नए स्टील में समस्या उत्पन्न हो जाती है। मूल डिज़ाइन ठीक होने पर कस्टम डिज़ाइन का ऑर्डर देने से लागत और पुनर्वैधीकरण बिना किसी शुल्क के जुड़ जाता है। पहनने का पैटर्न आपको बताता है कि आप किस स्थिति में हैं।
चीन से सोर्सिंग करते समय क्या अपेक्षा करें
लीड समय ज्यामिति, सतह के उपचार और ड्राइंग मौजूद है या नहीं पर निर्भर करता है। इसे अपने उद्धरण के साथ लिखित रूप में मांगें, और पूछें कि घड़ी किस समय शुरू होती है: ड्राइंग की पुष्टि, या खरीद आदेश। वे एक ही तारीख नहीं हैं, और अंतर अक्सर एक सप्ताह का होता है।
प्रतिबद्ध होने से पहले ध्यान देने योग्य तीन बातें:
- जब उत्पादन शुरू होता है.एक घिसे-पिटे नमूने को रिवर्स-इंजीनियरिंग करने से एक चिप को काटने से पहले का समय जुड़ जाता है। एक चित्र उस चरण को हटा देता है.
- सतही उपचार क्या जोड़ता है.बाईमेटेलिक सरफेसिंग और कार्बाइड छिड़काव अपनी कतार के साथ अलग-अलग प्रक्रिया चरण हैं।
- समुद्री माल ढुलाई, अलग से।यह विनिर्माण के अग्रणी समय में नहीं है, और यह वह संख्या है जो पहली बार खरीदारों को आश्चर्यचकित करती है।
हमारा अपना उद्धरण डिज़ाइन द्वारा पारदर्शी है: हम उत्पाद, शिपिंग और चल रहे रखरखाव को कवर करने वाली अनुमानित लागत देते हैं, इसलिए बाद में पता लगाने के लिए कुछ भी नहीं है। आपको वह उद्धरण 12 घंटे के भीतर मिल जाएगा।
पहले वर्णित अतिरिक्त-सेट रोटेशन के साथ लीड टाइम के आसपास योजना बनाएं। वियर लॉग से ऑर्डर किया गया सेट आपके शेड्यूल पर भेजा जाता है। ब्रेकडाउन से ऑर्डर किया गया सेट चौबीस घंटे के हिसाब से हवाई मार्ग से भेजा जाता है, ऐसी कीमत पर जिसे समझाने में किसी को मजा नहीं आता।
गुणवत्ता स्वीकृति मानदंड और निरीक्षण बिंदु
ये वे जाँचें हैं जो एक वास्तविक आपूर्तिकर्ता को एक सस्ते आपूर्तिकर्ता से अलग करती हैं। ऑर्डर देने से पहले उन्हें लिखित रूप में मांगें और सेट आने पर उन्हें सत्यापित करें:
- प्रत्येक उड़ान के दौरान कई बिंदुओं पर बाहरी व्यास
- बोर व्यास और बेलनाकारता
- सतह की कठोरता के रूप मेंमापा मूल्य(एचवी या एचआरसी), कैटलॉग विनिर्देश नहीं
- नाइट्राइडेड केस की गहराई, या द्विधातु बोर पर मिश्र धातु परत की गहराई
- एकाग्रता और सीधापन
- सतह खुरदरापन (रा)
- बेस स्टील ग्रेड, पुष्टि की गई
कठोरता और केस की गहराई दो चीजें हैं जो सबसे अधिक मायने रखती हैं, और ये दोनों अक्सर चुपचाप डाउनग्रेड हो जाती हैं। 950-1050 एचवी और 0.5-0.8 मिमी गहराई पर एक नाइट्राइड परत एक विनिर्देश है जिसके लिए आप एक आपूर्तिकर्ता को पकड़ सकते हैं। "नाइट्राइडेड" अपने आप में नहीं है।
यदि कोई उद्धरण दूसरों से नाटकीय रूप से नीचे आता है, तो पूछें कि स्टील क्या है और उपचार कितना गहरा है। लगभग हमेशा यही वह जगह है जहां अंतर छिपा होता है, और आप इसका बदला जल्दी पहनने पर चुकाते हैं।
हमारा पूरा सोर्सिंग वॉकथ्रू कस्टम स्क्रू बैरल ऑर्डर गाइड में बैठता है।
प्रतिस्थापन या कस्टम इंजेक्शन स्क्रू बैरल की आवश्यकता है? अपना मशीन मॉडल, ड्राइंग, या पहना हुआ नमूना भेजें। हम 12 घंटे के भीतर बोली लगाते हैं।
एक स्क्रू बैरल कोटेशन प्राप्त करेंअक्सर पूछे जाने वाले प्रश्नों
प्रश्न: इंजेक्शन मोल्डिंग स्क्रू बैरल कितने समय तक चलता है?
उत्तर: पीई और पीपी जैसे गैर-संक्षारक रेजिन पर, हमारे नाइट्राइडेड 38CrMoAlA इंजेक्शन स्क्रू लगभग 10,000-20,000 घंटे चलते हैं। ग्लास से भरे यौगिक, पीवीसी और भारी रिग्राइंड इसे कम करते हैं, और कितना यह भराव सामग्री और आउटपुट पर निर्भर करता है। घड़ी मत चलाओ और आशा करो: मापो। अपघर्षक ड्यूटी पर वर्ष में कम से कम एक बार बिल्ड ड्राइंग के विरुद्ध फ्लाइट ओडी और बोर आईडी की जांच करें, और प्रवृत्ति को लॉग करें। रुझान, घंटों का आंकड़ा नहीं, आपको बताता है कि अगला सेट कब ऑर्डर करना है।
प्रश्न: स्क्रू और बैरल के बीच मानक निकासी क्या है?
ए: कोई एकल आंकड़ा नहीं है, क्योंकि पेंच व्यास के साथ क्लीयरेंस स्केल। एक नए सेट के लिए उद्योग का सामान्य नियम पेंच व्यास के प्रत्येक इंच के लिए प्रति पक्ष लगभग 0.001 इंच रेडियल क्लीयरेंस है, इसलिए 60 मिमी का पेंच प्रति पक्ष 0.06 मिमी के करीब उतरता है। आपकी बिल्ड ड्राइंग प्राधिकारी है. एक व्यावहारिक सेवा सीमा के रूप में, जब मापी गई निकासी लगभग निर्माण मूल्य से दोगुनी हो गई है, या आउटपुट उसी स्क्रू गति पर उल्लेखनीय रूप से गिर गया है, तो प्रतिस्थापन की योजना बनाएं।
प्रश्न: क्या मैं कई अलग-अलग रेजिन के लिए एक स्क्रू का उपयोग कर सकता हूँ?
उत्तर: एक परिवार के भीतर, हाँ। एक सामान्य प्रयोजन वाला स्क्रू पीई, पीपी, पीएस और एबीएस को स्वीकार्य रूप से संभालता है, यही कारण है कि मशीन निर्माता इसे मानक के रूप में शिप करते हैं। परिवारों में, नहीं। कठोर पीवीसी पर एक जीपी स्क्रू सामग्री को ख़राब कर देता है और स्टील को संक्षारित कर देता है। कांच से भरे नायलॉन पर लगा जीपी स्क्रू तेजी से खराब हो जाता है। और एक शॉट वॉल्यूम के लिए आकार का स्क्रू उस काम को पूरा नहीं कर सकता है जो सामग्री को पकाए बिना बैरल के एक छोटे हिस्से का उपयोग करता है। यदि आपके रेजिन उन अंतरालों को फैलाते हैं, तो आपको एक से अधिक स्क्रू, या सबसे कठिन मामले के लिए डिज़ाइन किए गए स्क्रू की आवश्यकता होती है।
प्रश्न: मैं कैसे बता सकता हूं कि मेरा इंजेक्शन मोल्डिंग स्क्रू खराब हो गया है?
उत्तर: मशीन आपको पहले बताती है, और माइक्रोमीटर इसकी पुष्टि करता है। समान स्क्रू गति पर आउटपुट गिरने, पुनर्प्राप्ति समय बढ़ने, अपरिवर्तित सेटपॉइंट्स पर तापमान चढ़ने, काले धब्बे जो सफाई के बाद वापस आते हैं, और शॉट आकार के बहाव पर नज़र रखें। इनमें से कोई भी पेंच खींचने को उचित ठहराता है। फिर मिलान स्थिति पर एक माइक्रोमीटर और बोर गेज के साथ बोर आईडी के साथ उड़ान ओडी को मापें, और ड्राइंग के खिलाफ रेडियल क्लीयरेंस की तुलना करें। लक्षण सुझाते हैं; माप पुष्टि करता है.
प्रश्न: बाईमेटैलिक स्क्रू बैरल क्या है और मुझे इसकी आवश्यकता कब होगी?
ए: एक द्विधातु बैरल एक मिश्र धातु-स्टील बॉडी रखता है और एक कठिन पहनने वाले मिश्र धातु को बोर में जोड़ता है। हमारे बैरल पर हम बोर के पहनने वाले क्षेत्र के चारों ओर पूरे चक्र में कठोर मिश्र धातु का छिड़काव करते हैं, जिससे अंदर की कठोरता 62 एचआरसी पर आ जाती है। रेखा खींचना आसान है:नाइट्राइडेड 38CrMoAlA सेट पर 30% तक ग्लास फाइबर ठीक चलता है. 30% से ऊपर का ग्लास, खनिज भराव या ज्वाला मंदक के साथ, या संक्षारक राल पर, द्विधात्विक हो जाता है। नाइट्राइडेड केस 0.5-0.8 मिमी प्रसार परत है, और नीचे का स्टील खत्म होने से बहुत पहले भारी भराव इसके माध्यम से कट जाता है।
प्रश्न: क्या स्क्रू डिज़ाइन इंजेक्शन मोल्डिंग में भाग की गुणवत्ता को प्रभावित करता है?
उत्तर: सीधे तौर पर, और अधिकांश प्रक्रिया सेटिंग्स से कहीं अधिक। पेंच ज्यामिति यह निर्धारित करती है कि सामग्री कितनी पूरी तरह से पिघलती है, पिघलने का तापमान कितना समान है, रंग और भराव कितनी अच्छी तरह फैलते हैं, और शॉट कितना सुसंगत है। पिघलना, धारियाँ, छींटे, गिरावट, और शॉट भिन्नता सभी स्क्रू डिज़ाइन या स्क्रू घिसाव का पता लगाते हैं, कम से कम जितनी बार वे नियंत्रक पर वापस आते हैं। जब कोई दोष आपके द्वारा किए गए प्रत्येक सेटिंग परिवर्तन का विरोध करता है, तो ज्यामिति या टूट-फूट आमतौर पर इसका कारण होती है।
प्रश्न: इंजेक्शन स्क्रू और एक्सट्रूज़न स्क्रू के बीच क्या अंतर है?
ए: एक एक्सट्रूज़न स्क्रू लगातार घूमता रहता है और पंप बिना रुके आगे की ओर पिघल जाता है। एक इंजेक्शन स्क्रू दो काम करता है: यह एक शॉट को प्लास्टिक बनाने के लिए घूमता है, फिर घूमना बंद कर देता है और इसे इंजेक्ट करने के लिए प्लंजर की तरह आगे बढ़ता है। वह पारस्परिक क्रिया यही कारण है कि इंजेक्शन स्क्रू टिप पर एक चेक रिंग रखते हैं, और वे एक्सट्रूज़न स्क्रू की तुलना में कम एल/डी अनुपात, आमतौर पर 18:1 से 25:1 तक क्यों चलते हैं। सामग्री शॉट्स के बीच एक इंजेक्शन बैरल में भी बैठती है, जिससे निवास का समय और शॉट का आकार महत्वपूर्ण हो जाता है।
प्रश्न: क्या कोई स्क्रू बैरल निर्माता बिना ड्राइंग के मेरे स्क्रू की नकल कर सकता है?
उत्तर: हाँ. घिसे हुए हिस्से को शिप करें और ज्यामिति को मापा और पुनर्निर्मित किया जा सकता है: व्यास, पहलू अनुपात, चैनल की गहराई, और ड्राइव के अंत में फिट आयाम। हम इंजेक्शन स्क्रू को ±0.001 मिमी तक रखते हैं। एक सावधानी बताने लायक है: एक घिसा हुआ पेंच कारखाने से निकलने की तुलना में छोटा होता है, इसलिए प्रतिस्थापन को घिसे हुए आयामों के बजाय मूल डिजाइन इरादे के अनुसार बनाया जाना चाहिए। भाग के साथ पहनने का पैटर्न भेजें, और नया स्क्रू विरासत में मिलने के बजाय विफलता के विरुद्ध निर्दिष्ट हो जाता है।
निष्कर्ष
तीन विचार संपूर्ण मार्गदर्शक हैं।
चयन राल का अनुसरण करता है.ज्यामिति (एल/डी, संपीड़न अनुपात, स्क्रू प्रकार) आपके पॉलिमर के पिघलने के तरीके से मेल खाती है। सतही उपचार इस बात से मेल खाता है कि आपका फ़ीड कितना गंदा है। स्वच्छ रेजिन नाइट्राइडेड 38CrMoAlA पर खुशी से चलते हैं। अपघर्षक और संक्षारक फ़ीड के लिए एक द्विधातु बोर की आवश्यकता होती है, और साफ केस को निर्दिष्ट करना सबसे आम तरीका है जिससे एक नया सेट जल्दी खत्म हो जाता है।
रखरखाव वर्षों को खरीदता है, और डेटा योजना को खरीदता है।प्रत्येक स्टॉप से पहले पर्ज करें, स्टील के बजाय पीतल से साफ करें, और हर बार स्क्रू निकलने पर क्लीयरेंस को मापें। एक घिसा हुआ लॉग बदल जाता है "क्या यह घिसा हुआ है?" "यह कब सीमा पार करेगा?" में, जो नियोजित बदलाव और शटडाउन के बीच का अंतर है।
प्रक्रिया को ट्यून करने से पहले मशीन का निदान करें।जब आउटपुट गिरता है, साइकिल खिंचती है, कुशन भटकता है, या सफाई के बाद धब्बे वापस आते हैं, तो प्लास्टिसाइजिंग इकाई बात कर रही है। सेटिंग्स खोई हुई क्लीयरेंस को बहाल नहीं कर सकती हैं या घिसे हुए चेक रिंग को फिर से सील नहीं कर सकती हैं। पेंच खींचो और इसे मापो।
नन्हैया ने बीस वर्षों से अधिक समय से स्क्रू और बैरल का निर्माण किया है और दुनिया भर में 500 से अधिक ग्राहकों को सेवा प्रदान करता है। हमारे इंजेक्शन स्क्रू को 38CrMoAlA से मशीनीकृत किया जाता है, बुझाया और तड़का लगाया जाता है, फिर 500-560°C पर 0.5-0.8 मिमी केस में 950-1050 HV पर गैस-नाइट्राइड किया जाता है, ±0.001 मिमी की सहनशीलता के लिए रखा जाता है, और गैर-संक्षारक रेजिन पर 10,000-20,000 घंटे के लिए रेट किया जाता है। जहां फ़ीड अधिक कठोर है, हम बोर के पहनने वाले क्षेत्र के चारों ओर पूर्ण चक्र में कठोर मिश्र धातु का छिड़काव करते हैं और आंतरिक कठोरता को 62 एचआरसी तक ले जाते हैं।
आपके ऑर्डर देने से पहले, हमारे इंजीनियर आपके साथ मापदंडों पर काम करते हैं: व्यास, पहलू अनुपात, स्क्रू चैनल की गहराई, और 38CrMoAlA और एक डुप्लेक्स मिश्र धातु के बीच सामग्री की पसंद। वह परामर्श मुफ़्त है, और इसके बाद दिए गए उद्धरण में उत्पाद, शिपिंग और अपेक्षित रखरखाव लागत शामिल है, इसलिए बाद में ऐसा कुछ भी दिखाई नहीं देता जो पृष्ठ पर नहीं था।
डिलीवरी के बाद, हमारे तकनीशियन इंस्टॉलेशन और कमीशनिंग का समर्थन करते हैं, वारंटी अनुबंध तक चलती है (आमतौर पर एक से दो साल), और बिक्री के बाद के किसी भी मुद्दे पर 24 घंटों के भीतर प्रतिक्रिया मिलती है और 48 घंटों के भीतर समाधान मिलता है।
हमें अपना मशीन मॉडल, रेजिन और वह समस्या भेजें जिसे आप हल करने का प्रयास कर रहे हैं। आपके पास बारह घंटे के भीतर एक विशिष्टता और एक उद्धरण होगा।
हमें अपनी मशीन, अपना रेज़िन और पिछली बार क्या ग़लती हुई, बताएं। हम उस सेट को निर्दिष्ट करेंगे जो इसे ठीक करता है, उसे नहीं जो इसे दोहराता है।
कोटेशन के लिए नन्हैया से संपर्क करें