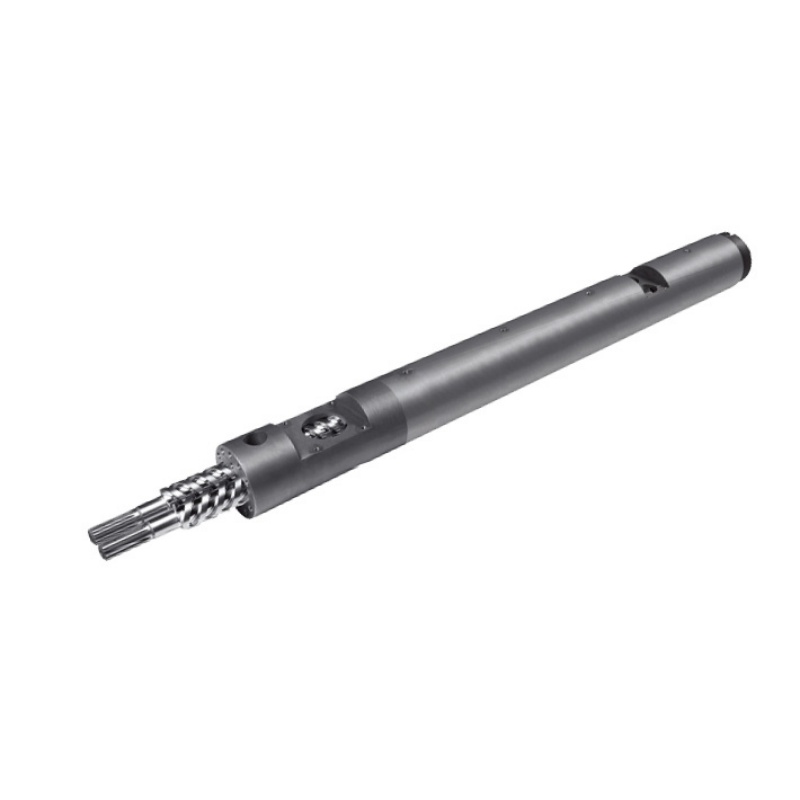
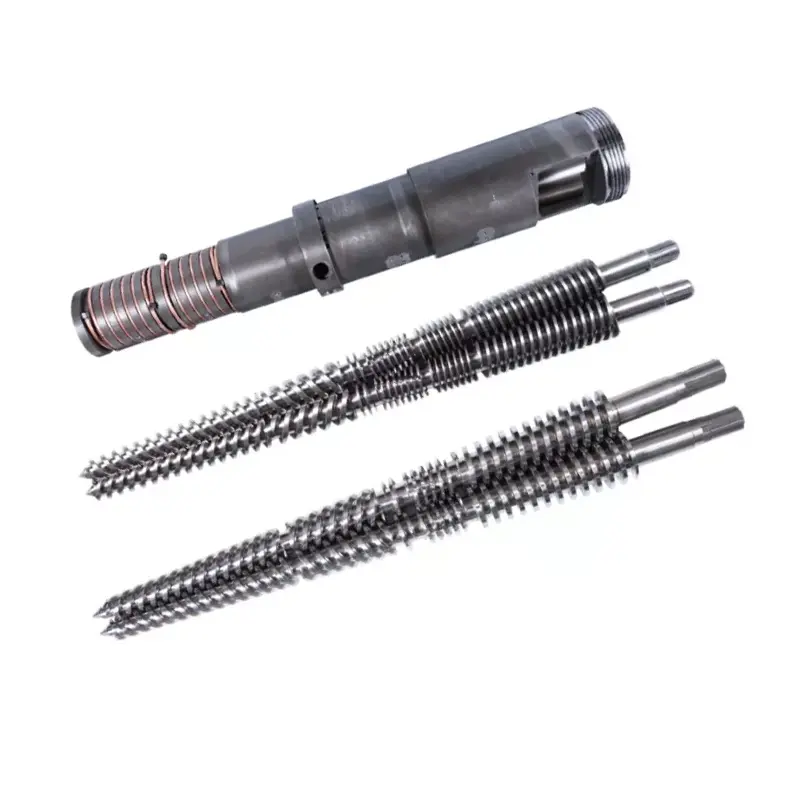
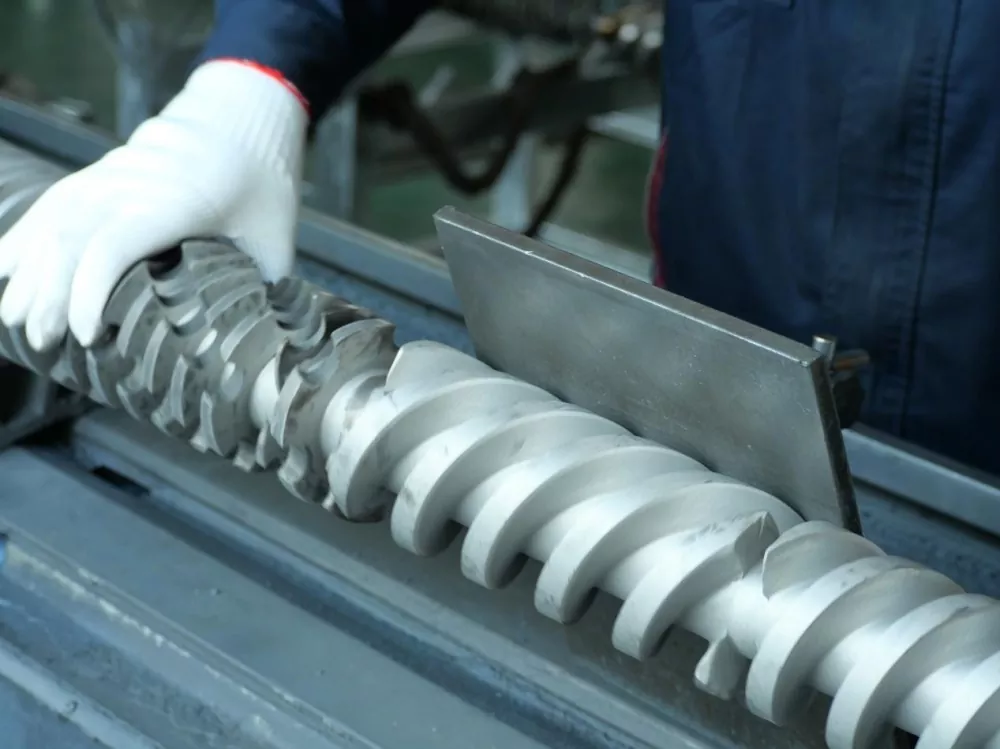
एक ट्विन स्क्रू सेट में एक से अधिक कार्य अंतराल होते हैं। सही मरम्मत या प्रतिस्थापन निर्णय लेने के लिए, प्रत्येक स्क्रू, प्रत्येक बैरल लोब, इंटरमेशिंग संबंध और मशीन इंटरफेस को एक नियंत्रित संदर्भ के तहत मैप करें।
एक मिलान प्रणाली के रूप में समानांतर ट्विन स्क्रू और बैरल घिसाव को मापें। नामित अक्षीय स्टेशनों पर दोनों स्क्रू रिकॉर्ड करें, आकृति-आठ के दोनों लोब परिभाषित दिशाओं, स्क्रू-टू-स्क्रू क्लीयरेंस, केंद्र की दूरी, चरणबद्धता और अक्षीय फिट में बोर होते हैं। मानचित्र की तुलना अनुमोदित ड्राइंग से करें। लक्षण निरीक्षण को गति दे सकते हैं, लेकिन माप यह तय करते हैं कि स्क्रू, बैरल या पूरे सेट को बदलना है या नहीं।

एक समानांतर जुड़वां पेंच में एक सार्वभौमिक निकासी नहीं होती है
एक पारंपरिक एकल स्क्रू पर, डायमीटरल क्लीयरेंस को अक्सर बैरल के अंदर के व्यास को घटाकर स्क्रू की उड़ान के बाहर के व्यास के रूप में व्यक्त किया जाता है। रेडियल क्लीयरेंस उस अंतर का आधा है। हमाराएकल पेंच पहनने माप गाइडयह बताता है कि अक्षीय स्टेशनों और परिभाषाओं का अभी भी मिलान क्यों होना है।
स्थानीय व्यास संबंध = संगत बैरल आयाम घटा संगत पेंच बाहरी व्यास
स्थानीय रेडियल संबंध = स्थानीय व्यास संबंध 2 से विभाजित
यह अंकगणित इंटरमेशिंग ट्विन स्क्रू सेट की संपूर्ण ज्यामिति का वर्णन नहीं करता है।
एक समानांतर जुड़वां पेंच दूसरा पेंच, एक अंतर्संबंध क्षेत्र, एक केंद्र दूरी और एक समयबद्ध कोणीय संबंध जोड़ता है। बैरल आम तौर पर एकल गोल बोर के बजाय एक आकृति-आठ प्रोफ़ाइल है। बाएँ और दाएँ लोब में और उड़ानों के विपरीत चेहरों पर भी पहनावा अलग-अलग हो सकता है।
इसलिए माप फ़ाइल को कम से कम पांच रिश्तों को अलग करना चाहिए:
- प्रत्येक स्क्रू की बाहरी प्रोफ़ाइल उसके संबंधित बैरल लोब तक।
- इंटरमेशिंग क्षेत्र के माध्यम से स्क्रू-टू-स्क्रू क्लीयरेंस।
- केंद्र की दूरी और दोनों बैरल लोब की स्थिति।
- घूर्णी चरणबद्धता, सुगमता और बाएँ या दाएँ पेंच की पहचान।
- प्रासंगिक अक्षीय क्लीयरेंस, थ्रस्ट फेस, स्पेसर और अंतिम स्थिति।
हमारा कारखाना दृश्य:एक खरीदार जो सतहों का नाम बताए बिना "0.3 मिमी क्लीयरेंस" मांगता है, उसने हमें निष्पादन योग्य आवश्यकता नहीं दी है। हम पूछते हैं कि क्या वह संख्या डायमीटरल, रेडियल, इंटरफ्लाइट, साइड, टिप या एक्सियल क्लीयरेंस है, इसे कहां और किस स्थिति में मापा जाता है। यहां अनुमान लगाने से धातु संपर्क बन सकता है या नया सेट ढीला रह सकता है।


पेंच खींचने से पहले असेंबली की पहचान सुरक्षित रखें
यदि बाएँ और दाएँ पेंच मिश्रित हो जाते हैं या हटाने के दौरान चरणबद्ध संदर्भ गायब हो जाता है, तो माप का मूल्य कम हो जाता है। असेंबली को ढीला करने से पहले, ड्राइव सिरे और डिस्चार्ज सिरे की तस्वीर लें। रोटेशन का वर्णन करने के लिए उपयोग की जाने वाली देखने की दिशा को चिह्नित करें, फिर दोनों स्क्रू, शाफ्ट, स्पेसर और टाइमिंग चिह्नों को लेबल करें।
रिकॉर्ड करें कि मशीन उपयोग करती है या नहींसह-घूर्णन पेंचयाकाउंटर-रोटेटिंग स्क्रू. यह भी रिकॉर्ड करें कि क्या स्क्रू एक-टुकड़ा हैं या तत्वों से इकट्ठे हैं। यह न मानें कि समान बाहरी आयाम वाले दो स्क्रू एक ही हाथ, तख़्ता, क्रम या समय साझा करते हैं।
मशीन निर्माता के निष्कासन निर्देशों का उपयोग करें और प्रत्येक लॉकिंग और टाइमिंग सुविधा को सुरक्षित रखें। यदि जोड़ी को पुन: संयोजन के बाद अनुमोदित प्रक्रिया के तहत चालू नहीं किया जा सकता है, तो रुकें। किसी अज्ञात हस्तक्षेप पर काबू पाने के लिए ड्राइव टॉर्क लगाने से पहचान संबंधी त्रुटि क्षति में बदल सकती है।

दोनों स्क्रू और दोनों लोब के लिए एक समन्वय प्रणाली बनाएं
स्कोरिंग, कोटिंग के नुकसान या गड्ढे के सबूत को हटाए बिना घटकों को साफ करें। भागों को स्थिर निरीक्षण तापमान तक पहुँचने दें। नामित सिरे पर एक शून्य बिंदु स्थापित करें और अक्षीय स्टेशनों को चिह्नित करें जिन्हें स्क्रू जोड़ी और बैरल पर दोहराया जा सकता है।
ज्यामिति परिवर्तन से पहले और बाद में स्टेशन जोड़ें, फीड और वेंट ओपनिंग, मिश्रण क्षेत्र और दबाव-निर्माण अंत। प्रत्येक स्टेशन पर, बाएँ पेंच, दाएँ पेंच, बाएँ लोब और दाएँ लोब की पहचान करें। जब विधि अनुमति दे तो कई कोणीय दिशाओं को रिकॉर्ड करें, क्योंकि एक ही व्यास अंडाकारता या एक तरफा घिसाव को छिपा सकता है।
| मैदान | इसकी पहचान कैसे करें | इससे क्या पता चलता है |
|---|---|---|
| अक्षीय स्टेशन | एक परिभाषित फ़ीड या डिस्चार्ज डेटाम से दूरी | जहां घिसाव प्रक्रिया अनुभाग के साथ केंद्रित होता है |
| पेंच पहचान | बाएँ या दाएँ, देखने का अंत बताया गया है | असममित उड़ान घिसाव और जोड़ी अखंडता |
| प्रोफ़ाइल पेंच | विधि और कोणीय स्थिति के साथ ओडी, रूट, टिप या फ्लैंक मान | कामकाजी सतहों पर धातु का नुकसान |
| बैरल लोब | बाएँ या दाएँ लोब, दिशा और मापने का तल | इज़ाफ़ा, अंडाकारता और स्थानीय वाशआउट |
| अंतर्संबंध | नामित सतहें, कोणीय स्थिति, चरणबद्ध स्थिति और विधि | अत्यधिक अंतराल या यांत्रिक हस्तक्षेप का जोखिम |
| सतह की स्थिति | स्टेशन के नक्शे से बंधा क्रमांकित फोटो | स्कोरिंग, पिटिंग, कोटिंग हानि, जमाव और संपर्क चिह्न |
| संदर्भ मान | स्वीकृत ड्राइंग, नए भाग की रिपोर्ट या सहमत डिज़ाइन बेसलाइन | ज्यामिति कितनी बदल गई है |
कोपेरियन की प्रकाशित बैरल डायग्नोस्टिक पद्धतिइसके बैरल को साफ और ठंडा होना आवश्यक है, फिर कुछ ZSK और STS आकारों पर बोर माप और उच्च-रिज़ॉल्यूशन वीडियो निरीक्षण का उपयोग किया जाता है। आपकी मशीन और निरीक्षण उपकरण भिन्न हो सकते हैं, लेकिन दृष्टिकोण दर्शाता है कि आयामी और दृश्य साक्ष्य एक ही रिपोर्ट में क्यों हैं।
उपकरण और विधि से परे दशमलव स्थानों को जोड़कर संकल्प का आविष्कार न करें। उपकरण, अंशांकन स्थिति, समर्थन स्थिति, निरीक्षण तापमान और ऑपरेटर या निरीक्षण रिकॉर्ड रिकॉर्ड करें। ईमानदार अनिश्चितता वाला एक दोहराने योग्य मानचित्र अस्पष्ट बिंदुओं से निर्मित प्रभावशाली स्प्रेडशीट की तुलना में अधिक उपयोगी है।



क्या हटाया गया ट्विन स्क्रू सेट समीक्षा के लिए तैयार है?असेंबली ड्राइंग, बाएँ और दाएँ पहचान, स्टेशन का नक्शा, तस्वीरें और संचालन इतिहास भेजें। हम इस बात पर चर्चा कर सकते हैं कि क्या संरक्षित किया जाना चाहिए और किन क्षेत्रों को करीब से मापने की आवश्यकता है।
पहनावे का नक्शा भेजेंसमानांतर ट्विन स्क्रू उत्पाद देखेंनिरीक्षण स्थानों को चुनने के लिए लाइन व्यवहार का उपयोग करें, विफलता की घोषणा करने के लिए नहीं
समान स्क्रू गति पर गिरता आउटपुट, अस्थिर दबाव, बदलता भार, खराब फैलाव, बिना पिघली सामग्री और आवर्ती उत्पाद दोष निरीक्षण को उचित ठहरा सकते हैं। वे फीडिंग, फॉर्मूलेशन, हीटर, सेंसर, वेंटिंग, प्रतिबंधित डाई या ड्राइव समस्या से भी आ सकते हैं।
एक साथ कई सेटिंग्स बदलने से पहले एक ऑपरेटिंग बेसलाइन सहेजें। वास्तविक फ़ीड दर, स्क्रू गति, लोड या टॉर्क संकेत, दबाव, ज़ोन सेटिंग्स, उपलब्ध होने पर मापा गया पिघला हुआ तापमान और तैयार उत्पाद की जांच रिकॉर्ड करें। समान फॉर्मूलेशन और डाउनस्ट्रीम सेटअप की तुलना करें।
जापान स्टील वर्क्स का कहना है कि घिसे-पिटे ट्विन स्क्रू तत्व थ्रूपुट और फैलाव को कम कर सकते हैं और गंभीर स्क्रू-शाफ्ट या गियरबॉक्स विफलता में योगदान कर सकते हैं। यह जल्दी निरीक्षण करने का एक अच्छा कारण है, लेकिन लक्षण को अभी भी आपकी मशीन की भौतिक स्थिति से जुड़ा होना चाहिए।
यदि फीडर कैलिब्रेशन या अवरुद्ध वेंट को ठीक करने के बाद कोई लाइन सामान्य हो जाती है, तो हम निदान के रूप में टूट-फूट नहीं बेचेंगे। यदि प्रक्रिया अस्थिर रहती है और माप मानचित्र स्थानीय निकासी वृद्धि से मेल खाता है, तो प्रतिस्थापन मामला बहुत मजबूत है। लक्ष्य उत्पादन समस्या को हल करना है, न कि सबसे बड़े सेट के लिए ऑर्डर जीतना।
| देखा गया पैटर्न | निंदा से पहले प्रक्रिया की जाँच | तलाशने के लिए भौतिक साक्ष्य |
|---|---|---|
| आउटपुट अपरिवर्तित गति से गिरता है | फ़ीड सटीकता, थोक घनत्व, नुस्खा और डाई प्रतिबंध | स्थानीय बोर इज़ाफ़ा, उड़ान घिसाव और निकासी परिवर्तन |
| दबाव या भार अस्थिर हो जाता है | भोजन, तापमान नियंत्रण, निकास और बहाव पर प्रतिबंध | असमान बाएँ/दाएँ टूट-फूट, जमाव, क्षति या संपर्क चिह्न |
| फैलाव या पिघलने की गुणवत्ता में गिरावट आती है | सामग्री लॉट, योगात्मक खुराक, मिश्रण विन्यास और तापमान इतिहास | इच्छित मिश्रण सतहों या गलत स्थापित तत्वों पर पहनें |
| धात्विक शोर या अचानक टॉर्क बढ़ना | मशीन प्रक्रिया के तहत रुकें और ड्राइव और संरेखण का निरीक्षण करें | ताज़ा संपर्क चिह्न, मुड़े हुए हिस्से, चरण त्रुटि या विदेशी सामग्री |
| प्रतिस्थापन के बाद तेजी से दोबारा घिसाव होना | सामग्री संदूषण, संरेखण, संयोजन, संचालन सीमाएँ और सतह चयन | क्षति का स्थान और दिशा बार-बार |
मिलान की गई रिपोर्ट से तय करें कि क्या बदलना है
स्क्रू-ओनली प्रतिस्थापन तब उचित होता है जब दोनों बैरल लोब अनुमोदित ज्यामिति के भीतर रहते हैं, केंद्र संबंध मजबूत होता है और पहनने का कारण समझा जाता है। बैरल-ओनली प्रतिस्थापन को भी उचित ठहराया जा सकता है जब स्क्रू जोड़ी स्वीकार्य और बहाल बोर ज्यामिति के साथ संगत रहती है।
मिलान किए गए सेट को तब बदलें जब दोनों किनारे खराब हो जाएं, संदर्भ ज्यामिति अनिश्चित हो, या एक नया घटक अभी भी क्षतिग्रस्त साथी के खिलाफ चलेगा। यदि पहनने का पैटर्न गलत संरेखण, चरणबद्ध त्रुटि या विदेशी सामग्री की ओर इशारा करता है, तो नए भागों को स्थापित करने से पहले उस कारण को हटा दें।
| मापी गई स्थिति | मूल्यांकन की संभावित गुंजाइश | आवश्यक सुरक्षा |
|---|---|---|
| पेंच जोड़ी घिसी हुई; दोनों पालियाँ अनुमोदित सीमा के भीतर | स्क्रू की मरम्मत करें या बदलें | बनाए गए बैरल के विरुद्ध पुनर्निर्मित या नई ज्यामिति की पुष्टि करें |
| बैरल लोब घिसे हुए; स्वीकृत सीमा के भीतर पेंच | योग्य बैरल मरम्मत या प्रतिस्थापन | बनाए गए स्क्रू और केंद्र दूरी दोनों के साथ संगतता सत्यापित करें |
| स्क्रू और बैरल दोनों खराब हो गए | मिलान पेंच और बैरल प्रतिस्थापन | एक नियंत्रित ड्राइंग सेट और निरीक्षण योजना को मंजूरी दें |
| स्थानीयकृत स्कोरिंग या एकतरफा संपर्क | घटक चयन से पहले जांच कराएं | संरेखण, बीयरिंग, शाफ्ट, चरणबद्धता और संदूषण की जाँच करें |
| ज्यामिति स्वीकार्य लेकिन कर्तव्य बदल गया | प्रक्रिया और ज्यामिति समीक्षा | नई सामग्री, आउटपुट, मशीन सीमा और उत्पाद स्वीकृति को परिभाषित करें |
स्वचालित प्रतिस्थापन सीमा के रूप में सामान्य इंटरनेट गुणक का उपयोग न करें। व्यास, पेंच प्रकार, मशीन डिजाइन, सामग्री और उत्पाद सहनशीलता सभी मायने रखती है। मूल बिल्ड ड्राइंग और मशीन निर्माता के सेवा मानदंड को निर्णय को नियंत्रित करना चाहिए।
व्यापक लक्षणों और मरम्मत विकल्पों के लिए, हमारा देखेंस्क्रू बैरल घिसाव और प्रतिस्थापन गाइड. यह जुड़वां-विशिष्ट पृष्ठ बाएं/दाएं, लोब, केंद्र और चरणबद्ध जानकारी जोड़ता है जिसे पारंपरिक सिंगल-बोर निरीक्षण कवर नहीं करता है।
सतह निर्दिष्ट करने के लिए पहनने के स्थान का उपयोग करें
नन्हैया कीसमानांतर जुड़वां पेंच उत्पादपीवीसी, पीई, पीपी, रबर, प्लास्टिक, कंपाउंडिंग और ग्रेनुलेशन अनुप्रयोग शामिल हैं। सामग्री शुल्क उस सीमा में भिन्न होता है। ग्लास फाइबर, खनिज भराव, रंगद्रव्य, पुनर्नवीनीकरण संदूषण और संक्षारक घटकों को ग्रेड और लोडिंग द्वारा बताया जाना चाहिए।
हमारे को-रोटेटिंग और काउंटर-रोटेटिंग उत्पाद पृष्ठ समान मूल संदर्भ मान सूचीबद्ध करते हैं: 38CrMoAlA, HB260 से 320 की ताप-उपचार कठोरता, HV950 से 1000 की नाइट्राइडिंग कठोरता, 0.50 से 0.70 मिमी की नाइट्राइडिंग गहराई और ग्रेड 1 या उससे कम की नाइट्राइडिंग भंगुरता। वे Ra0.4 और 0.015 मिमी के पेंच सीधेपन को भी सूचीबद्ध करते हैं।
उपलब्ध उत्पाद मूल्यों में 0.05 से 0.10 मिमी मोटाई पर एचवी 950 या उससे अधिक की क्रोम कठोरता और 2.0 से 3.0 मिमी गहराई पर एचआरसी 60 से 65 की द्विपक्षीय कठोरता भी शामिल है। एचवी और एचआरसी अलग-अलग पैमानों का उपयोग करते हैं, इसलिए सबसे बड़ी मुद्रित संख्या बेहतर विकल्प की पहचान नहीं करती है।
| घिसाव मानचित्र से पता लगाना | नए स्पेसिफिकेशन में क्या परिभाषित किया जाए | क्या न मानें |
|---|---|---|
| उड़ान युक्तियाँ भरे हुए प्रक्रिया क्षेत्र में सामग्री खो देती हैं | संरक्षित उड़ान स्थान, उपचार या मिश्र धातु, परत की गहराई और अंतिम ज्यामिति | हर जोन को समान अपग्रेड की जरूरत है |
| एक बैरल लोब दूसरे की तुलना में अधिक घिसता है | लोब मानचित्र, संरेखण और केंद्र जांच, फिर बैरल सुरक्षा | केवल कठोर सामग्री ही गलत संरेखण को ठीक करेगी |
| गड्ढा या सतह का नुकसान | सामग्री रसायन शास्त्र, सफाई इतिहास, प्रभावित क्षेत्र और संगत सतह प्रणाली | सभी सतह क्षति अपघर्षक घिसाव से होती है |
| संपर्क चिह्न एक चेहरे पर दोहराए जाते हैं | चरणबद्धता, सीधापन, शाफ्ट, बेयरिंग और असेंबली समीक्षा | स्क्रू प्रोफाइल ही इसका एकमात्र कारण है |
| लंबी स्थिर सेवा के बाद वर्दी पहनना | मूल ज्यामिति, मापा गया परिवर्तन और आवश्यक रखरखाव अंतराल | एक नया डिज़ाइन स्वचालित रूप से आवश्यक है |
बैटनफेल्ड-सिनसिनाटी साल में एक बार या 6,000 परिचालन घंटों के बाद पहनने के माप की सिफारिश करता हैएकल, शंक्वाकार जुड़वां, समानांतर जुड़वां और ग्रहीय एक्सट्रूडर के लिए इसकी सेवा मार्गदर्शन में। इसे एक आपूर्तिकर्ता के नियोजन संदर्भ के रूप में मानें। गंभीर फिलर्स को संसाधित करने वाली या तेजी से घिसाव की प्रवृत्ति दिखाने वाली लाइनों को एक अलग अंतराल की आवश्यकता हो सकती है।


निरीक्षण फ़ाइल को विनिर्माण योग्य क्रम में बदलें
कोटेशन पैकेज में मशीन निर्माता और मॉडल, अनुमोदित चित्र, सामग्री निर्माण, संचालन रिकॉर्ड और पहनने का नक्शा शामिल होना चाहिए। पहचानें कि क्या आप विश्वसनीय प्रतिस्थापन, मरम्मत मूल्यांकन या ज्यामिति परिवर्तन चाहते हैं। यदि प्रदर्शन में सुधार होना चाहिए, तो मापने योग्य लक्ष्य और मशीन की बाधाएं बताएं।
ड्राइंग नियंत्रण नाममात्र आकार जितना ही मायने रखता है। नन्हैया कीउत्पादन उपकरण पृष्ठ0.02 मिमी की सीएनसी ड्रिलिंग और मिलिंग पोजिशनिंग सटीकता, 6 मीटर तक वर्कपीस के लिए सीएनसी खराद, और अनियमित उड़ानों और विशेष फ्लैंग्स के लिए पांच-अक्ष मशीनिंग को सूचीबद्ध करता है। उन क्षमताओं के लिए अभी भी एक स्पष्ट ड्राइंग और निरीक्षण योजना की आवश्यकता है।
जब निर्दिष्ट क्लीयरेंस घिसे हुए नमूने के साथ टकराव होता है या जब बाएं और दाएं जानकारी गायब होती है तो हम ड्राइंग पर सवाल उठाएंगे। यह विनिर्माण जिम्मेदारी का हिस्सा है। स्थापना के समय असहमति का पता लगाने की तुलना में एक हस्ताक्षरित ड्राइंग संशोधन सस्ता है।


कीमतों का अनुरोध करने से पहले प्रतिस्थापन गुंजाइश की आवश्यकता है?पुराने भाग की रिपोर्ट और संचालन संबंधी समस्या पहले भेजें। व्यावसायिक तुलना शुरू होने से पहले हम ड्राइंग प्रश्नों को अलग करने, पहनने के साक्ष्य और सामग्री चयन में मदद कर सकते हैं।
प्रतिस्थापन समीक्षा का अनुरोध करेंपूछताछ पृष्ठ खोलेंपहले फिट सत्यापित करें, फिर उत्पादन सत्यापित करें
आने वाले निरीक्षण में स्थापना से पहले भाग की पहचान, ड्राइंग संशोधन, बाएँ और दाएँ लेबल, सामग्री दस्तावेज़, निर्दिष्ट आयाम और संरक्षित सतहों की पुष्टि होनी चाहिए। शिपिंग और निरीक्षण रिकॉर्ड को अपने संयंत्र में प्रयुक्त घटक क्रमांक या जोड़ी पहचान से जोड़कर रखें।
एक्सट्रूडर निर्माता की असेंबली, संरेखण, स्नेहन, हीटिंग और स्टार्ट-अप प्रक्रियाओं का पालन करें। जोड़े की आवश्यक मुक्त आवाजाही की पुष्टि केवल अनुमोदित विधि से करें। किसी अस्पष्टीकृत तंग स्थिति में जबरदस्ती करने के लिए ड्राइव का उपयोग न करें।
सहमत सामग्री, चारा व्यवस्था और डाई के साथ कमीशन। रिकॉर्ड आउटपुट, स्क्रू गति, लोड या टॉर्क संकेत, दबाव, तापमान व्यवहार, वेंट स्थिति और तैयार उत्पाद की गुणवत्ता। स्वीकृति शर्त के विरुद्ध तुलना करें, न कि संक्षिप्त नो-लोड रोटेशन या आसान रेजिन के विरुद्ध।

नन्हैया से अपनी ट्विन स्क्रू वियर फ़ाइल की समीक्षा करने के लिए कहें
मशीन की ड्राइंग, बाएँ और दाएँ पेंच की पहचान, रोटेशन का दृष्टिकोण, चरणबद्ध जानकारी, केंद्र की दूरी, पहनने का नक्शा, सामग्री नुस्खा और संचालन रिकॉर्ड भेजें। हमें बताएं कि किस लक्षण ने निरीक्षण को प्रेरित किया और क्या आपकी प्राथमिकता बहाली, लंबे समय तक पहनने का जीवन या एक नई प्रक्रिया ड्यूटी है।
चित्र और माप ईमेल करेंव्हाट्सएप पर चर्चा करेंसमानांतर ट्विन स्क्रू उत्पाद देखें
झोउशान नानहैया प्लास्टिक मशीनरी कंपनी लिमिटेड
उत्पाद:सह-घूर्णन समानांतर जुड़वां पेंच बैरल | काउंटर-रोटेटिंग समानांतर ट्विन स्क्रू बैरल | पीवीसी समानांतर ट्विन स्क्रू बैरल | रबर और प्लास्टिक समानांतर जुड़वां पेंच
ईमेल:info@nhyscrew.com
फ़ोन:+86-13505809643| गतिमान:+86-13587082002
ब्लॉक सी, नंबर 2 वेस्ट सेक्शन, जिंगझोउ एवेन्यू, डिंगहाई जिला, झोउशान सिटी, झेजियांग प्रांत, चीन।
सेवा की जानकारी | उत्पादन उपकरण | कंपनी प्रोफाइल | हमसे संपर्क करें
अक्सर पूछे जाने वाले प्रश्नों
पैरेलल ट्विन स्क्रू बैरल क्लीयरेंस क्या है?
यह ज्यामितीय संबंधों का एक समूह है, कोई एक सार्वभौमिक अंतराल नहीं। एक उपयोगी विशिष्टता प्रत्येक स्क्रू के बैरल लोब के क्लीयरेंस, इंटरमेशिंग क्षेत्र के माध्यम से स्क्रू-टू-स्क्रू क्लीयरेंस, केंद्र की दूरी, चरणबद्धता और किसी भी प्रासंगिक अक्षीय क्लीयरेंस को अलग करती है। अनुमोदित मशीन ड्राइंग लक्ष्य मूल्यों और माप विधियों को परिभाषित करती है।
क्या मैं ट्विन स्क्रू क्लीयरेंस की गणना बैरल आईडी माइनस स्क्रू ओडी के रूप में कर सकता हूं?
वह घटाव एक स्थानीय व्यास संबंध का वर्णन तभी कर सकता है जब दो मान संबंधित स्थानों और एक परिभाषित बोर ज्यामिति को संदर्भित करते हैं। यह स्क्रू-टू-स्क्रू क्लीयरेंस, इंटरमेश, फेज़िंग, केंद्र की दूरी या आउट-ऑफ-राउंड फिगर-आठ बोर का वर्णन नहीं करता है। इसे केवल ट्विन स्क्रू स्वीकृति मूल्य के रूप में उपयोग न करें।
मुझे ट्विन स्क्रू और बैरल पर कितनी जगहें मापनी चाहिए?
कोई सार्वभौमिक गिनती नहीं है. फ़ीड, पिघलने या संपीड़न, मिश्रण, वेंटिंग और दबाव-निर्माण क्षेत्रों को कवर करने के लिए पर्याप्त अक्षीय स्टेशन बनाएं, फिर दृश्यमान क्षति या ज्यामिति परिवर्तनों के आसपास स्टेशन जोड़ें। दोनों स्क्रू और दोनों बैरल लोब पर समान स्टेशन नाम का उपयोग करें।
समानांतर जुड़वां पेंच हटाने से पहले क्या दर्ज किया जाना चाहिए?
स्थापित बाएँ और दाएँ स्थिति, नामित छोर से देखे गए रोटेशन, हैंडनेस, समय या चरणबद्ध चिह्न, शाफ्ट कनेक्शन, स्पेसर और अक्षीय क्रम को रिकॉर्ड करें। ड्राइव और डिस्चार्ज सिरों की तस्वीर लें, प्रत्येक भाग को लेबल करें और मशीन निर्माता की हटाने की प्रक्रिया को सुरक्षित रखें।
क्या मैं केवल ट्विन स्क्रू बदल सकता हूँ और पुराना बैरल रख सकता हूँ?
हां, जब बैरल में छेद होता है, तो केंद्र संबंध और सतह की स्थिति अनुमोदित सीमा के भीतर रहती है और स्क्रू घिसने का कारण समझ में आता है। यदि बैरल बड़ा, अंडाकार, गोल या गलत संरेखित है, तो अकेले नए स्क्रू अत्यधिक या असमान निकासी छोड़ सकते हैं। मिलान माप रिपोर्ट के आधार पर निर्णय लें।
समानांतर ट्विन स्क्रू बैरल घिसाव को कितनी बार मापा जाना चाहिए?
मशीन निर्माता की रखरखाव योजना, सामग्री की गंभीरता, संचालन के घंटे और लाइन की अपनी पहनने की प्रवृत्ति से अंतराल निर्धारित करें। बैटनफेल्ड-सिनसिनाटी अपनी सेवा अनुशंसा के रूप में एक वर्ष या 6,000 परिचालन घंटे प्रकाशित करता है, लेकिन यह सार्वभौमिक प्रतिस्थापन सीमा के बजाय एक योजना संदर्भ है।
क्या नन्हैया प्रत्येक समानांतर जुड़वां पेंच के लिए एक मानक कार्यशील मंजूरी प्रकाशित करता है?
कोई भी एकल कार्य-निकासी मूल्य पूरी श्रृंखला को कवर नहीं करता है। नन्हैया सामग्री, ताप उपचार, सतह की कठोरता, परत की गहराई, खुरदरापन और पेंच सीधेपन के लिए उत्पाद मूल्य प्रकाशित करता है। कार्यात्मक मंजूरी को अभी भी विशिष्ट मशीन और स्क्रू जोड़ी के लिए अनुमोदित ड्राइंग पर परिभाषित करने की आवश्यकता है।
मुझे रिप्लेसमेंट पैरेलल ट्विन स्क्रू बैरल कोटेशन के लिए क्या भेजना चाहिए?
मशीन निर्माता और मॉडल, अनुमोदित चित्र, बाएं और दाएं पेंच की पहचान, रोटेशन का दृष्टिकोण, केंद्र की दूरी, कनेक्शन और निकला हुआ किनारा विवरण, सामग्री निर्माण, आउटपुट और ऑपरेटिंग रिकॉर्ड, अक्षीय पहनने का नक्शा, सतह की तस्वीरें, विफलता इतिहास और आवश्यक निरीक्षण दस्तावेज भेजें।
सिस्टम चयन और संचालन सिद्धांतों के लिए, हमारे साथ जारी रखेंसमानांतर ट्विन स्क्रू एक्सट्रूडर गाइडया व्यापकट्विन स्क्रू एक्सट्रूडर चयन गाइड.