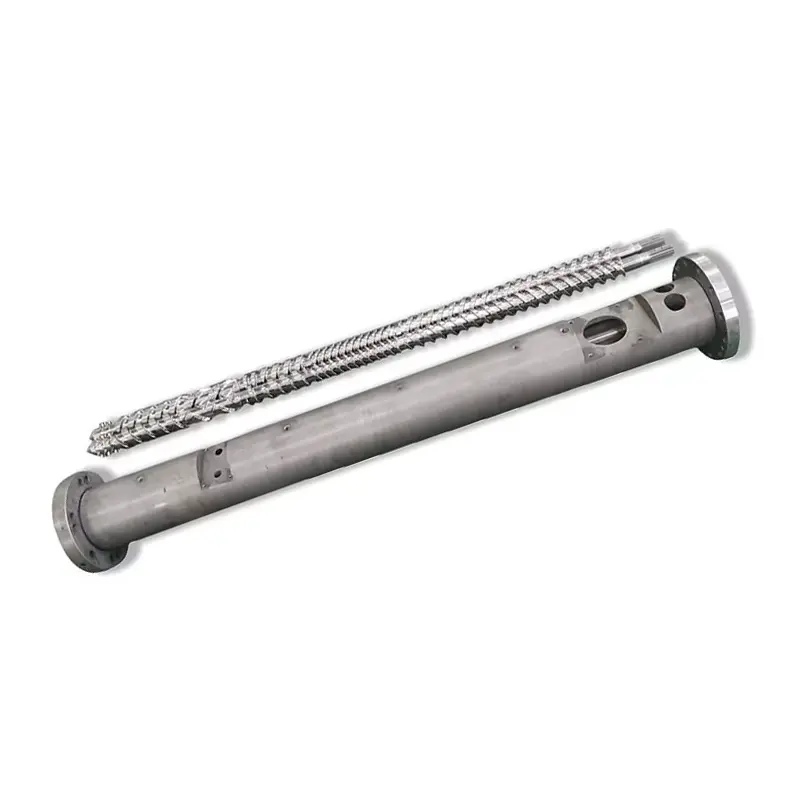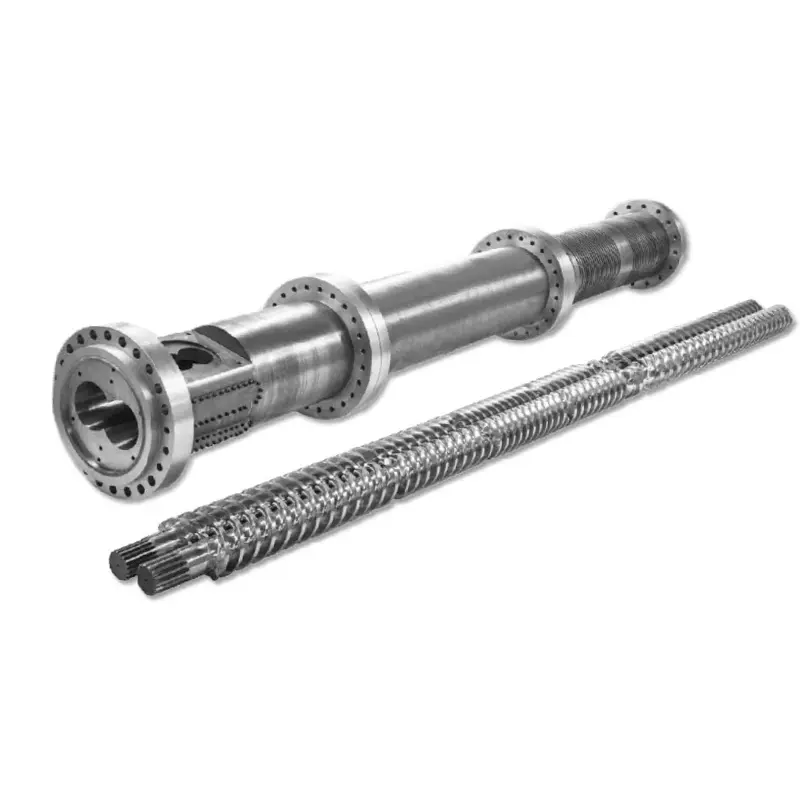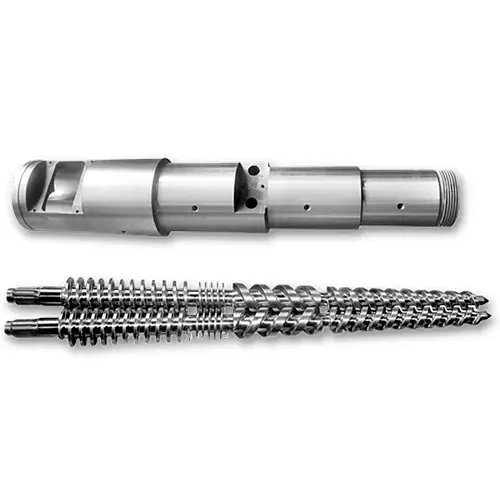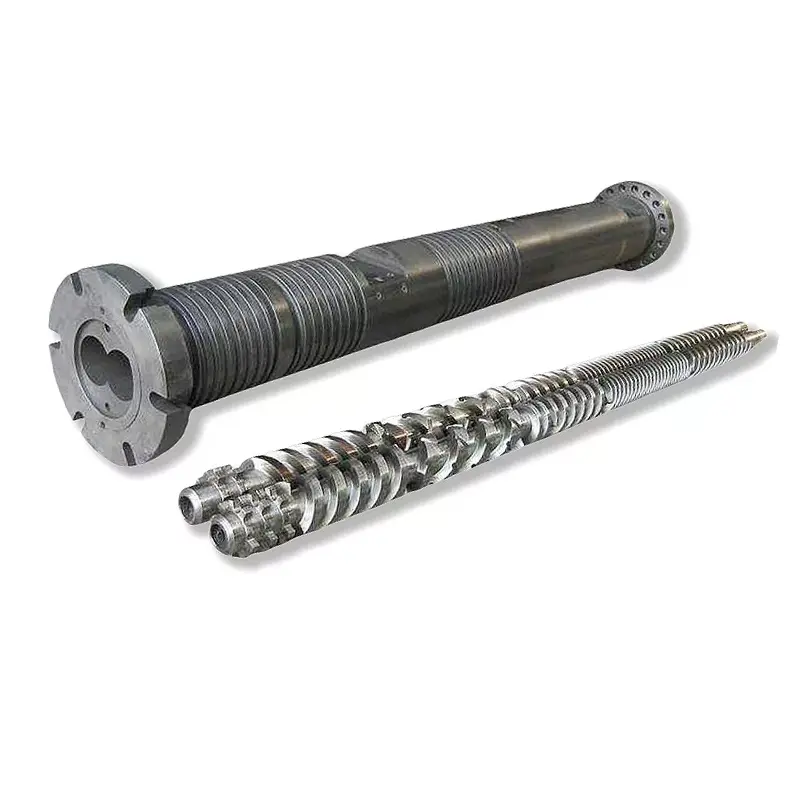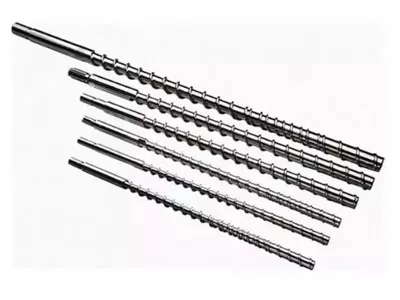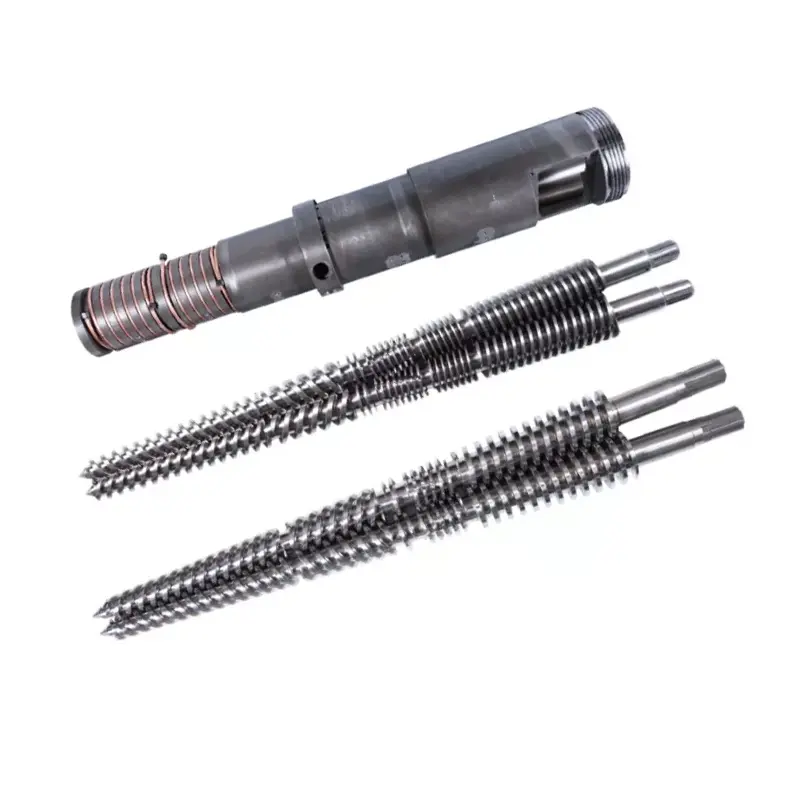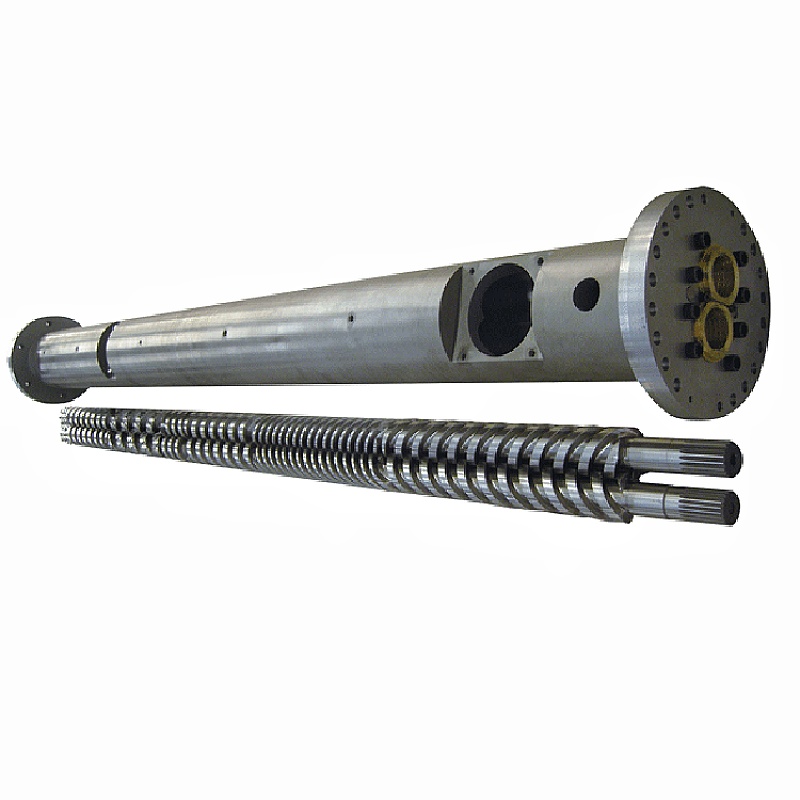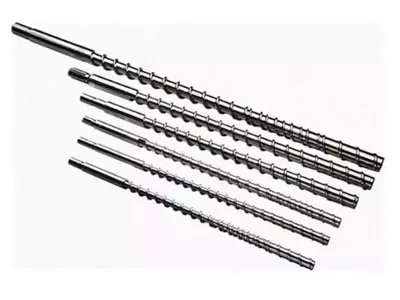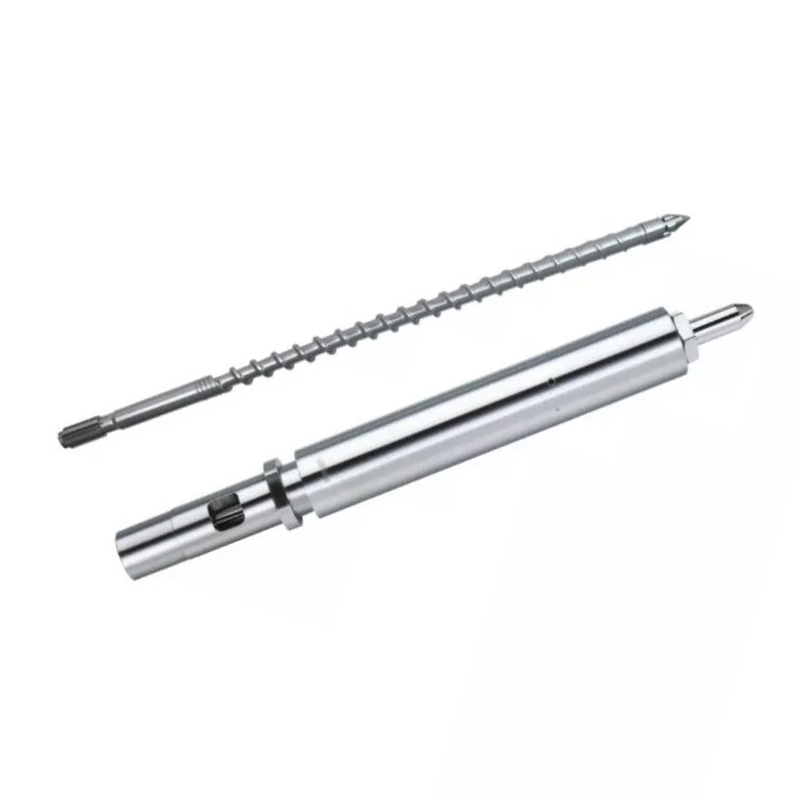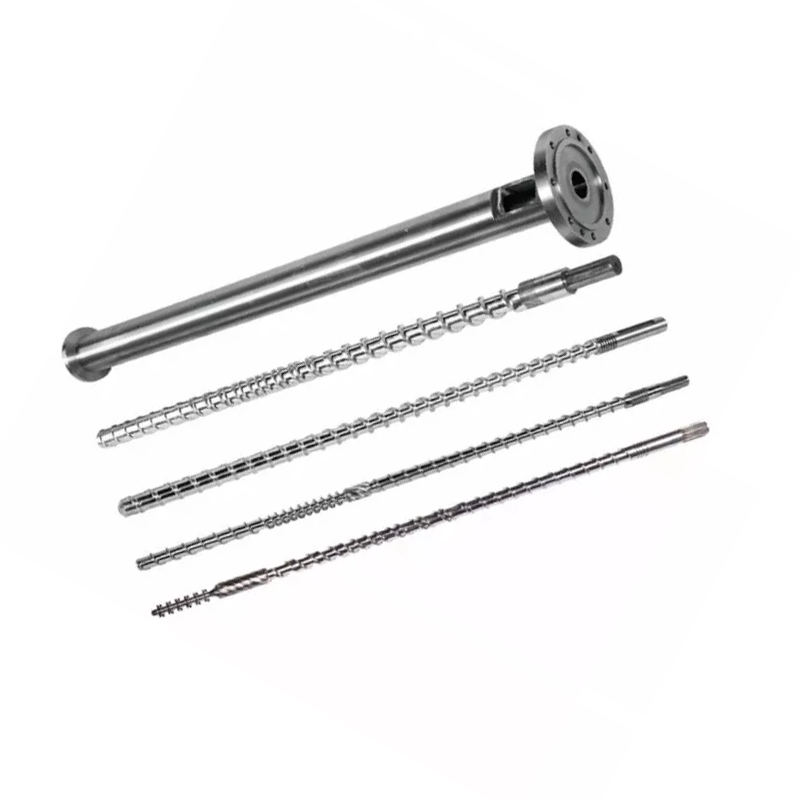

स्क्रू बैरल वास्तव में क्या करता है
स्क्रू और बैरल एक सुमेलित जोड़ी के रूप में काम करते हैं। प्रत्येक चक्र का क्रम इस प्रकार है:
- खिला- प्लास्टिक के छर्रे हॉपर से फ़ीड क्षेत्र में गिरते हैं।
- गलन- घूमने वाला पेंच कतरनी गर्मी उत्पन्न करता है। बैरल हीटर के साथ मिलकर, छर्रे पिघलते हैं और संपीड़ित होते हैं।
- पैमाइश- इंजेक्शन से पहले पिघल तापमान और दबाव में एक समान हो जाता है।
- इंजेक्शन- स्क्रू एक प्लंजर की तरह आगे बढ़ता है, पिघले हुए प्लास्टिक को सांचे में धकेलता है।
प्रत्येक डिज़ाइन चर - ज्यामिति, क्षेत्र अनुपात, सतह उपचार - प्रभावित करता है कि वे चार चरण कितनी अच्छी तरह घटित होते हैं। उनमें से किसी एक में बेमेल उत्पादन समस्या के रूप में सामने आता है।
निर्णय 1: एल/डी अनुपात
एल/डी अनुपात (स्क्रू की उड़ान की लंबाई उसके व्यास से विभाजित) स्पेक शीट पर सबसे महत्वपूर्ण संख्या है। यह निवास समय, मिश्रण गुणवत्ता और गर्मी वितरण को नियंत्रित करता है।अधिकांश सामान्य प्रयोजन इंजेक्शन मोल्डिंग अनुप्रयोग 20:1 का उपयोग करते हैं।
| राल | अनुशंसित एल/डी |
|---|---|
| पीपी, पीई, पीएस (मानक) | 18:1 – 20:1 |
| एबीएस, पीसी | 20:1 – 24:1 |
| पीवीसी (गर्मी के प्रति संवेदनशील) | 16:1 – 20:1 |
| पालतू | 20:1 – 22:1 |
| नायलॉन (पीए) | 18:1 – 20:1 |
| जीएफ-प्रबलित सामग्री | 20:1 – 24:1 |
निर्णय 2: संपीड़न अनुपात
संपीड़न अनुपात (सीआर) मापता है कि स्क्रू चैनल फ़ीड ज़ोन से मीटरिंग ज़ोन तक कितना संकीर्ण होता है। उच्च सीआर पिघल को अधिक आक्रामक तरीके से संपीड़ित करता है - अनाकार रेजिन के लिए अच्छा है जो धीरे-धीरे नरम हो जाते हैं। निचला सीआर नरम होता है, जो आपको ताप-संवेदनशील या फाइबर से भरी सामग्री के लिए आवश्यक होता है।
| राल | संक्षिप्तीकरण अनुपात |
|---|---|
| एबीएस, पीसी, पीएमएमए (अनाकार) | 3.0 – 3.5:1 |
| पीपी, पीई, नायलॉन (अर्ध-क्रिस्टलीय) | 2.5 – 3.0:1 |
| पीवीसी | 2.0 – 2.5:1 |
| पालतू | 2.3 – 2.6:1 |
| जीएफ-प्रबलित (≥15%) | 2.0 – 2.5:1 |
निर्णय 3: क्षेत्र अनुपात
एक मानक इंजेक्शन स्क्रू तीन क्षेत्रों में विभाजित होता है। प्रत्येक क्षेत्र का अनुपात उतना ही मायने रखता है जितना कुल एल/डी।
- फ़ीड ज़ोन (L1):गहरे चैनल जो हॉपर से ठोस छर्रों को स्वीकार करते हैं। लंबी = अधिक थ्रूपुट क्षमता।
- संपीड़न क्षेत्र (L2):चैनल की गहराई उत्तरोत्तर घटती जाती है। सबसे ज्यादा पिघलना यहीं होता है.
- मीटरिंग ज़ोन (L3):उथला, सुसंगत चैनल. इंजेक्शन से पहले एक समान पिघल तापमान और दबाव सुनिश्चित करता है।
| राल | फ़ीड (एल1) | संपीड़न (L2) | पैमाइश (L3) |
|---|---|---|---|
| पीपी/पीई | 50% | 25% | 25% |
| एबीएस/पीसी | 40% | 40% | 20% |
| पालतू | 40% | 40% | 20% |
| नायलॉन (पीए) | 35-45% | 35-40% | 20-25% |
| पीवीसी | 35% | 50% | 15% |
निर्णय 4: स्क्रू बैरल सामग्री
38CrMoALA - मानक आधार रेखा
नन्हैया के इंजेक्शन मोल्डिंग स्क्रू का निर्माण किया जाता है38CrMoALA मिश्र धातु इस्पात, गर्मी से उपचारित और बुझाया गया। यह आधार सामग्री पीई, पीपी, पीएस और एबीएस जैसे मानक थर्मोप्लास्टिक्स को अच्छी तरह से संभालती है, जिसका सेवा जीवन लगभग है10,000-20,000 घंटेसामान्य परिचालन स्थितियों के तहत.
nitriding
500-560 डिग्री सेल्सियस पर गैस नाइट्राइडिंग एक नाइट्राइड परत बनाती है0.5–0.8 मिमी मोटाकी कठोरता के साथ950-1050 एचवी (~62 एचआरसी). यह अनुपचारित स्टील की तुलना में पहनने के प्रतिरोध में 30-40% तक सुधार करता है। अधिकांश इंजेक्शन मोल्डिंग अनुप्रयोगों के लिए मानक जो बिना भरी हुई या हल्की भरी हुई सामग्री को चलाते हैं।

नन्हैया उत्परिवर्ती (अचानक) इंजेक्शन मोल्डिंग स्क्रू - पीपी, पीई और नायलॉन जैसे क्रिस्टलीय रेजिन के लिए उपयुक्त।
द्विधात्विक - अपघर्षक अनुप्रयोगों के लिए
बाईमेटैलिक बैरल में एक उच्च-मिश्र धातु घिसाव-प्रतिरोधी अस्तर होता है जो धातुकर्म रूप से बैरल बोर से जुड़ा होता है। नन्हैया की द्विधात्विक प्रक्रिया एक उपलब्धि हासिल करती है62 एचआरसी की आंतरिक बोर कठोरताबैरल इंटीरियर के उच्च-घिसाव वाले क्षेत्रों के आसपास हार्ड मिश्र धातु स्प्रे वेल्डिंग के माध्यम से।
| आवेदन | पेंच सामग्री | बैरल उपचार |
|---|---|---|
| पीई, पीपी, पीएस (बिना भरा हुआ) | 38CrMoALA नाइट्राइडेड | मानक नाइट्राइडेड |
| एबीएस, पीसी, नायलॉन (बिना भरा हुआ) | 38CrMoALA नाइट्राइडेड | मानक नाइट्राइडेड |
| पीए + जीएफ ≤30% | 38CrMoALA, बुझाया हुआ + तड़का हुआ | नाइट्राइडयुक्त या द्विधात्विक |
| जीएफ सामग्री 15-50% | द्विधातु/टीसी उड़ान किनारे | द्विधात्वीय |
| पीवीसी/संक्षारक रेजिन | संक्षारण प्रतिरोधी मिश्र धातु | द्विधात्विक (सीआर ग्रेड) |
| कार्बन फाइबर भरा हुआ | टंगस्टन कार्बाइड | टीसी-स्प्रे बोर |
निर्णय 5: पेंच का व्यास और शॉट का आकार
आपका वास्तविक शॉट बीच में गिरना चाहिए35% और 70%स्क्रू की अधिकतम शॉट क्षमता का. 35% से नीचे, सामग्री बैरल में बहुत देर तक पड़ी रहती है और ख़राब होने का जोखिम उठाती है। 70% से ऊपर, पेंच चक्र के भीतर पर्याप्त तेजी से ठीक नहीं हो सकता है।
नन्हैया से उपलब्ध सामान्य कॉन्फ़िगरेशन नीचे दिए गए हैं:
| इंजेक्शन की मात्रा (जी) | पेंच Ø × लंबाई (मिमी) | बैरल Ø × लंबाई (मिमी) |
|---|---|---|
| 30-90 | Φ30×900 | Φ85×860 |
| 60-125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125-300 | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500-700 | Φ60×1380 | Φ140×1350 |
| 700-1000 | Φ70×1790 | Φ160×1685 |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300-2500 | Φ170×3415 | Φ317×3380 |

नन्हैया क्रमिक इंजेक्शन मोल्डिंग स्क्रू - एबीएस, पीसी और पीएमएमए जैसे अनाकार रेजिन के लिए बेहतर।
चेतावनी संकेत: आपका वर्तमान पेंच कार्य के लिए ग़लत है
- काले धब्बे या जले के निशान- अत्यधिक निवास समय या गर्म स्थान से खराब होने वाली सामग्री। बैरल तापमान क्षेत्र और स्क्रू क्लीयरेंस की जाँच करें।
- असंगत शॉट वजन- अक्सर एक घिसा हुआ नॉन-रिटर्न वाल्व या अत्यधिक स्क्रू-टू-बैरल क्लीयरेंस जो बैकफ़्लो की अनुमति देता है।
- सतह पर छींटों के निशान-पिघल में नमी या गैस। अपर्याप्त पूर्व-सुखाने या पेंच ज्यामिति का संकेत हो सकता है जो ठीक से नहीं निकल रहा है।
- धीमी रिकवरी / लंबा चक्र समय- प्लास्टिक बनाने की क्षमता अपर्याप्त है। पेंच का व्यास संभवतः बढ़ाने की आवश्यकता है।
- रंग परिवर्तन पर उच्च स्क्रैप- पैमाइश क्षेत्र में खराब मिश्रण। स्क्रू में जोड़ा गया मैडॉक या बैरियर मिक्सिंग तत्व अक्सर इसे हल कर देता है।
कोटेशन का अनुरोध करते समय अपने निर्माता को क्या बताएं
- मशीन का ब्रांड और मॉडल- या गैर-मानक मशीनों के लिए बोर व्यास और निकला हुआ किनारा आयाम
- प्राथमिक राल- यदि लागू हो तो भराव प्रकार और प्रतिशत शामिल करें
- शॉट आकार सीमा- न्यूनतम और अधिकतम ग्राम में
- लक्ष्य चक्र समय
- वर्तमान समस्याएं जिन्हें आप हल करने का प्रयास कर रहे हैं- यदि कोई
नन्हैया से तकनीकी अनुशंसा प्राप्त करें
हम 12 घंटे के भीतर जवाब देते हैं। हमारी इंजीनियरिंग टीम आपकी मशीन और रेज़िन के लिए सही स्क्रू ज्यामिति, सामग्री ग्रेड और आयाम निर्दिष्ट कर सकती है - इससे पहले कि आप कोई उद्धरण दें।