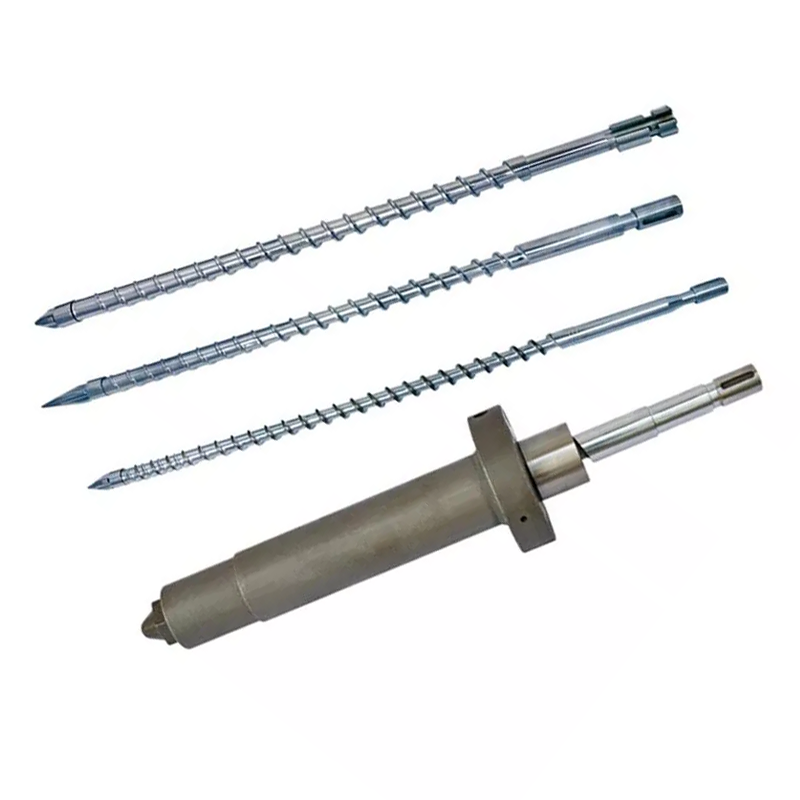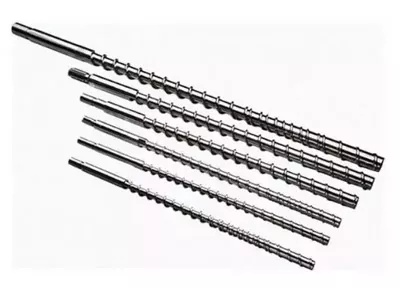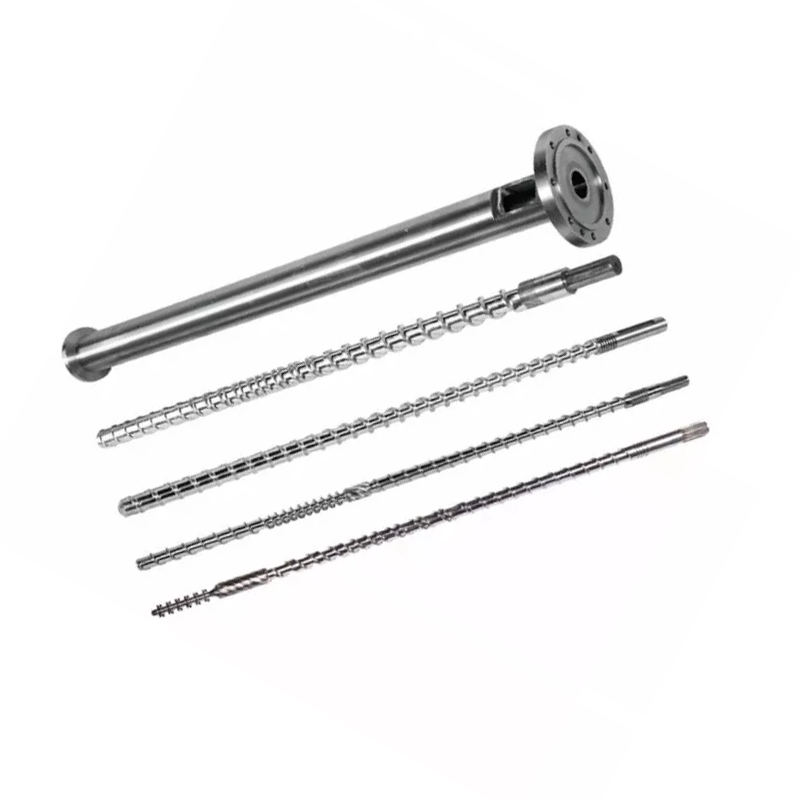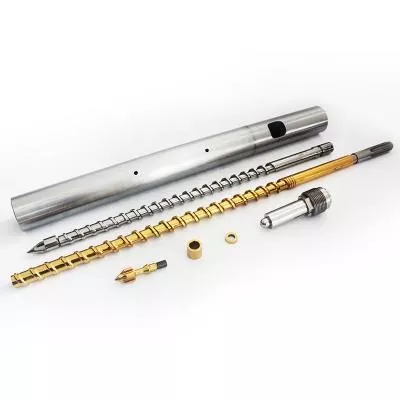
इंजेक्शन पेंच एल/डी अनुपातकार्यशील लंबाई को स्क्रू व्यास से विभाजित किया जाता है, और अधिकांश इंजेक्शन स्क्रू 18:1 से 25:1 तक चलते हैं। यहां वह है जो कोई भी स्पेक शीट आपको नहीं बताती है: आप उस मशीन पर एल/डी नहीं बदल सकते जो आपके पास पहले से है। लंबाई बैरल द्वारा तय की जाती है. आप जो बदल सकते हैं वह हैपेंच व्यास, और एक निश्चित बैरल में एक विकल्प एल/डी, शॉट क्षमता और इंजेक्शन दबाव को एक साथ विपरीत दिशाओं में ले जाता है। एक छोटा स्क्रू अधिक एल/डी, छोटा शॉट और अधिक दबाव देता है। उस व्यापार को अपने राल और अपने हिस्से से मिलाएं, और अधिकांश एल/डी प्रश्न स्वयं उत्तर दे देंगे।
इंजेक्शन स्क्रू पर एल/डी अनुपात का क्या मतलब है
एल/डी स्क्रू की कार्यशील लंबाई (एल) को उसके बाहरी व्यास (डी) से विभाजित किया जाता है। अपनी चौड़ाई से 22 गुना लंबे स्क्रू का एल/डी 22:1 होता है।
अनुपात आकार के साथ मापता है. 22:1 पर 40 मिमी स्क्रू की कार्यशील लंबाई 880 मिमी है। 22:1 पर 80 मिमी पेंच 1,760 मिमी लंबा है। समान अनुपात, बहुत भिन्न मशीनें।
अनुपात वास्तव में क्या वर्णन करता हैस्क्रू को अपना काम कितने रनवे पर करना है. पोषण, पिघलना और पैमाइश सभी कुछ उसी लंबाई के साथ होता है। अधिक लंबाई का अर्थ है अधिक पिघलने की क्षमता और अधिक मिश्रण। कम लंबाई का मतलब है दोनों का कम होना, और सामग्री को गर्म रहने के लिए कम समय।
अधिकांश इंजेक्शन स्क्रू 18:1 और 25:1 के बीच लगते हैं, सामान्य प्रयोजन मशीनों पर 20:1 से 22:1 के बीच आम जमीन होती है। पिलर गाइड हमारी पूरी तस्वीर को कवर करता हैइंजेक्शन मोल्डिंग स्क्रू बैरल गाइड.
इंजेक्शन एल/डी एक्सट्रूज़न एल/डी से छोटा क्यों है?
एक्सट्रूडर आमतौर पर 25:1 से 33:1 तक चलते हैं। इंजेक्शन स्क्रू छोटे रहते हैं, और इसका कारण चक्र है, परंपरा नहीं।
एक एक्सट्रूडर स्क्रू लगातार घूमता रहता है। सामग्री एक छोर से प्रवेश करती है, आगे बढ़ती है, और दूसरे छोर से निकल जाती है। कुछ भी इंतजार नहीं करता.
एक इंजेक्शन स्क्रू बर्स्ट में काम करता है। यह एक शॉट में प्लास्टिकाइज़ करने के लिए घूमता है, पीछे हटता है, फिर रुक जाता है। यह इंजेक्ट होता है और मोल्ड ठंडा हो जाता है। इस सब के दौरान, बैरल में पहले से ही पिघला हुआ पदार्थ स्थिर रहता है और गर्म रहता है।
वह प्रतीक्षा ही सारा अंतर है। एक लंबी बैरल अधिक पिघल रखती है, और एक इंजेक्शन मशीन पर, अधिक पिघलने का मतलब है कि अधिक सामग्री अधिक चक्रों के माध्यम से प्रतीक्षा कर रही है। गर्मी-संवेदनशील राल के लिए, अतिरिक्त लंबाई अतिरिक्त क्षमता नहीं है। यह अतिरिक्त तापीय इतिहास है.
इसलिए इंजेक्शन डिज़ाइन निवास समय के विरुद्ध पिघलने की क्षमता को संतुलित करता है, जबकि एक्सट्रूज़न ज्यादातर पिघलने की क्षमता खरीदता है।
वह बात जो आपको कोई नहीं बताता: आप एल/डी नहीं बदल सकते
एल/डी के बारे में लेख ऐसे बात करते हैं मानो आपको कोई नंबर चुनना हो। जिस मशीन पर आप पहले से ही मालिक हैं, वह आपके पास नहीं है।
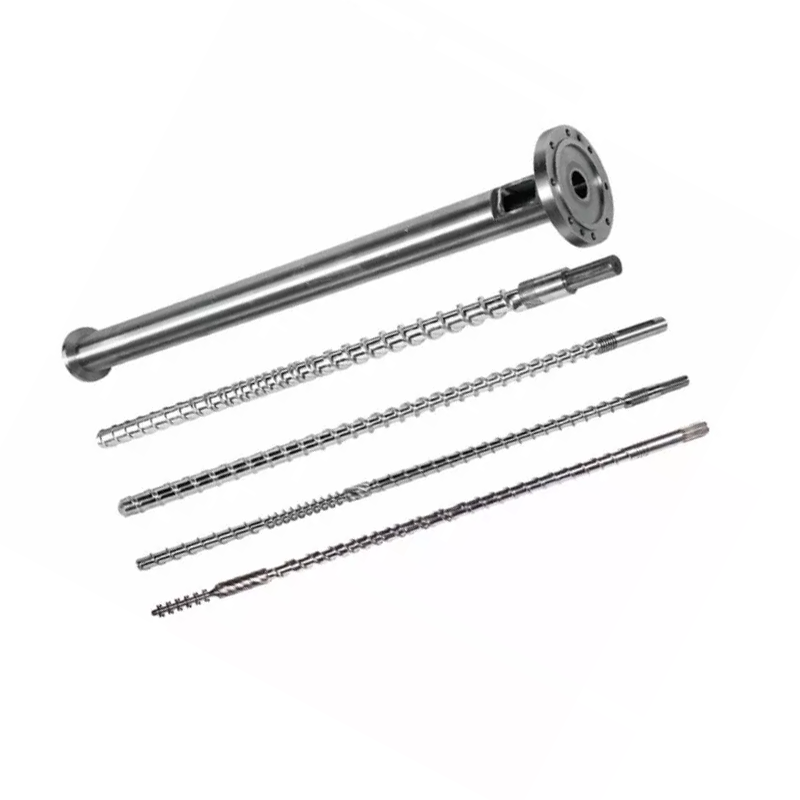
एल बैरल द्वारा तय किया गया है.बैरल एक मशीनीकृत दबाव पोत है जिसे मशीन के फ्रेम में बोल्ट किया जाता है, इसके हीटर ज़ोन, फीड थ्रोट और माउंटिंग सभी एक ही लंबाई के आसपास बनाए जाते हैं। कोई भी बैरल को लंबा नहीं बनाता।
तो एल/डी में बचा एकमात्र चर डी, पेंच व्यास है। व्यास बदलें, और अनुपात उसके साथ बदल जाता है, क्योंकि रेखा के ऊपर की लंबाई कभी नहीं बढ़ती है।
यही कारण है कि मशीन निर्माता एक ही मशीन के लिए दो या तीन स्क्रू व्यास सूचीबद्ध करते हैं। वे आपको तीन शॉट आकार की पेशकश नहीं कर रहे हैं। वे आपको ट्रेड-ऑफ़ वक्र पर तीन बिंदुओं की पेशकश कर रहे हैं, और शॉट का आकार केवल गतिशील चीजों में से एक है।
पेंच व्यास: वह लीवर जो हर चीज़ को स्थानांतरित करता है
एक निश्चित बैरल में, एक विकल्प एक साथ चार चीजों को स्थानांतरित करता है। इस तालिका को समझें और आप इंजेक्शन एल/डी को समझें।
| यदि आप चुनते हैं... | छोटा पेंच व्यास | बड़ा पेंच व्यास |
|---|---|---|
| एल/डी अनुपात | उच्च(वही एल, छोटा डी) | निचला(वही एल, बड़ा डी) |
| शॉट क्षमता | छोटे(स्ट्रोक के प्रति मिमी कम मात्रा) | बड़ा |
| इंजेक्शन का दबाव उपलब्ध है | उच्च(छोटे क्षेत्र पर समान बल) | निचला |
| प्रति शॉट पिघलने की क्षमता | बेहतर(कम सामग्री के लिए अधिक एल/डी) | कम उदार |
| किसी दिए गए भाग के लिए निवास का समय | छोटा(शॉट में छोटे बैरल का अधिक उपयोग होता है) | लंबे समय तक |
| सूट | छोटे सटीक हिस्से, पतली दीवारें, उच्च-चिपचिपापन और गर्मी-संवेदनशील रेजिन | बड़े शॉट्स, कमोडिटी रेजिन, मोटे खंड |
दबाव पंक्ति को फिर से पढ़ें, क्योंकि यह लोगों की अपेक्षा से अधिक नौकरियाँ तय करती है। मशीन की हाइड्रोलिक या इलेक्ट्रिक ड्राइव स्क्रू के पीछे एक निश्चित बल प्रदान करती है। दबाव क्षेत्र द्वारा विभाजित बल है। एक छोटे स्क्रू का पृष्ठीय क्षेत्रफल कम होता है, इसलिए समान बल उच्च पिघल दबाव उत्पन्न करता है।
यही कारण है कि पतली दीवार और उच्च-चिपचिपापन का काम अक्सर छोटे पेंच पर पड़ता है: यह पिघल को एक तंग गुहा में धकेल सकता है जिसे एक बड़ा पेंच नहीं भर सकता है। इसके साथ आने वाला उच्च एल/डी एक बोनस है, कोई संयोग नहीं।
और निवास पंक्ति भी पढ़ें. यह वह है जो चुपचाप निर्णय लेता है कि आपका पीसी पीला है या नहीं।

एल/डी शॉट के आकार को कैसे प्रभावित करता है
सख्ती से, एल/डी शॉट का आकार निर्धारित नहीं करता है। व्यास और स्ट्रोक करते हैं: शॉट वॉल्यूम स्क्रू के क्रॉस-सेक्शनल क्षेत्र को उसके द्वारा तय की गई दूरी से गुणा करने पर प्राप्त होता है।
लेकिन वास्तविक मशीन पर आप उन्हें अलग नहीं कर सकते, क्योंकि वही व्यास जो आपके शॉट को सेट करता है वही आपके एल/डी को भी सेट करता है। एक छोटे सटीक हिस्से के लिए छोटा स्क्रू चुनें, और आपने उसी क्षण एक उच्च एल/डी चुना है।
इसका व्यावहारिक परिणाम सुखद है। वह पेंच जो आपको छोटा शॉट देता है, आपको प्रति ग्राम सामग्री के पिघलने की अधिक लंबाई और उच्च इंजेक्शन दबाव भी देता है। वे तीन संपत्तियां समान कार्यों के लिए उपयुक्त हैं, यही कारण है कि व्यापार अक्सर साफ-सुथरा चलता है।
जहां खुश होना बंद हो जाता है, वह तब होता है जब आप किसी हिस्से को गलत पेंच पर थोप देते हैं। बड़े-व्यास वाले स्क्रू पर एक बहुत छोटा शॉट चलाएं और आपको दोनों में से सबसे खराब परिणाम मिलेंगे: एक कम एल/डी, आपके शॉट के सापेक्ष एक बड़ा बैरल वॉल्यूम, और वह सामग्री जो बहुत लंबे समय तक गर्मी के माध्यम से चक्र करती है।
निवास समय: गुणवत्ता नाशक जिसकी आप गणना कर सकते हैं
निवास समय का मतलब है कि इंजेक्शन से पहले पॉलिमर का एक टुकड़ा बैरल के अंदर कितने समय तक गर्म रहता है। यह इंजेक्शन मोल्डिंग में सबसे कम मूल्यांकित संख्या है, और आप इसका अनुमान तीस सेकंड में लगा सकते हैं।
निवास समय ≈ (बैरल शॉट क्षमता ÷ आपके शॉट का आकार) × चक्र समय
दोनों क्षमताएं एक ही इकाई में। मशीन की रेटिंग से शॉट क्षमता लें।
एक उदाहरण पर काम करें. 200 ग्राम शॉट क्षमता पर रेटेड एक मशीन, 30 सेकंड के चक्र पर 20 ग्राम भाग चलाती है। अनुपात 10 है, इसलिए पिघल लगभग दस चक्रों तक बना रहता है। निवास का समय लगभग 300 सेकंड या पाँच मिनट है।
पिघले तापमान पर पांच मिनट पीसी, पीओएम, पीईटी या पीवीसी के लिए एक लंबा समय है। आपकी सेटिंग में कुछ भी ग़लत नहीं है. यह हिस्सा बैरल के लिए बहुत छोटा है, और सामग्री अपनी बारी का इंतजार करते हुए पक रही है।
अब उस कार्य को एक छोटे पेंच पर ले जाएँ। शॉट क्षमता घटकर 80 ग्राम रह जाती है। वही 20 ग्राम वाला हिस्सा अब बैरल के एक चौथाई हिस्से का उपयोग करता है, पिघल दस के बजाय चार चक्रों के माध्यम से बैठता है, और निवास का समय लगभग दो मिनट तक गिर जाता है।
आपने कोई सेटपॉइंट नहीं बदला. आपने पेंच का व्यास बदल दिया, और गिरावट की समस्या इसके साथ चली गई।
20-80% शॉट क्षमता बैंड
आम तौर पर उद्धृत उद्योग मार्गदर्शन यह है कि अपने शॉट को मशीन की रेटेड शॉट क्षमता के लगभग 20% और 80% के बीच रखें। अपनी मशीन के मैनुअल के अनुसार बैंड की पुष्टि करें, लेकिन इसके पीछे का तर्क हर जगह मान्य है।
बैंड के नीचे, निवास का समय लंबा चलता है। सामग्री गर्मी के माध्यम से बहुत अधिक यात्राएं करती है, और गर्मी-संवेदनशील रेजिन खराब हो जाते हैं। यह वह विफलता है जिसे उपरोक्त सूत्र पकड़ता है।
बैंड के ऊपर, दो चीजें टूटती हैं। उचित कुशन रखने के लिए पर्याप्त बैरल नहीं बचा है, इसलिए पैकिंग शॉट दर शॉट असंगत हो जाती है। और स्क्रू के पास सामग्री की लगभग पूरी बैरल को पिघलाने के लिए कम समय और लंबाई होती है, इसलिए जब आप इसकी सबसे अधिक मांग कर रहे होते हैं तो पिघलने की गुणवत्ता प्रभावित होती है।
बैंड के बीच में भूमि और मशीन को काम करने के लिए जगह मिलती है। यदि आपका हिस्सा इसके बाहर बैठता है, तो सही फिक्स एक अलग स्क्रू व्यास, या एक अलग मशीन है, न कि प्रक्रिया सेटिंग्स का एक वीरतापूर्ण सेट।
एल/डी पिघली हुई गुणवत्ता को कैसे प्रभावित करता है
लंबाई पिघलने की क्षमता है, और पिघलने की क्षमता गुणवत्ता है।
अधिक एल/डी अधिक पूर्ण पिघलने देता है।ठोस छर्रों को गर्म बैरल की दीवार के विरुद्ध आगे बढ़ना पड़ता है, इसलिए उनमें से कम ही बिना पिघले जीवित रहते हैं। भाग में कठोर धब्बे और लेंस के आकार के समावेशन पिघलने में विफलताएं हैं, और लंबाई उनसे लड़ती है।
अधिक एल/डी अधिक सजातीय पिघल देता है।तापमान समान हो जाता है, रंग और भराव बेहतर ढंग से वितरित होते हैं, और चेक रिंग तक पहुंचने वाला पिघल शॉट से शॉट तक अधिक सुसंगत होता है। यह एक व्यापक प्रक्रिया विंडो के रूप में दिखाई देता है।
अधिक एल/डी अधिक तापीय इतिहास भी देता है।वही लंबाई जो पूरी तरह से पिघलती है वह सामग्री को लंबे समय तक बनाए रखती है, और पीवीसी, पीसी, पीओएम और पीईटी के लिए, यह एक लागत है, लाभ नहीं।
इसलिए पिघली हुई गुणवत्ता अधिक बेहतर होने का मामला नहीं है। यह एक संतुलन है: पूरी तरह से पिघलने के लिए पर्याप्त लंबाई, बैरल की मात्रा इतनी नहीं कि सामग्री का उपयोग करने के लिए बहुत लंबा इंतजार करना पड़े। जब पिघलने की क्षमता आपकी विशिष्ट बाधा होती है, तो एक बैरियर स्क्रू एक मिलीमीटर बैरल जोड़े बिना इसे ऊपर उठा देता है।
राल और भाग द्वारा एल/डी और व्यास का चयन
ट्रेडों को एक साथ रखें और विकल्प राल और भाग से बाहर हो जाता है।
| आपकी स्थिति | की ओर झुकें | क्यों |
|---|---|---|
| छोटे, पतली दीवार वाले सटीक हिस्से | छोटा पेंच, उच्चतर एल/डी | उच्च इंजेक्शन दबाव पतले वर्गों को भरता है; प्रति ग्राम अच्छा पिघलने; अल्प निवास |
| ताप-संवेदनशील राल (पीसी, पोम, पीईटी, पीवीसी) | शॉट के लिए छोटा पेंच; एल/डी बैंड का छोटा सिरा | निवास समय शत्रु है. बैरल क्षमता के सापेक्ष शॉट को बड़ा रखें |
| उच्च-चिपचिपापन इंजीनियरिंग राल | छोटा पेंच, उच्चतर एल/डी | भरने के लिए दबाव और अच्छी तरह से पिघलने के लिए लंबाई की आवश्यकता होती है |
| बड़े शॉट्स, कमोडिटी रेज़िन (पीई, पीपी, पीएस) | बड़ा पेंच, निचला एल/डी | क्षमता नेतृत्व; ये रेजिन कम पिघलने की लंबाई को सहन करते हैं |
| मोटी दीवारों वाले हिस्से, धीमे चक्र | बड़ा पेंच, निवास देखें | लंबे चक्र निवास समय को कई गुना बढ़ा देते हैं। प्रतिबद्ध होने से पहले पुनर्गणना करें |
| कांच से भरा या अपघर्षक यौगिक | प्रति भाग व्यास; को बदलेंसतह | एल/डी भाग का अनुसरण करता है। घिसाव का उत्तर एक द्विधातु बोर है, अलग-अलग लंबाई का नहीं |
| उच्च आउटपुट पर पिघल जाता है | समान व्यास; बाधा पेंच | आपको पिघलने की क्षमता की आवश्यकता है, बैरल की लंबाई की नहीं। बैरल वैसे भी नहीं बदल रहा है |
अंतिम दो पंक्तियों पर ध्यान दें. मोल्डर्स द्वारा हमारे सामने लाई जाने वाली दो सबसे आम समस्याएं एल/डी समस्याएं बिल्कुल भी नहीं हैं, और उन्हें हल करने के लिए एक अलग स्क्रू व्यास खरीदने से पैसा बर्बाद होता है।
इंजेक्शन मोल्डिंग में सामान्य एल/डी गलतियाँ
- एक्सट्रूज़न एल/डी की प्रतिलिपि बनाना।इंजेक्शन स्क्रू पर लागू एक्सट्रूडर टेबल से 30:1 नंबर निवास-समय की समस्या को नजरअंदाज करता है जो इंजेक्शन मोल्डिंग को परिभाषित करता है। दोनों मशीनें अलग-अलग काम करती हैं।
- अधिक समय तक मान लेना बेहतर है.अधिक लम्बाई अधिक पिघलती हैऔरअधिक थर्मल इतिहास. गर्मी-संवेदनशील राल पर, दूसरा जीतता है और सामग्री खराब हो जाती है।
- शॉट-टू-क्षमता अनुपात को नजरअंदाज करना।सबसे आम गुणवत्ता की समस्या जो हम ज्यामिति में देखते हैं वह एक बड़े बैरल में खाना पकाने वाला एक छोटा सा हिस्सा है। कोई भी इसकी जाँच नहीं करता, क्योंकि यह किसी भी सेटिंग स्क्रीन पर नहीं है।
- विश्वास है कि एल/डी को मौजूदा मशीन पर बदला जा सकता है।यह नहीं कर सकता। बैरल एल सेट करता है। केवल व्यास चुनना आपका है।
- पिघलने की समस्या के लिए एल/डी को दोष देना।यदि अनमेल्ट केवल उच्च आउटपुट पर दिखाई देते हैं, तो आपकी पिघलने की क्षमता कम है, आपकी बैरल नहीं। एक बैरियर स्क्रू उसे उसी बैरल में ठीक कर देता है।
- घिसाव की समस्या के लिए एल/डी को दोष देना।समान स्क्रू गति पर गिरता हुआ आउटपुट घिसा-पिटा क्लीयरेंस है, ज्यामिति नहीं। किसी भी चीज़ को दोबारा डिज़ाइन करने से पहले उसे मापें।

सही पेंच कैसे ऑर्डर करें
स्क्रू निर्माता वही डिज़ाइन करता है जो आप उन्हें बताते हैं। इन्हें भेजें, और व्यास और ज्यामिति अनुशंसा का पालन किया जाएगा।
- मशीन ब्रांड, मॉडल और वर्तमान पेंच व्यास।एक नेमप्लेट फोटो इसके अधिकांश हिस्से को कवर करती है, और यह हमें बताती है कि आप बैरल की कितनी लंबाई के अंदर काम कर रहे हैं।
- मशीन की रेटेड शॉट क्षमता,यदि आप इसे जानते हैं, और आपके वास्तविक हिस्से का वजन।
- समय चक्र।उपरोक्त दो संख्याओं के साथ, आपके लिए निवास समय की गणना की जा सकती है।
- राल, ग्रेड और भराव सामग्री।यह संपीड़न प्रोफ़ाइल और सतह के उपचार को व्यास के बराबर संचालित करता है।
- जो दोष तुम चाहते हो वह दूर हो गया।निवास स्थान पर पीलेपन के बिंदु. अनमेल्ट्स पिघलने की क्षमता को इंगित करता है। छोटे शॉट दबाव या चेक रिंग की ओर इशारा करते हैं। प्रत्येक का उत्तर अलग-अलग होता है।
- एक ड्राइंग, या आपका घिसा हुआ पेंच।या तो आइए हम आपकी मशीन का निर्माण करें। सीएमएम उपकरण पर एक घिसे हुए हिस्से को ±0.01 मिमी तक मापा जाता है और ज्यामिति का पुनर्निर्माण किया जाता है।
नन्हैया के साथ काम क्यों करें?
हमें भाग का वजन, चक्र समय और मशीन मॉडल भेजें, और हम आपको कुछ भी उद्धृत करने से पहले निवास-समय अंकगणित चलाएंगे। कभी-कभी उत्तर एक अलग पेंच व्यास होता है। कभी-कभी यह आपके पास पहले से मौजूद बैरल में एक अवरोधक पेंच होता है। कभी-कभी ऐसा होता है कि आपका काम किसी अलग मशीन पर होता है, और हम ऐसा कहेंगे।
जब एक नया पेंच उत्तर है, नन्हैया ने बनाया हैइंजेक्शन मोल्डिंग पेंचऔर बीस वर्षों से अधिक के लिए बैरल, 38CrMoAlA, 42CrMo, SKD-61, और स्टेनलेस स्टील, नाइट्राइडेड या बाईमेटेलिक 2.5-3 मिमी टंगस्टन-असर मिश्र धातु परत के साथ 62 एचआरसी तक जहां फ़ीड इसकी मांग करता है।
हम आपकी ड्राइंग, मशीन मॉडल, या घिसे-पिटे नमूने के आधार पर निर्माण करते हैंप्रतिस्थापनप्रमुख मशीन ब्रांडों के साथ संगत, एक सेट का न्यूनतम ऑर्डर और 12 घंटे के भीतर एक कोटेशन।
पीलापन, अनमेल्ट, या छोटे शॉट्स से लड़ना? अपना मशीन मॉडल, भाग का वजन, चक्र समय और रेजिन भेजें। हम आपको बताएंगे कि क्या यह एल/डी, व्यास, पिघलने की क्षमता, या घिसाव है, और 12 घंटे के भीतर उद्धरण देंगे।
एक पेंच अनुशंसा प्राप्त करेंअक्सर पूछे जाने वाले प्रश्नों
इंजेक्शन मोल्डिंग स्क्रू के लिए विशिष्ट एल/डी अनुपात क्या है?
अधिकांश इंजेक्शन स्क्रू 18:1 और 25:1 के बीच चलते हैं, सामान्य प्रयोजन मशीनों पर 20:1 से 22:1 सामान्य आधार पर चलते हैं। गर्मी-संवेदनशील रेजिन छोटे सिरे को पसंद करते हैं क्योंकि सामग्री गर्म होने में कम समय बिताती है। इंजीनियरिंग प्लास्टिक जिन्हें पूरी तरह से पिघलाने की आवश्यकता होती है, वे लंबे समय तक चलने वाले होते हैं।
क्या मैं अपनी इंजेक्शन मोल्डिंग मशीन पर एल/डी अनुपात बदल सकता हूँ?
प्रत्यक्ष नहीं। लंबाई बैरल द्वारा तय की जाती है, जिसे मशीन में डाला जाता है। आप जो बदल सकते हैं वह पेंच का व्यास है, और क्योंकि एल वही रहता है, एक छोटा व्यास स्वचालित रूप से एक उच्च एल/डी देता है। वह एकल विकल्प आपकी शॉट क्षमता और उपलब्ध इंजेक्शन दबाव को भी बदल देता है।
क्या एल/डी अनुपात शॉट के आकार को प्रभावित करता है?
परोक्ष रूप से, और अविभाज्य रूप से. शॉट की मात्रा स्क्रू व्यास और स्ट्रोक से आती है, एल/डी से नहीं। लेकिन एक निश्चित बैरल पर, जो व्यास आपके शॉट को सेट करता है वह आपके एल/डी को भी सेट करता है। छोटे शॉट के लिए छोटा स्क्रू चुनें, और आपको एक ही समय में उच्च एल/डी और उच्च इंजेक्शन दबाव मिलेगा।
मैं इंजेक्शन मोल्डिंग में निवास समय की गणना कैसे करूँ?
मशीन की रेटेड शॉट क्षमता को अपने वास्तविक शॉट आकार से विभाजित करें, फिर चक्र समय से गुणा करें। एक 200 ग्राम की मशीन 30 सेकंड के चक्र पर 20 ग्राम के हिस्से को चलाने पर लगभग 300 सेकंड या पांच मिनट का समय देती है। पीसी, पीओएम, पीईटी, या पीवीसी को पिघले तापमान पर रखने के लिए यह एक लंबा समय है।
इंजेक्शन एल/डी एक्सट्रूज़न एल/डी से छोटा क्यों है?
क्योंकि एक इंजेक्शन स्क्रू फटने पर काम करता है। यह एक शॉट को प्लास्टिक बनाता है, फिर मशीन के इंजेक्ट होने पर रुक जाता है और मोल्ड ठंडा हो जाता है, और बैरल में पिघला हुआ पदार्थ पूरे समय गर्म रहता है। एक एक्सट्रूडर लगातार चलता रहता है और कुछ भी इंतजार नहीं करता। एक इंजेक्शन मशीन पर अतिरिक्त बैरल लंबाई अतिरिक्त थर्मल इतिहास है, न कि केवल अतिरिक्त पिघलने की क्षमता, इसलिए इंजेक्शन स्क्रू छोटे रहते हैं।
मेरे शॉट को कितने प्रतिशत बैरल क्षमता का उपयोग करना चाहिए?
आम तौर पर उद्धृत मार्गदर्शन रेटेड शॉट क्षमता का लगभग 20% से 80% है, और आपका मशीन मैनुअल प्राधिकारी है। उस बैंड के नीचे, निवास का समय लंबा चलता है और गर्मी के प्रति संवेदनशील सामग्री का क्षरण होता है। इसके ऊपर, उचित कुशन के लिए कोई जगह नहीं है और लगभग पूर्ण बैरल को पिघलाने के लिए कम समय लगता है।
क्या उच्च एल/डी इंजेक्शन मोल्डिंग के लिए बेहतर है?
स्वचालित रूप से नहीं. अधिक लंबाई अधिक पूर्ण पिघलने और अधिक समान पिघलने देती है, जिससे गुणवत्ता में सुधार होता है। यह अधिक सामग्री को अधिक समय तक गर्म रखता है, जो गर्मी-संवेदनशील रेजिन को ख़राब कर देता है। सही एल/डी आपकी सामग्री को आवश्यकता से अधिक समय तक रखे बिना पूरी तरह से पिघला देता है।
मेरे अंग पीले पड़ रहे हैं. क्या वह एल/डी समस्या है?
आमतौर पर यह निवास-समय की समस्या है, जो शॉट-आकार-से-बैरल-क्षमता की समस्या है। पहले निवास गणना चलाएँ. यदि एक छोटा हिस्सा बड़े बैरल में पक रहा है, तो कोई तापमान सेटिंग और कोई स्क्रू ज्यामिति इसे ठीक नहीं करेगी। एक छोटा पेंच व्यास, या एक छोटी मशीन, काम करेगी।